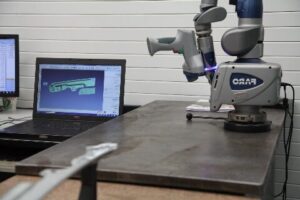
板金製造に使用される検査ツール
板金加工において、精度は単なる目標ではなく、必須の要件です。わずか0.2 mmの位置ずれでも、ドアパネルが引っかかったり、電子モジュールが筐体内に正しく収まらなくなったりする原因となります。このようなわずかな誤差は、しばしば手直しや廃棄、プロジェクトの遅延につながります。検査ツールを使用することで、すべての部品が、,

板金加工において、精度は単なる目標ではなく、必須の要件です。わずか0.2 mmの位置ずれでも、ドアパネルが引っかかったり、電子モジュールが筐体内に正しく収まらなくなったりする原因となります。このようなわずかな誤差は、しばしば手直しや廃棄、プロジェクトの遅延につながります。検査ツールを使用することで、すべての部品が、,
板金加工の外部委託は、もはや単なるコスト削減策ではなく、戦略的な意思決定となっています。2024年のデロイトによる製造業調査によると、世界のOEM企業の65%以上が、柔軟性の向上、リードタイムの短縮、設備投資の削減を目的として、製造工程の少なくとも一部を外部委託しています。多くの製造業者にとって、外部委託は多額の固定費を
金属部品の表面仕上げは、単に見た目の問題ではありません。製品の性能や経年変化、そして品質の印象を左右する重要な要素なのです。鏡面仕上げ、ブラッシュ仕上げ、マット仕上げのいずれを選択するにしても、その選択は耐久性、メンテナンス性、そして製造コストに影響を与えます。エンジニア、デザイナー、購買担当者にとって、これを理解することは
金属の腐食は、単なる外観上の問題にとどまらず、性能、安全性、そして長期的な信頼性に直接影響を及ぼします。世界腐食機構(World Corrosion Organization)によると、世界全体の腐食による損害は、産業界に毎年$2.5兆以上の損失をもたらしています。製造業者、特に板金加工業者にとって、腐食は早期の故障や保証請求につながり、さらに
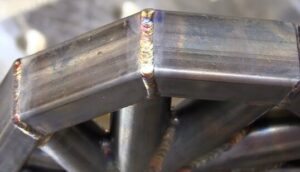
溶接強度は、正確な加熱や熟練した技術だけでなく、溶加材も重要な役割を果たします。適切な溶加材を選ぶことで、金属の溶着状態、接合部を通る応力の伝わり方、そして実際の使用環境下での構造物の耐久性が決まります。強度と外観の両方が求められる板金加工においては、
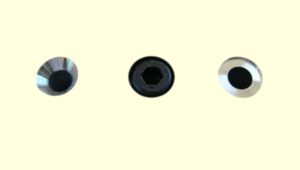
板金設計において、穴のような些細なディテールでさえ、製品がプロフェッショナルな仕上がりになるか、あるいは組み立てに失敗するかを左右することがあります。多くのエンジニアは、筐体やブラケットの設計中に、同じ疑問に直面します。それは、「皿穴(カウンターシンク)とカウンターボア、どちらを使うべきか」というものです。この判断は、単に外観の問題だけではありません。それは、
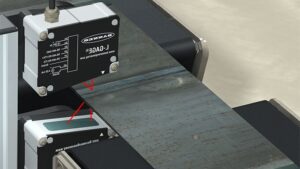
適切な板金の厚さを選択することは、プロジェクトの成否を左右します。CADから生産段階に移行した際、製品がどれほど強度があり、軽量で、コスト効率に優れているかが、この選択によって決まるからです。画面上では完璧に見える設計でも、選択した厚さが要件に合致していなければ、すぐにコストがかさむものになったり、信頼性が低下したりする可能性があります。
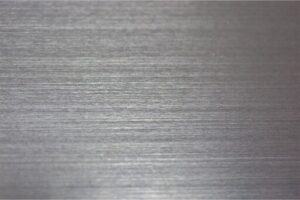
エッジのひび割れから予測できない角度まで、加工業者が直面する曲げの問題の多くは、実は材料レベルから始まっています。圧延されたシートにはすべて「結晶粒の方向」があり、圧延中に金属の結晶が伸びて整列することで形成されます。この目に見えない構造は、曲げ、プレス、成形時の金属の挙動に強く影響します。
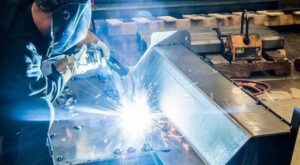
溶接部品は、アークが止まった瞬間に「完成」するものでは決してない。溶接部品は、接合後の表面処理によっ て外観がまったく異なる。溶接ビードや波紋が目に見える部品もあれば、継ぎ目の痕跡がない滑らかで連続した金属片のように見える部品もあります。