板金加工で軽量部品を作る
現代の機械を設計する上で、1オンス単位の軽量化も重要です。部品が軽量になれば、自動車はより速く走り、ドローンはより長く飛行し、ロボットはより少ない電力でより重いものを持ち上げることができます。今日の市場において、軽量設計は単なる技術的な目標ではなく、性能と持続可能性の要件となっています。このガイドでは、強度を保ちつつ軽量な部品を設計する方法について解説します。

現代の機械を設計する上で、1オンス単位の軽量化も重要です。部品が軽量になれば、自動車はより速く走り、ドローンはより長く飛行し、ロボットはより少ない電力でより重いものを持ち上げることができます。今日の市場において、軽量設計は単なる技術的な目標ではなく、性能と持続可能性の要件となっています。このガイドでは、強度を保ちつつ軽量な部品を設計する方法について解説します。
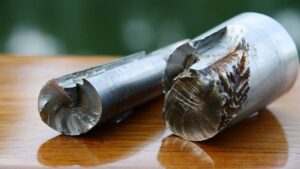
板金の疲労破壊とは、応力が材料の降伏強度のかなり下回っている場合でも、繰り返される繰返し荷重や振動によって、薄い金属部品に徐々に亀裂が生じる現象である。亀裂の発生源は、ほぼ例外なく、切断端、急曲げ部、溶接トウ部などの製造時に生じる応力集中箇所である。.
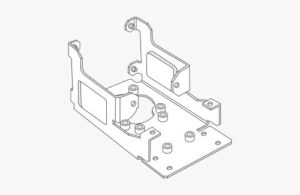
板金補強手法は、厚みを増すことなく薄板の構造的剛性を高めるものです。その手法としては、フランジ加工、ヘミング、リブのプレス成形によって部品の形状を変更したり、溶接ガセットやチャンネルなどの外部支持部材を組み込んだりすることが挙げられます。.

板金部品が曲げ加工、プレス加工、絞り加工などの成形工程を経た場合、完全に平らな状態に保たれることはほとんどありません。内部応力が蓄積され、金属がゆがんだり、ねじれたり、平面からわずかにずれて湾曲したりします。こうした歪みは小さく見えるかもしれませんが、後に深刻なアライメントや組み立ての問題を引き起こす可能性があります。
深絞り加工と板金プレス加工は、現代の製造業において最も広く用いられている金属成形プロセスの一つです。どちらも平らな板材から始まりますが、材料を成形し、応力をかける方法は大きく異なります。エンジニア、設計者、および購買担当者にとって、これらの違いを理解することは、最も効率的なものを選択するために不可欠であり、,
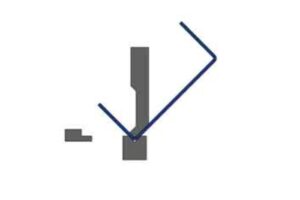
曲げ公差とは、成形後の曲げ角度やフランジ長にどの程度の偏差が許容されるかを示すものです。例えば、90°の設計でも、成形後は89°や91°になることがあります。この±1°の差が許容範囲です。明確に定義された公差は、部品間のコストのかかるミスマッチを防ぎます。
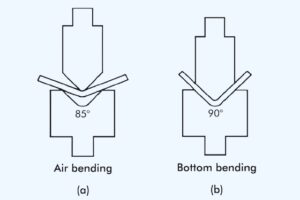
どの金属加工工場においても、プレスブレーキ部門は、利益率を確保できるか、あるいは失うかが決まる重要な部門であることが多い。オペレーターが作業に取り掛かる際、彼らは根本的な戦略的決断を迫られる。すなわち、「エアベンディングの汎用性に頼るか、それともボトムベンディングの機械的な確実性を重視するか」という選択である。
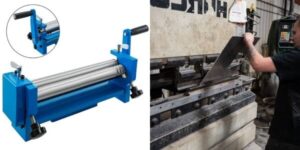
現代の板金製造において、適切な成形プロセスの選択は、生産コスト、精度、納期、および拡張性に直接影響を及ぼします。最も広く用いられている手法の2つは、プレスブレーキ成形とロール成形です。どちらも曲げ加工によって金属板を成形しますが、その仕組み、速度、生産戦略においては大きく異なります。プレス
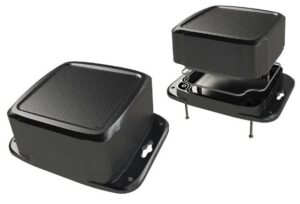
防水エンクロージャーの設計には、CADモデルにゴム製ガスケットを追加するだけでは不十分です。設計が試作段階から量産段階に移行すると、板金の曲げ加工やCNC加工におけるわずかなばらつきが、シール性能を容易に損なう原因となります。信頼性の高いエンクロージャーを実現するには、明確に定義された目標と、安定した