溶接アンダーカット:原因、疲労のリスク、そして予防
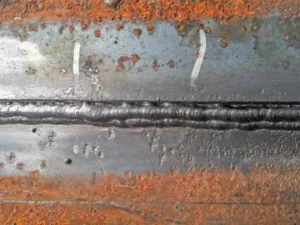
溶接アンダーカットは、溶接のつま先で母材に溶け 込み、溶加材によって埋められずに残された重要 な開先欠陥である。これは部品の断面厚さを減少させ、疲労破壊を引き起こしやすい鋭い応力ライザーを生じさせるが、これは通常、過度の入熱または過度に速い移動速度によって生じる。

溶接アンダーカットは、溶接のつま先で母材に溶け 込み、溶加材によって埋められずに残された重要 な開先欠陥である。これは部品の断面厚さを減少させ、疲労破壊を引き起こしやすい鋭い応力ライザーを生じさせるが、これは通常、過度の入熱または過度に速い移動速度によって生じる。
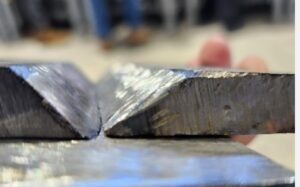
6mm(1/4インチ)より厚い金属板を溶接する場 合、標準的な角突き合わせ継手では完全な溶け込 みが得られないことが多い。これを解決するため、溶接前に母材の縁を機械加工するか、斜めに切断する。この準備が開先である。
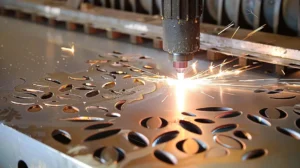
プラズマ切断は、イオン化したガスで高温 の溝を形成し、金属を切断する。この方法は、ステンレス鋼の切断品質とコストのバランスがとれている。試作品にも大量生産にも適している。エッジは、オキシ燃料切断よりもきれいである。プラズマ切断はまた、レーザー切断よりも予算にやさしく、多くの用途に適している。
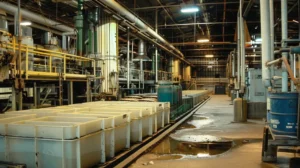
リン酸塩処理とは、金属表面にリン酸塩皮膜を施す化学処理である。この皮膜は、金属リン酸塩からなる溶解しにくい変質層である。保護層として機能し、金属を腐食、摩耗、その他の環境による損傷から保護します。
リン酸塩処理は、金属表面とリン酸塩溶液との間の化学反応によって機能する。金属を溶液に浸すと、リン酸が金属イオンと反応して不溶性のリン酸塩結晶の層を形成する。
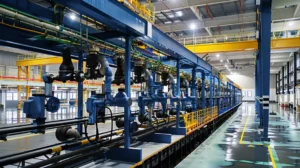
Eコーティング(電気塗装)は、電流を利用して金属上に均一な有機ポリマー層を析出させる高度な浸漬塗装法です。複雑な形状や内部空洞を100%で確実にカバーし、流れやたるみ、厚みのばらつきのない優れた耐塩水噴霧腐食性を実現します。
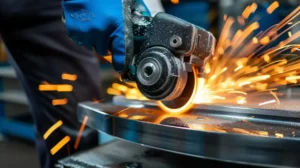
ステンレス鋼の研削で良い結果を得るには、適切な工具と方法を選ぶことから始まる。ステンレス鋼専用の酸化アルミニウムまたはセラミック砥粒を使用する。熱による変色を避けるため、研削中は金属を冷やします。軽い圧力から中程度の圧力で作業し、一か所が過熱しないように絶えず動かします。
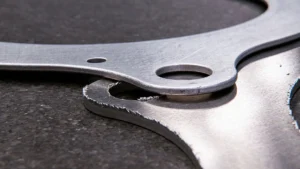
金属バリは、穴あけやフライス加工などの機械加工後に金属の端にできる小さくて鋭い突起です。部品からきれいに除去されなかった金属片です。バリがあると、ギザギザした粗い端が残ることがあります。
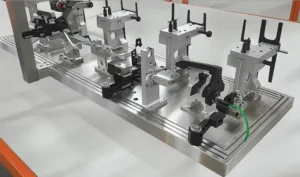
溶接治具とは、溶接中にワークを保持し、位置 決めするための装置または工具である。溶接治具を使用することで、部品が正しい位置 に保たれ、溶接工程がより正確で効率的になる。これらの治具は、正確で再現性の高い結果を得るために、手動および自動溶接で使用される。
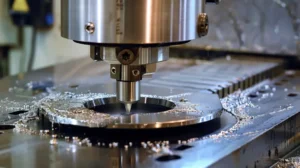
フライカッターは、フライス盤のスピンドルに取り付けて回転させ、材料を除去する回転切削工具である。切削ビットは工具本体から伸び、回転するたびに円弧状に切削し、滑らかで平坦な表面を形成する。
切れ刃の高さが一定に設定されているため、工具は平らな表面を作り出します。各パスは薄い材料層を除去し、フライス盤の送り運動が平らな表面を作ります。この工程は、刃先のスイープ動作から「フライカット」と呼ばれることもあります。