A fresagem vertical é um processo de maquinagem subtrativa que utiliza uma ferramenta de corte rotativa montada num fuso vertical para remover material de uma peça de trabalho fixa. É o padrão da indústria para a produção de superfícies planas, ranhuras, cavidades profundas e perfis 3D precisos em metais e plásticos.
Embora a orientação do fuso seja vertical, os modernos Centros de Maquinação Verticais (VMCs) CNC deslocam-se ao longo de vários eixos para esculpir geometrias complexas. No entanto, para os engenheiros e gestores de compras, compreender como a máquina se move é apenas metade do caminho. O verdadeiro desafio consiste em otimizar o modelo CAD para que este se alinhe com as realidades físicas do chão de fábrica.
Este artigo centra-se principalmente nos Centros de Maquinação Verticais (VMCs) CNC. Nas secções seguintes, irá aprender:
- Adequação do processo: Como determinar se a geometria da sua peça é adequada para uma máquina de fresagem vertical (VMC).
- Regras de conceção: Por que razão pequenos ajustes nos raios dos cavidades ou na espessura das paredes podem reduzir os tempos de ciclo em 30%.
- Fatores que influenciam os custos: Como as tolerâncias, a fixação da peça e os tamanhos dos lotes influenciam diretamente o valor final do seu orçamento, aumentando-o ou reduzindo-o.
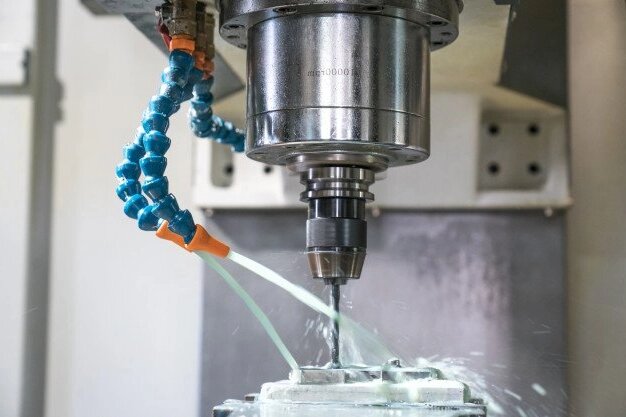
Determine se a fresagem vertical é adequada para a sua peça
Antes de avançarmos para a produção, avaliamos se uma configuração de fresagem vertical é o método mais prático e económico para a sua geometria específica.
Peças e operações adequadas
A fresagem vertical é adequada para peças em que a maioria das características é acessível a partir de uma única direção. As aplicações típicas incluem placas de montagem, dispositivos de fixação, suportes estruturais e caixas de equipamentos. Fresamento frontal estabelece superfícies de referência planas, fresagem de topo limpa cavidades e faz ranhuras, e perfuração ou a perfuração de orifícios nas pegas.
No entanto, a fresagem vertical tem limites rigorosos. Se a sua peça depender fortemente de cavidades profundas e estreitas (por exemplo, uma relação comprimento/diâmetro superior a 5:1) ou exigir interpolação simultânea em 5 eixos para curvas aerodinâmicas complexas, uma fresadora vertical (VMC) padrão de 3 eixos terá dificuldades com a deflexão da ferramenta e um acabamento superficial insatisfatório.
Capacidade da máquina e acesso às ferramentas
A avaliação de uma peça implica também verificar os limites físicos do equipamento e garantir que as ferramentas de corte consigam atingir as características exigidas sem interferências.
| Tipo de máquina[ref.: 43] | Aplicação típica[ref.: 43] | Característica principal[ref.: 43] |
|---|---|---|
| Fresadora de torreta manual[ref.: 43] | Reparações, pequenas alterações, protótipos únicos.[ref.: 43] | Elevada flexibilidade para configurações rápidas; depende da competência do operador.[ref.: 43] |
| Moinho de Cama[ref.: 43] | Remoção intensiva de material, peças estruturais de grandes dimensões.[ref.: 43] | Elevada rigidez graças a uma base fixa; a cabeça do fuso desloca-se verticalmente.[ref.: 43] |
| Centro de Machinação CNC[ref.: 43] | Lotes de produção, perfis 3D complexos, tolerâncias rigorosas.[ref.: 43] | Trocas automáticas de ferramentas, área de trabalho fechada, elevada repetibilidade.[ref.: 43] |
Note-se que os limites de deslocamento indicados para os eixos X, Y e Z de uma máquina não correspondem ao espaço efetivamente utilizável. Assim que a peça de trabalho for fixada num torno ou num dispositivo de fixação, a altura disponível no eixo Z diminui significativamente. Também avaliamos as folgas para garantir que o porta-ferramentas e o alojamento do fuso não colidam com o dispositivo de fixação ou com as paredes da peça durante cortes profundos.
Fresagem vertical e horizontal
Ao avaliar uma peça, comparamos frequentemente a fresagem vertical com a fresagem horizontal. A fresagem vertical é fácil de configurar para placas planas e peças em forma de bloco. No entanto, se uma peça exigir usinagem em quatro ou cinco lados, uma fresadora vertical obriga o operador a soltar, rodar e voltar a fixar a peça várias vezes. Isto introduz erros de alinhamento e aumenta os custos de mão-de-obra.
Como regra geral, se uma peça exigir mais de três configurações distintas numa fresadora vertical, ou se o volume de produção exceder 500 unidades por mês, transferir o trabalho para uma fresadora horizontal com um dispositivo de fixação tipo «tombstone» resulta frequentemente num custo por peça mais baixo, apesar do custo inicial de configuração mais elevado. Para volumes intermédios, as fresadoras verticais (VMC) equipadas com mesas rotativas de 4.º ou 5.º eixo podem, muitas vezes, colmatar essa lacuna.
Planear o processo de montagem e maquinagem
Assim que uma peça é encaminhada para uma fresadora vertical, a atenção passa a centrar-se no planeamento de uma sequência de maquinagem estável e previsível, com base no modelo CAD e na matéria-prima.
CAD/CAM e Planeamento de Materiais
O processo começa por verificar se o modelo 3D, as tolerâncias do desenho 2D e as especificações da matéria-prima estão em conformidade. Com base nisso, os programadores utilizam software CAM para selecionar as ferramentas de corte adequadas, determinar a ordem de maquinagem e simular os percursos das ferramentas, de modo a evitar colisões e verificar o alcance das ferramentas.
A matéria-prima determina diretamente a estratégia de corte:
| Material[ref.: 44] | Considerações básicas sobre a maquinagem[ref.: 44] |
|---|---|
| Ligas de alumínio[ref.: 44] | Tendência do material para aderir à ferramenta; requer uma evacuação eficaz das limalhas e líquido de arrefecimento a alta pressão.[ref.: 44] |
| Aço inoxidável[ref.: 44] | Risco de endurecimento por deformação; requer velocidades de avanço constantes e uma gestão cuidadosa do calor e do desgaste da ferramenta.[ref.: 44] |
| Ligas de titânio[ref.: 44] | Elevada geração de calor na aresta de corte; exige configurações rígidas e limita o contacto da ferramenta.[ref.: 44] |
| Plásticos de engenharia[ref.: 44] | Sujeito a expansão térmica e deformação por fixação; requer ferramentas afiadas e medições cuidadosas.[ref.: 44] |
Sistemas de referência e fixação de peças
Uma fixação fiável da peça de trabalho protege a matéria-prima contra as forças de corte, sem causar deformações permanentes. É necessário estabelecer pontos de referência (superfícies de referência) para definir com precisão o sistema de coordenadas da peça de trabalho.
Para séries de baixo volume (menos de 20 peças), recorremos a tornos de precisão padrão ou mandíbulas macias maquinadas para manter os seus custos com ferramentas praticamente nulos. No entanto, para um lote de 500 peças, o investimento de $500 num dispositivo de fixação dedicado compensa-se por reduzir em 3 minutos o tempo de carga/descarga por peça.
Uma etapa fundamental do planeamento consiste na gestão da transição entre as configurações. Quando uma peça é virada, os pontos de referência devem ser cuidadosamente verificados para garantir que as características de ambos os lados fiquem perfeitamente alinhadas. Verificamos também se há deformações causadas pela fixação, uma vez que apertar excessivamente um torno numa peça de alumínio ou plástico de paredes finas fará com que esta saia da tolerância assim que for solta.
Desbaste, Acabamento, e Perfuração
Um fluxo de trabalho padrão de maquinagem separa a remoção intensiva de material do dimensionamento de precisão. As passagens de desbaste são programadas para remover rapidamente a maior parte do material, o que induz tensões na peça e deixa uma superfície rugosa. Em seguida, utilizamos passagens de acabamento com ferramentas afiadas para obter as dimensões finais e o acabamento superficial.
No entanto, cada passagem de acabamento aumenta o tempo de ciclo. Especificar uma tolerância rigorosa de ±0,02 mm ou um acabamento superficial de Ra 0,8 em toda a peça obriga o operador a realizar passagens de acabamento adicionais em cada uma das faces. Para otimizar os custos, aplique estas tolerâncias rigorosas apenas às superfícies de encaixe críticas.
As estratégias de perfuração dependem estritamente da função: as brocas helicoidais padrão são utilizadas para furos de passagem, enquanto os encaixes precisos de pinos de encaixe requerem a perfuração seguida da utilização de uma cabeça de mandrilagem ou de um alargador. Por fim, o planeamento do processo deve incluir tempo para medições durante o processo, remoção de aparas e rebarbação antes de a peça passar para a inspeção final.
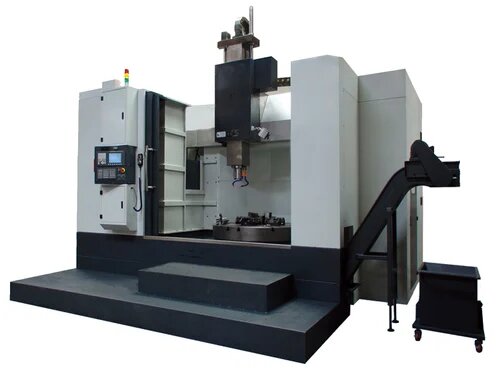
Características de conceção que reduzem a dificuldade de fresagem
A geometria do seu modelo CAD determina as ferramentas, as configurações e o tempo de maquinagem necessários para o produzir. Os ajustes de «Design for Manufacturing» (DFM) podem, muitas vezes, eliminar horas de maquinagem e reduzir o valor do seu orçamento sem comprometer a funcionalidade da peça.
Cantos internos e cavidades
Uma ferramenta de corte redonda rotativa não consegue produzir um canto interior perfeitamente reto, de 90 graus. Se o seu projeto exigir cantos retos, a oficina terá de recorrer a operações secundárias, como a EDM (Maquinação por Descarga Elétrica) ou a brocagem, o que aumenta drasticamente o custo da peça.
Além disso, se projetar um raio de canto interno que corresponda perfeitamente ao raio da ferramenta (por exemplo, um raio de 3 mm para uma fresa de ponta de 6 mm), a ferramenta irá remover demasiado material de uma só vez ao entrar no canto, causando vibrações e um desgaste rápido da ferramenta. Para otimizar isto, projete os raios internos de forma a que tenham, pelo menos, 1,2 vezes o raio da fresa (por exemplo, R = 3,6 mm para uma ferramenta de 6 mm). Isto permite que a ferramenta percorra o canto suavemente.
Ao projetar cavidades, tenha em conta a relação entre a profundidade da cavidade, o comprimento efetivo da ranhura da ferramenta e a saliência da ferramenta. Uma relação comprimento/diâmetro (L:D) padrão para uma fresa de topo é de 3:1. Embora uma ferramenta possa sobressair fisicamente mais do porta-ferramentas para atingir o fundo de uma cavidade profunda, o comprimento prolongado reduz a rigidez exponencialmente. Para compensar uma relação L:D de 6:1, um operador de máquinas tem de reduzir a velocidade de avanço em 50% e adicionar várias passagens de mola apenas para manter a parede reta, transformando uma operação de desbaste de 10 minutos numa tarefa de 30 minutos.
Paredes finas e espaço de fixação
A remoção de um grande volume de material para deixar paredes altas e finas introduz uma instabilidade significativa. Durante o corte, as paredes finas vibram (tremeluzem) contra a fresa, e a pressão exercida pelo torno pode fazer com que se deformem permanentemente.
Para mitigar esta situação, aumente a espessura da parede sempre que possível, reduza a altura da parede ou adicione nervuras de reforço ao projeto. A espessura mínima recomendada da parede depende em grande medida do material — os plásticos de engenharia e o alumínio macio deformam-se muito mais facilmente do que o aço inoxidável. Em alguns casos, aconselhamos deixar abas de fixação sacrificiais na matéria-prima para segurar a peça com segurança durante a fresagem pesada, as quais são depois removidas numa última passagem leve.
Furos, roscas e orientação das características
A profundidade do furo e os requisitos relativos à rosca são fatores comuns que geram custos desnecessários. Uma rosca com profundidade superior a 2,5 vezes o diâmetro do furo não acrescenta praticamente nenhuma resistência de fixação adicional ao conjunto. No entanto, aumenta drasticamente o risco de acumulação de limalhas e de quebra dos machos de roscar no interior da peça. Especifique comprimentos efetivos de rosca apenas até à profundidade funcionalmente necessária.
A orientação das características também determina o tempo de preparação. Orifícios laterais, recortes ou características na face inferior implicam que a peça tenha de ser desfixada e reposicionada. Se uma peça exigir tolerâncias posicionais rigorosas entre duas características (por exemplo, dois furos de rolamentos que têm de estar perfeitamente paralelos e concêntricos), procure sempre projetá-las na mesma face. A maquinação de características inter-relacionadas numa única configuração elimina a acumulação de tolerâncias que ocorre quando uma peça é virada.
Problemas comuns de conceção e possíveis ajustes
| Questão de design[ref.: 45] | Impacto da maquinagem[ref.: 45] | Ajuste potencial[ref.: 45] |
|---|---|---|
| Raio pequeno em cavidades profundas[ref.: 45] | Limita o diâmetro da ferramenta, exige velocidades de avanço baixas e aumenta o tempo de limpeza dos cantos.[ref.: 45] | Aumente os raios dos cantos para, pelo menos, 1,2 vezes o raio da ferramenta ou adicione alívios de canto em forma de "osso de cão".[ref.: 45] |
| Paredes laterais altas e finas[ref.: 45] | Provoca vibrações; dificulta a manutenção da precisão dimensional e da planicidade.[ref.: 45] | Aumente a espessura da parede, reduza a altura da parede ou adicione reforços estruturais.[ref.: 45] |
| Roscas excessivamente profundas[ref.: 45] | Impede a evacuação das limalhas, aumenta o desgaste da ferramenta e aumenta o risco de quebra dos machos.[ref.: 45] | Limite a profundidade efetiva da rosca a 1,5x–2,5x o diâmetro do elemento de fixação.[ref.: 45] |
| Características críticas multidirecionais[ref.: 45] | Exige várias configurações, dispositivos de fixação personalizados ou maquinagem de 5 eixos, o que acarreta o risco de acumulação de tolerâncias.[ref.: 45] | Consolide elementos com tolerâncias rigorosas num único plano, de modo a permitir a maquinagem com uma única configuração.[ref.: 45] |
Controlar as tolerâncias e verificar a qualidade das peças
Cumprir os requisitos dos desenhos não se resume apenas à programação da máquina; implica gerir as realidades físicas do chão de fábrica e comprovar os resultados através de uma inspeção rigorosa.
Dimensões críticas e tolerâncias geométricas
As tolerâncias lineares padrão (por exemplo, 20 mm ±0,1) são, em geral, fáceis de cumprir numa máquina de corte vertical (VMC) bem conservada. No entanto, as especificações rigorosas de dimensionamento e tolerância geométrica (GD&T) — tais como planicidade, perpendicularidade e posição real — exigem um processo muito mais rigoroso.
Um erro comum é aplicar uma tolerância genérica de ±0,01 mm ou uma tolerância apertada de posição real a um padrão de orifícios de parafusos não crítico. Isto obriga a oficina a utilizar uma máquina de medição por coordenadas (CMM) para características que apenas necessitam de uma verificação com um paquímetro, o que duplica instantaneamente os custos de inspeção. Para otimizar o seu orçamento, aplique tolerâncias rigorosas apenas às superfícies de encaixe críticas. Ao analisar as capacidades de maquinagem indicadas por um fornecedor, esclareça sempre que essas tolerâncias dependem do material específico, do tamanho da peça e da temperatura no momento da medição.
Acabamento superficial e estabilidade do processo
Os requisitos de acabamento superficial (por exemplo, Ra 1,6 µm ou 63 µin) indicam a rugosidade microscópica aceitável de uma superfície. No entanto, tenha em conta que uma superfície pode apresentar um valor de Ra de 1,6 em conformidade com as normas, mas ainda assim apresentar linhas visíveis de “salto” resultantes da utilização de uma fresa de ponta esférica. Se a estética for tão importante quanto o acabamento dimensional, solicitar explicitamente um acabamento cosmético ou jateamento, em vez de se limitar a reduzir o valor Ra.
A estabilidade do processo determina tanto o acabamento superficial como a precisão dimensional. À medida que a ferramenta se desgasta, as forças de corte aumentam, o que afasta a ferramenta do material e deixa um acabamento mais rugoso. A vibração resultante de uma velocidade de avanço agressiva, a deformação causada pela fixação e a expansão térmica ao longo do dia contribuem ativamente para a degradação da qualidade.
Resolução de problemas relacionados com desvios de qualidade
| Problema de qualidade[ref.: 46] | Fatores potenciais[ref.: 46] | Verificação de prioridades[ref.: 46] |
|---|---|---|
| Fora da tolerância após a libertação da fixação[ref.: 46] | Morsa apertada em excesso; tensão residual na matéria-prima.[ref.: 46] | Verifique a pressão de fixação; meça a peça quando estiver fixada e quando não estiver.[ref.: 46] |
| Acabamento superficial deficiente (marcas de vibração)[ref.: 46] | Saliência excessiva da ferramenta; velocidades de avanço agressivas; falta de rigidez.[ref.: 46] | Reduzir a relação L:D da ferramenta; ajustar o avanço e a velocidade; verificar a rigidez do dispositivo de fixação.[ref.: 46] |
| Paredes cónicas num recanto profundo[ref.: 46] | A deflexão da ferramenta afasta a lâmina do fundo do corte.[ref.: 46] | Utilize uma ferramenta com núcleo mais espesso; efetue uma passagem de acabamento específica com mola.[ref.: 46] |
Inspeção do Primeiro Artigo e Inspeção Final
A verificação da qualidade começa com um Inspeção do primeiro artigo (FAI). O FAI verifica se o programa CAM, as compensações das ferramentas e a configuração da fixação da peça estão corretas antes de a máquina executar o resto do lote. Dependendo dos requisitos de tolerância, a verificação é realizada com micrómetros calibrados, calibres de pino ou uma MMC.
É fundamental que as medições sejam efetuadas no seu estado final. Uma peça de alumínio de parede fina deve ser medida após é libertada do torno para ter em conta a recuperação elástica do material. Além disso, se a sua peça necessitar de pós-processamento, como anodização dura ou revestimento a pó, a inspeção final deve ter em conta a espessura adicionada por estes tratamentos. Certifique-se de que o seu desenho 2D especifica claramente se as tolerâncias indicadas se aplicam antes ou depois acabamento da superfície para evitar a receção de peças fora das especificações.
Compare os custos das peças e prepare o seu pedido de cotação
Compreender como uma oficina mecânica calcula um orçamento permite que os gestores de compras e os engenheiros cheguem a um consenso sobre as decisões de conceção, avaliem com precisão as propostas concorrentes e evitem custos ocultos.
Configuração, ferramentas e tempo de ciclo
Um orçamento de maquinagem nunca se resume apenas ao tempo em que o fuso está a girar. Para comparar orçamentos de forma eficaz, é necessário compreender que os custos se dividem em duas categorias distintas: custos de preparação pontuais e custos recorrentes por peça.
- Engenharia Não Recorrente (NRE) e Configuração: Isto inclui o tempo de engenharia necessário para programar os percursos de usinagem CAM, a mão-de-obra necessária para configurar fisicamente a máquina (colocação de tornos de fixação, carregamento de ferramentas, definição de pontos de referência) e o tempo necessário para usinar e inspecionar o primeiro artigo. Se a sua peça exigir mandíbulas macias usinadas à medida, ferramentas de forma especializada ou dispositivos de fixação dedicados, esses custos são incluídos nesta rubrica.
- Custo recorrente (ciclo): Este é o custo incorrido por cada peça individual. Inclui o tempo real do ciclo de maquinagem, o desgaste das ferramentas, o tempo que o operador demora a carregar e descarregar a peça, a remoção de rebarbas e a inspeção durante o processo.
Para compreender como o seu projeto e o volume de encomendas interagem, utilize esta fórmula conceptual:Custo por peça ≈ (Custos únicos de configuração ÷ Quantidade da encomenda) + Custo recorrente por peça*(Nota: Esta relação constitui um modelo simplificado destinado a ajudá-lo a avaliar os impactos do projeto; não substitui um orçamento formal da oficina.)*
Tamanho do lote e compromissos de conceção
A diferença entre a prototipagem e a produção reside inteiramente na forma como esses custos de NRE são distribuídos. Se encomendar um único protótipo, o tempo de preparação poderá representar 80% do valor total da fatura. Neste cenário, a oficina utilizará tornos padrão e dará prioridade à retirada rápida da peça da máquina, mesmo que o tempo de ciclo seja ligeiramente mais longo.
No entanto, se encomendar um lote de 500 unidades, a oficina irá investir avultadamente na otimização da configuração. Poderá construir um dispositivo de fixação com várias peças para usinar quatro peças em simultâneo, reduzindo as trocas de ferramentas e a intervenção do operador.
Dica profissional para a área de compras: Inclua sempre a sua Estimativa de Consumo Anual (EAU) ao solicitar um orçamento. Se uma empresa souber que pretende encomendar 5 000 unidades ainda este ano, poderá optar por absorver o custo do dispositivo de fixação personalizado $1,000 na produção inicial de 5 protótipos, reduzindo significativamente o seu custo inicial de entrada.
Vamos voltar ao exemplo da caixa de alumínio que vimos anteriormente para ver como o DFM influencia estes números:
- Design original: Apresenta cavidades quadradas profundas, orifícios laterais com tolerâncias rigorosas e uma tolerância geral de ±0,02 mm. Requer três configurações distintas e uma ferramenta de brocagem personalizada para os cantos. Para um lote de 50 peças, o custo de desenvolvimento de equipamento (NRE) é extremamente elevado e o tempo de ciclo é de 45 minutos por peça.
- Conceção otimizada: O engenheiro aumenta os raios internos do cavidade para 1,2 vezes o raio da ferramenta, flexibiliza as tolerâncias não críticas e consolida os elementos dos orifícios laterais na face superior. Isto elimina a operação de brocagem, reduz o número de configurações de três para duas e diminui o tempo de ciclo para 25 minutos. Em produção em série, este simples ajuste de DFM poupa milhares de dólares.
Documentação e requisitos de aceitação
Quando um desenho 2D falta, é contraditório ou ambíguo, uma boa oficina mecânica não se limita a adivinhar — irá adicionar um “Prémio de risco” para se prepararem para o pior cenário possível; ou, pior ainda, simplesmente não apresentarão qualquer orçamento para o seu projeto. Um pacote completo de pedido de orçamento é a sua melhor ferramenta para obrigar os fornecedores a apresentarem-lhe o preço mais reduzido e mais competitivo.
Apresente um pacote completo de pedido de cotação utilizando esta lista de verificação:
- Modelo 3D e desenho 2D: Forneça um ficheiro STEP para a programação CAM e um desenho em PDF 2D (com o número de revisão correto) para as tolerâncias. Nunca se baseie apenas no modelo 3D para comunicar as especificações dos orifícios roscados.
- Especificações do material: Indique a designação exata do material (por exemplo, alumínio 6061-T6) e especifique se necessita de relatórios oficiais de ensaio de fábrica (MTR) ou de certificações do material.
- Volume e previsão: Indique a quantidade a encomendar imediatamente e o seu EAU.
- Tolerâncias críticas e pontos de referência: Indique claramente no desenho as dimensões essenciais ao funcionamento e os pontos de referência geométricos, para que a oficina saiba onde deve concentrar o seu tempo de inspeção.
- Pós-processamento e máscara: Especifique o acabamento da superfície (por exemplo, anodização preta do tipo II) e indique explicitamente se os orifícios roscados ou os pontos de ligação à terra precisam de ser mascarados. Indique claramente se as suas tolerâncias dimensionais se aplicam antes de ou após galvanização.
- Resultados esperados e prazo de entrega: Indique se necessita de um relatório formal de Inspeção do Primeiro Artigo (FAI), dados da CMM, embalagem específica para peças frágeis e a data de entrega pretendida.
Será que o seu projeto está, sem que se dê conta, a aumentar os seus custos de produção? Não pague por tempo de máquina desnecessário. Envie os seus ficheiros STEP e desenhos 2D à nossa equipa de engenharia para uma auditoria DFM gratuita e sem compromisso. Identificaremos exatamente onde pode reduzir o tempo de ciclo, eliminar configurações de risco e apresentaremos um orçamento transparente e detalhado no prazo de 24 horas.
Olá, chamo-me Kevin Lee

Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados

Estampagem progressiva vs. composta vs. por matriz de transferência

Materiais para prototipagem: como escolher o material certo