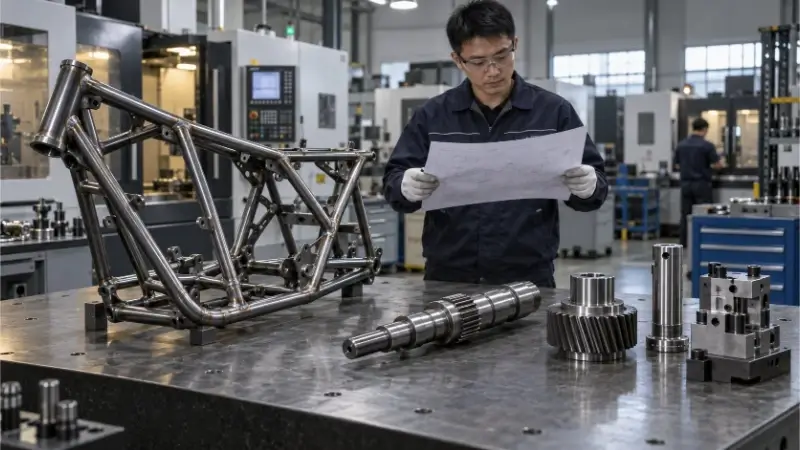
Verticaal frezen is een subtractief bewerkingsproces waarbij met behulp van een roterend snijgereedschap, gemonteerd op een verticale spil, materiaal wordt verwijderd van een vast werkstuk. Het is de industriestandaard voor het vervaardigen van vlakke oppervlakken, sleuven, diepe uitsparingen en nauwkeurige 3D-profielen in metalen en kunststoffen.
Hoewel de spil verticaal is georiënteerd, bewegen moderne verticale CNC-bewerkingscentra (VMC’s) langs meerdere assen om complexe geometrieën te frezen. Voor ingenieurs en inkoopmanagers is inzicht in de bewegingen van de machine echter nog maar het halve werk. De echte uitdaging ligt in het optimaliseren van uw CAD-model, zodat dit aansluit bij de fysieke realiteit op de werkvloer.
Dit artikel gaat voornamelijk over verticale CNC-bewerkingscentra (VMC’s). In de volgende paragrafen komt u het volgende te weten:
- Procesgeschiktheid: Hoe kunt u bepalen of de geometrie van uw onderdeel geschikt is voor een VMC?.
- Ontwerpregels: Waarom kleine aanpassingen aan de straal van de uitsparingen of de wanddikte de cyclustijden met 30% kunnen verkorten.
- Kostenfactoren: Hoe toleranties, werkstukopspanning en batchgroottes uw uiteindelijke offerte direct verhogen of verlagen.
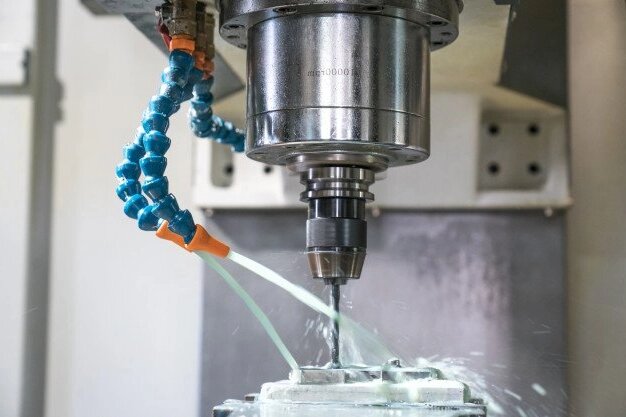
Ga na of verticaal frezen geschikt is voor uw werkstuk
Voordat we met de productie beginnen, beoordelen we of verticaal frezen de meest praktische en kosteneffectieve methode is voor uw specifieke geometrie.
Geschikte onderdelen en bewerkingen
Verticaal frezen is zeer geschikt voor onderdelen waarbij de meeste details vanuit één richting bereikbaar zijn. Typische toepassingen zijn onder meer montageplaten, positioneringsopspanningen, constructiebeugels en behuizingen van apparatuur. Vlakfrezen stelt vlakke referentievlakken vast, eindfrezen maakt uitsparingen vrij en snijdt sleuven, en boren of het boren van gaten in handgrepen.
Verticaal frezen kent echter strikte beperkingen. Als uw onderdeel sterk afhankelijk is van diepe, smalle holtes (bijvoorbeeld een lengte-diameterverhouding groter dan 5:1) of 5-assige gelijktijdige interpolatie vereist voor complexe aerodynamische rondingen, zal een standaard 3-assige VMC te kampen krijgen met doorbuiging van het gereedschap en een slechte oppervlakteafwerking.
Machinecapaciteit en toegang tot gereedschap
Bij het beoordelen van een onderdeel moet ook worden nagegaan wat de fysieke grenzen van de apparatuur zijn en of de snijgereedschappen de vereiste kenmerken kunnen bereiken zonder dat er interferentie optreedt.
| Machinetype[bronvermelding: 43] | Typische toepassing[bronvermelding: 43] | Belangrijkste kenmerk[bronvermelding: 43] |
|---|---|---|
| Handbediende revolverfreesmachine[bronvermelding: 43] | Reparaties, eenvoudige aanpassingen, unieke prototypes.[bronvermelding: 43] | Grote flexibiliteit voor snelle instellingen; hangt af van de vaardigheid van de gebruiker.[bronvermelding: 43] |
| Bedmolen[bronvermelding: 43] | Grote materiaalafname, grote constructiedelen.[bronvermelding: 43] | Hoge stijfheid dankzij een vast bed; de spilkop beweegt verticaal.[bronvermelding: 43] |
| CNC-verticaal bewerkingscentrum[bronvermelding: 43] | Productiebatches, complexe 3D-profielen, nauwe toleranties.[bronvermelding: 43] | Geautomatiseerde gereedschapswisselingen, afgesloten werkruimte, hoge herhaalbaarheid.[bronvermelding: 43] |
Houd er rekening mee dat de opgegeven X-, Y- en Z-verplaatsingsgrenzen van een machine niet gelijk zijn aan de daadwerkelijk bruikbare ruimte. Zodra het werkstuk in een bankschroef of opspanning is vastgeklemd, neemt de beschikbare Z-hoogte aanzienlijk af. We beoordelen ook de vrije ruimtes om ervoor te zorgen dat de gereedschapshouder en het spindelhuis tijdens diepe sneden niet in botsing komen met de opspanning of de wanden van het werkstuk.
Verticaal en horizontaal frezen
Bij het beoordelen van een werkstuk vergelijken we vaak verticaal frezen met horizontaal frezen. Verticaal frezen is eenvoudig in te stellen voor vlakke platen en blokvormige onderdelen. Maar als een onderdeel aan vier of vijf zijden moet worden bewerkt, dwingt een verticale freesmachine de operator ertoe het onderdeel meerdere keren los te klemmen, te draaien en opnieuw vast te klemmen. Dit leidt tot uitlijningsfouten en drijft de arbeidskosten op.
Als vuistregel geldt: als een onderdeel meer dan drie afzonderlijke instellingen op een verticale freesmachine vereist, of als het productievolume hoger ligt dan 500 stuks per maand, levert het overzetten van de opdracht naar een horizontale freesmachine met een ‘tombstone’-opspanning vaak lagere kosten per onderdeel op, ondanks de hogere initiële instelkosten. Voor volumes die daar tussenin liggen, kunnen VMC's die zijn uitgerust met 4e- of 5e-as draaitafels vaak het verschil overbruggen.
Plan de opstelling en het bewerkingsproces
Zodra een onderdeel naar een verticale freesmachine wordt doorgestuurd, ligt de nadruk op het plannen van een stabiele en voorspelbare bewerkingsvolgorde op basis van het CAD-model en het ruwe materiaal.
CAD/CAM en materiaalplanning
Het proces begint met het controleren of het 3D-model, de toleranties van de 2D-tekening en de specificaties van het ruwe materiaal op elkaar aansluiten. Op basis hiervan gebruiken programmeurs CAM-software om de juiste snijgereedschappen te selecteren, de bewerkingsvolgorde te bepalen en de gereedschapspaden te simuleren om botsingen te voorkomen en het bereik van het gereedschap te controleren.
De grondstof bepaalt rechtstreeks de snijstrategie:
| Materiaal[bronvermelding: 44] | Belangrijkste overwegingen bij de bewerking[bronvermelding: 44] |
|---|---|
| Aluminiumlegeringen[bronvermelding: 44] | Het materiaal heeft de neiging om aan het gereedschap te blijven kleven; dit vereist een doeltreffende spaanafvoer en koelvloeistof onder hoge druk.[bronvermelding: 44] |
| Roestvrij staal[bronvermelding: 44] | Risico op verharding door bewerking; vereist constante voedingssnelheden en zorgvuldig beheer van warmteontwikkeling en gereedschapsslijtage.[bronvermelding: 44] |
| Titaanlegeringen[bronvermelding: 44] | Er ontstaat veel warmte aan de snijkant; dit vereist een stevige opstelling en beperkt de ingrijping van het gereedschap.[bronvermelding: 44] |
| Technische kunststoffen[bronvermelding: 44] | Gevoelig voor thermische uitzetting en vervorming door vastklemmen; vereist scherp gereedschap en nauwkeurig meten.[bronvermelding: 44] |
Referentiepunten en werkstukopspanning
Een betrouwbare werkstukopspanning zorgt ervoor dat het ruwe materiaal tegen de snijkrachten wordt beschermd zonder dat er blijvende vervorming ontstaat. Het vaststellen van referentiepunten (referentievlakken) is noodzakelijk om het coördinatensysteem van het werkstuk nauwkeurig in te stellen.
Voor kleine series (minder dan 20 stuks) maken we gebruik van standaard precisieklemmen of machinaal bewerkte zachte bekken, zodat uw gereedschapskosten vrijwel nul blijven. Bij een serie van 500 stuks verdient een investering van $500 in een speciale opspanning zich echter terug doordat de laad- en lostijd per onderdeel met 3 minuten wordt verkort.
Een cruciale stap in de planning is het beheren van de overgang tussen de verschillende opstellingen. Wanneer een onderdeel wordt omgedraaid, moeten de referentiepunten zorgvuldig worden vastgelegd om ervoor te zorgen dat de kenmerken aan beide zijden perfect op elkaar aansluiten. We controleren ook op vervorming door het vastklemmen, aangezien het te strak aandraaien van een bankschroef op een dunwandig aluminium of kunststof onderdeel ervoor zorgt dat het buiten de toleranties valt zodra het wordt losgelaten.
Voorbewerking, nabewerking, en het boren van gaten
Bij een standaard bewerkingsproces wordt het verwijderen van grote hoeveelheden materiaal gescheiden van het nauwkeurig op maat brengen. Voor de voorbewerking worden bewerkingen geprogrammeerd om het grootste deel van het materiaal snel te verwijderen, waardoor er spanning in het werkstuk ontstaat en een ruw oppervlak achterblijft. Vervolgens voeren we nabewerkingen uit met scherpe gereedschappen om de uiteindelijke afmetingen en oppervlakteafwerking te verkrijgen.
Elke afwerkingsbewerking verlengt echter de cyclustijd. Als er voor het gehele onderdeel een strikte tolerantie van ±0,02 mm of een oppervlakteruwheid van Ra 0,8 wordt voorgeschreven, moet de machinist op elk afzonderlijk vlak extra afwerkingsbewerkingen uitvoeren. Om de kosten te optimaliseren, moeten deze strakke toleranties alleen worden toegepast op kritieke pasvlakken.
De strategieën voor het boren van gaten hangen volledig af van de functie: voor doorvoergaten worden standaard spiraalboren gebruikt, terwijl voor nauwkeurige paspenverbindingen eerst moet worden geboord en daarna moet worden uitgeboord met een boorkop of een ruimer. Ten slotte moet bij de procesplanning rekening worden gehouden met de tijd die nodig is voor metingen tijdens het proces, het verwijderen van spanen en het ontbramen, voordat het onderdeel naar de eindcontrole gaat.
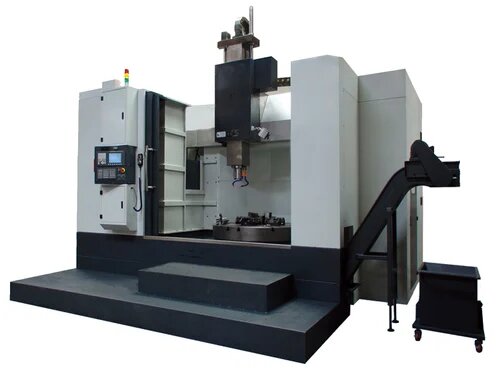
Ontwerpkenmerken die het frezen vergemakkelijken
De geometrie van uw CAD-model bepaalt welke gereedschappen, instellingen en bewerkingstijd nodig zijn om het te vervaardigen. Door aanpassingen in het kader van Design for Manufacturing (DFM) kunt u vaak uren aan bewerkingstijd besparen en uw offerte verlagen, zonder dat dit ten koste gaat van de functionaliteit van het onderdeel.
Binnenhoeken en uitsparingen
Een rond, roterend snijgereedschap kan geen perfect haakse binnenhoek van 90 graden produceren. Als uw ontwerp haakse hoeken vereist, moet de werkplaats secundaire bewerkingen toepassen, zoals vonkverspaning (EDM) of brootsen, wat de kosten van het onderdeel aanzienlijk verhoogt.
Bovendien geldt dat als je een binnenhoekradius ontwerpt die precies overeenkomt met de radius van het gereedschap (bijvoorbeeld een radius van 3 mm voor een frees van 6 mm), het gereedschap bij het binnendringen in de hoek te veel materiaal tegelijk zal bewerken, wat trillingen en snelle slijtage van het gereedschap veroorzaakt. Om dit te optimaliseren, moet je de binnenradii zo ontwerpen dat ze ten minste 1,2 keer de straal van de frees (bijv. R = 3,6 mm voor een gereedschap van 6 mm). Hierdoor kan het gereedschap soepel door de hoek glijden.
Houd bij het ontwerpen van pockets rekening met de verhouding tussen de pocketdiepte, de effectieve snijlengte van het gereedschap en de uitsteeklengte van het gereedschap. Een standaard lengte-diameterverhouding (L:D) voor een vingerfrees is 3:1. Hoewel een gereedschap fysiek verder uit de houder kan steken om de bodem van een diepe uitsparing te bereiken, neemt de stijfheid exponentieel af naarmate de lengte toeneemt. Om een L:D-verhouding van 6:1 te compenseren, moet een verspaner de voedingssnelheid met 50% verlagen en meerdere veerpassages toevoegen, alleen al om de wand recht te houden, waardoor een voorbewerking van 10 minuten uitloopt tot een karwei van 30 minuten.
Dunne wanden en klemruimte
Het wegwerken van een grote hoeveelheid materiaal, waardoor hoge, dunne wanden overblijven, leidt tot aanzienlijke instabiliteit. Tijdens het frezen trillen dunne wanden (vibreren) tegen de frees, en de druk van de bankschroef kan ervoor zorgen dat ze blijvend kromtrekken.
Om dit te voorkomen, kunt u waar mogelijk de wanddikte vergroten, de wandhoogte verlagen of ondersteunende ribben aan het ontwerp toevoegen. De aanbevolen minimale wanddikte hangt sterk af van het materiaal: technische kunststoffen en zacht aluminium vervormen veel gemakkelijker dan roestvrij staal. In sommige gevallen adviseren we om op het ruwe materiaal tijdelijke klemlipjes aan te laten zitten om het onderdeel stevig vast te houden tijdens intensief frezen; deze worden vervolgens in een laatste, lichte bewerking weggefreesd.
Gaten, schroefdraad en oriëntatie van kenmerken
De diepte van het gat en de vereisten voor de schroefdraad zijn veelvoorkomende oorzaken van onnodige kosten. Een schroefdraad die dieper reikt dan 2,5 keer de diameter van het gat, levert vrijwel geen extra houdkracht op voor de assemblage. Het verhoogt echter wel drastisch het risico op spaanafzetting en gebroken tappen in het onderdeel. Specificeer effectieve schroefdraadlengtes die niet dieper zijn dan functioneel noodzakelijk is.
De plaatsing van de elementen is ook bepalend voor de insteltijd. Zijgaten, ondersnijdingen of elementen op het ondervlak betekenen dat het onderdeel moet worden losgemaakt en opnieuw moet worden gepositioneerd. Als een onderdeel strakke positietoleranties tussen twee kenmerken vereist (bijvoorbeeld twee lagerboringen die perfect parallel en concentrisch moeten zijn), probeer deze dan altijd op hetzelfde vlak te ontwerpen. Door onderling gerelateerde kenmerken in één enkele opstelling te bewerken, wordt de tolerantieopstapeling voorkomen die optreedt wanneer een onderdeel wordt omgedraaid.
Veelvoorkomende ontwerpproblemen en mogelijke aanpassingen
| Ontwerpprobleem[bronvermelding: 45] | Gevolgen van de bewerking[bronvermelding: 45] | Mogelijke aanpassing[bronvermelding: 45] |
|---|---|---|
| Kleine radii in diepe uitsparingen[bronvermelding: 45] | Beperkt de diameter van het gereedschap, vereist lage voedingssnelheden en verlengt de tijd die nodig is om de hoeken vrij te maken.[bronvermelding: 45] | Vergroot de hoekradii tot ten minste 1,2 keer de gereedschapsradius, of voeg "dog-bone"-hoekafschuiningen toe.[bronvermelding: 45] |
| Hoge, smalle zijwanden[bronvermelding: 45] | Veroorzaakt trillingen; maakt het moeilijk om de maatnauwkeurigheid en vlakheid te handhaven.[bronvermelding: 45] | Maak de wand dikker, verlaag de wandhoogte of breng verstevigingsplaten aan.[bronvermelding: 45] |
| Te diepe schroefdraden[bronvermelding: 45] | Voorkomt dat spanen worden afgevoerd, leidt tot snellere slijtage van het gereedschap en verhoogt het risico op het breken van tappen.[bronvermelding: 45] | Beperk de effectieve schroefdraaddiepte tot 1,5x–2,5x de diameter van het bevestigingsmiddel.[bronvermelding: 45] |
| Kritieke kenmerken in meerdere richtingen[bronvermelding: 45] | Vereist meerdere opstellingen, op maat gemaakte opspanningen of 5-assige bewerking, waardoor het risico op tolerantieopstapeling ontstaat.[bronvermelding: 45] | Breng onderdelen met nauwe toleranties samen op één vlak, zodat ze in één opspanning kunnen worden bewerkt.[bronvermelding: 45] |
Controleer toleranties en controleer de kwaliteit van onderdelen
Om aan de tekeningsspecificaties te voldoen, is meer nodig dan alleen het programmeren van de machine; het vereist het omgaan met de praktische omstandigheden op de werkvloer en het aantonen van de resultaten door middel van grondige inspecties.
Kritische afmetingen en geometrische toleranties
Standaard lineaire maattoleranties (bijv. 20 mm ±0,1) zijn over het algemeen eenvoudig te realiseren op een goed onderhouden verticaal bewerkingscentrum. Strenge eisen op het gebied van geometrische maatvoering en tolerantie (GD&T) – zoals vlakheid, loodrechtheid en exacte positie – vereisen echter een veel strenger proces.
Een veelgemaakte fout is het hanteren van een algemene tolerantie van ±0,01 mm of een strakke tolerantie voor de werkelijke positie bij een niet-kritisch boutgatpatroon. Hierdoor is de werkplaats genoodzaakt om een coördinatenmeetmachine (CMM) te gebruiken voor onderdelen die eigenlijk alleen met een schuifmaat gecontroleerd hoeven te worden, waardoor uw inspectiekosten in één klap verdubbelen. Om uw budget optimaal te benutten, dient u strikte toleranties alleen toe te passen op kritieke pasvlakken. Wanneer u de door een leverancier opgegeven bewerkingsmogelijkheden bekijkt, moet u altijd verduidelijken dat deze toleranties afhankelijk zijn van het specifieke materiaal, de afmetingen van het onderdeel en de temperatuur op het moment van meting.
Oppervlakteafwerking en processtabiliteit
Eisen aan de oppervlakteafwerking (bijv. Ra 1,6 µm of 63 µin) geven de aanvaardbare microscopische ruwheid van een oppervlak aan. Houd er echter rekening mee dat een oppervlak weliswaar een Ra-waarde van 1,6 kan hebben die aan de eisen voldoet, maar toch zichtbare “staplijnen” kan vertonen die zijn veroorzaakt door een kogelkopfrees. Als de esthetiek even belangrijk is als de maatnauwkeurigheid, uitdrukkelijk vragen om een cosmetische afwerking of zandstralen in plaats van alleen de Ra-waarde te verlagen.
De processtabiliteit is bepalend voor zowel de oppervlakteafwerking als de maatnauwkeurigheid. Naarmate een gereedschap slijt, nemen de snijkrachten toe, waardoor het gereedschap van het materiaal wordt weggedrukt en een ruwere afwerking ontstaat. Trillingen als gevolg van een hoge voedingssnelheid, vervorming door de opspanning en thermische uitzetting gedurende de dag hebben allemaal een negatieve invloed op de kwaliteit.
Problemen met kwaliteitsafwijkingen oplossen
| Kwaliteitsprobleem[bronvermelding: 46] | Mogelijke factoren[bronvermelding: 46] | Prioriteitscontrole[bronvermelding: 46] |
|---|---|---|
| Buiten de tolerantie na het losmaken[bronvermelding: 46] | Te strak aangedraaide bankschroef; restspanning in het ruwe materiaal.[bronvermelding: 46] | Controleer de klemdruk; meet het onderdeel zowel in geklemde als in niet-geklemde toestand.[bronvermelding: 46] |
| Slechte oppervlakteafwerking (trillingssporen)[bronvermelding: 46] | Te grote uitsteeklengte van het gereedschap; te hoge voedingssnelheden; gebrek aan stijfheid.[bronvermelding: 46] | Verlaag de L:D-verhouding van het gereedschap; pas de voedingssnelheid en het toerental aan; controleer de stijfheid van de opspanning.[bronvermelding: 46] |
| Taps toelopende wanden in een diepe uitsparing[bronvermelding: 46] | Door de doorbuiging van het gereedschap wordt de frees van de onderkant van de zaagsnede weggeduwd.[bronvermelding: 46] | Gebruik een bewerkingsgereedschap met een dikkere kern; voer een speciale afwerkingsbewerking met veer uit.[bronvermelding: 46] |
Eerste-exemplaar- en eindcontrole
Kwaliteitscontrole begint met een Eerste artikelinspectie (FAI). De FAI controleert of het CAM-programma, de gereedschapscorrecties en de opspanning correct zijn voordat de machine de rest van de serie verwerkt. Afhankelijk van de tolerantie-eisen wordt de controle uitgevoerd met gekalibreerde micrometers, penmeters of een coördinatenmeetmachine (CMM).
Het is van cruciaal belang dat de metingen in de uiteindelijke toestand worden uitgevoerd. Een dunwandig aluminium onderdeel moet worden gemeten na het wordt uit de bankschroef gehaald om rekening te houden met de terugvering van het materiaal. Bovendien moet bij de eindcontrole, indien uw onderdeel een nabehandeling vereist zoals harde anodisatie of poedercoating, rekening worden gehouden met de dikte die door deze behandelingen wordt toegevoegd. Zorg ervoor dat in uw 2D-tekening duidelijk wordt aangegeven of de vermelde toleranties van toepassing zijn voor of na oppervlakteafwerking om te voorkomen dat er onderdelen worden geleverd die niet aan de specificaties voldoen.
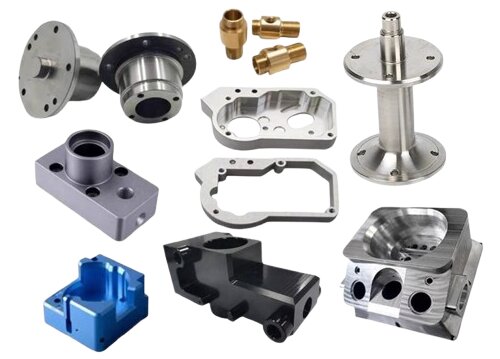
Vergelijk de kosten van onderdelen en stel uw offerteaanvraag op
Als inkoopmanagers en ingenieurs begrijpen hoe een machinebouwbedrijf een offerte opstelt, kunnen ze op één lijn komen over ontwerpbeslissingen, concurrerende offertes nauwkeurig beoordelen en verborgen kosten vermijden.
Inrichting, gereedschap en cyclustijd
Bij een offerte voor verspaningswerk gaat het nooit alleen om de tijd dat de spil draait. Om offertes goed te kunnen vergelijken, moet u beseffen dat de kosten in twee verschillende categorieën zijn onderverdeeld: eenmalige voorbereidingskosten en terugkerende kosten per onderdeel.
- Eenmalige ontwikkelingskosten (NRE) en opstartkosten: Dit omvat de engineeringstijd voor het programmeren van de CAM-bewerkingsbanen, de arbeidskosten voor het fysiek instellen van de machine (zoals het plaatsen van klemmen, het laden van gereedschappen en het instellen van referentiepunten), en de tijd die nodig is voor het bewerken en inspecteren van het eerste exemplaar. Indien uw onderdeel op maat gemaakte zachte klemmen, gespecialiseerde vormgereedschappen of speciale opspanningen vereist, worden die kosten hier meegenomen.
- Terugkerende (cyclus)kosten: Dit zijn de kosten die voor elk afzonderlijk onderdeel worden gemaakt. Hierin zijn de daadwerkelijke bewerkingstijd, de slijtage van het gereedschap, de tijd die de operator nodig heeft voor het in- en uitladen van het onderdeel, het ontbramen en de tussentijdse controle meegerekend.
Gebruik de volgende conceptuele formule om te begrijpen hoe je ontwerp en het ordervolume op elkaar inwerken:Kosten per stuk ≈ (eenmalige instelkosten ÷ bestelhoeveelheid) + terugkerende kosten per stuk*(Opmerking: Deze relatie is een vereenvoudigd model dat bedoeld is om u te helpen de gevolgen voor het ontwerp in te schatten; het vormt geen vervanging voor een officiële offerte van de werkplaats.)*
Afwegingen tussen batchgrootte en ontwerp
Het verschil tussen prototypebouw en productie zit hem volledig in de manier waarop die NRE-kosten worden verdeeld. Als je één enkel prototype bestelt, kan de insteltijd 80% van het totale factuurbedrag uitmaken. In dit scenario zal de werkplaats standaardklemmen gebruiken en er prioriteit aan geven het onderdeel snel van de machine te halen, zelfs als de cyclustijd iets langer is.
Als je echter een partij van 500 stuks bestelt, zal de werkplaats flink investeren in het optimaliseren van de instellingen. Ze kunnen bijvoorbeeld een meerdelige opspanning bouwen om vier onderdelen tegelijk te bewerken, waardoor het aantal gereedschapswissels en de tussenkomst van de operator worden beperkt.
Pro-tip voor inkoop: Vermeld altijd uw geschatte jaarlijkse verbruik (EAU) wanneer u een offerte aanvraagt. Als een leverancier weet dat u van plan bent om later dit jaar 5.000 stuks te bestellen, kan hij ervoor kiezen om de kosten voor de op maat gemaakte mal ($1.000) voor de eerste prototypereeks van 5 stuks voor zijn rekening te nemen, waardoor uw initiële instapkosten aanzienlijk dalen.
Laten we nog eens terugkomen op het voorbeeld van de aluminium behuizing van daarnet om te zien hoe DFM deze cijfers beïnvloedt:
- Oorspronkelijk ontwerp: Het onderdeel heeft diepe vierkante uitsparingen, zijgaten met nauwe toleranties en een algemene tolerantie van ±0,02 mm. Er zijn drie afzonderlijke instellingen nodig en een op maat gemaakt ruwboorgereedschap voor de hoeken. Voor een serie van 50 stuks zijn de NRE-kosten extreem hoog en bedraagt de cyclustijd 45 minuten per onderdeel.
- Geoptimaliseerd ontwerp: De ingenieur vergroot de radii van de inwendige uitsparingen tot 1,2 keer de radius van het gereedschap, versoepelt de niet-kritische toleranties en voegt de zijdelingse gaten samen op het bovenvlak. Hierdoor is de brootsbewerking overbodig, daalt het aantal instellingen van drie naar twee en wordt de cyclustijd teruggebracht tot 25 minuten. Bij productie in grote volumes levert deze eenvoudige DFM-aanpassing een besparing van duizenden dollars op.
Bestanden en toelatingseisen
Als een 2D-tekening ontbreekt, tegenstrijdig of dubbelzinnig is, gaat een goed machinebouwbedrijf niet zomaar gissen, maar voegt het een “Risicopremie” om het ergste scenario te dekken, of erger nog: ze zullen je project simpelweg “zonder offerte” laten. Een compleet offerteaanvraagpakket is je beste middel om leveranciers te dwingen je hun scherpste, meest concurrerende prijs te geven.
Stel aan de hand van deze checklist een volledig offertepakket samen:
- 3D-model en 2D-tekening: Zorg voor een STEP-bestand voor CAM-programmering en een 2D-PDF-tekening (met het juiste revisienummer) voor de toleranties. Vertrouw nooit uitsluitend op het 3D-model om de specificaties van schroefgaten door te geven.
- Materiaalspecificaties: Geef de exacte materiaalkwaliteit aan (bijv. aluminium 6061-T6) en vermeld of u officiële fabrieksproefrapporten (MTR’s) of materiaalcertificaten nodig hebt.
- Volume en prognose: Geef de directe bestelhoeveelheid en uw EAU op.
- Kritische toleranties en referentiepunten: Geef op de tekening duidelijk de voor de werking cruciale afmetingen en geometrische referentiepunten aan, zodat de werkplaats weet waar zij haar inspectietijd op moet richten.
- Nabewerking en maskering: Geef de oppervlakteafwerking aan (bijv. type II zwart geanodiseerd) en vermeld uitdrukkelijk of schroefgaten of aardingspunten moeten worden afgedekt. Geef duidelijk aan of uw maattoleranties van toepassing zijn voor of na galvaniseren.
- Te leveren prestaties en doorlooptijd: Geef aan of u een formeel First Article Inspection (FAI)-rapport, CMM-gegevens, een specifieke verpakking voor breekbare onderdelen en uw gewenste leverdatum nodig hebt.
Zorgt uw ontwerp er stiekem voor dat uw productiekosten de hoogte in schieten? Betaal niet voor onnodige machinetijd. Stuur uw STEP-bestanden en 2D-tekeningen op Neem contact op met ons engineeringteam voor een gratis en vrijblijvende DFM-audit. We brengen precies in kaart waar u de doorlooptijd kunt verkorten en risicovolle instellingen kunt elimineren, en sturen u binnen 24 uur een transparante, gedetailleerde offerte toe.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Progressief stansen versus samengesteld stansen versus transferstansen

Materialen voor prototypen: hoe kies je het juiste materiaal?