縦型フライス加工は、垂直スピンドルに取り付けられた回転する切削工具を用いて、固定されたワークピースから材料を削り取る切削加工法です。金属やプラスチックにおいて、平面、溝、深いポケット、および精密な3D形状を加工するための業界標準となっています。.
スピンドルの向きは垂直ですが、最新のCNC立形マシニングセンター(VMC)は、複数の軸に沿って移動し、複雑な形状を加工します。しかし、エンジニアや調達担当者にとって、機械の動きを理解することは、課題の半分に過ぎません。真の課題は、現場の物理的な実情に合わせてCADモデルを最適化することです。.
この記事では、主にCNC立形マシニングセンター(VMC)について取り上げます。以下のセクションでは、以下の内容について解説します:
- プロセス適合性: 部品の形状がVMCに適しているかどうかを判断する方法。.
- 設計ルール: ポケットの半径や肉厚をわずかに調整するだけで、サイクルタイムを30%短縮できる理由。.
- コスト要因: 公差、ワークの固定方法、ロットサイズが、最終的な見積額にどのように直接影響し、その金額を増減させるか。.
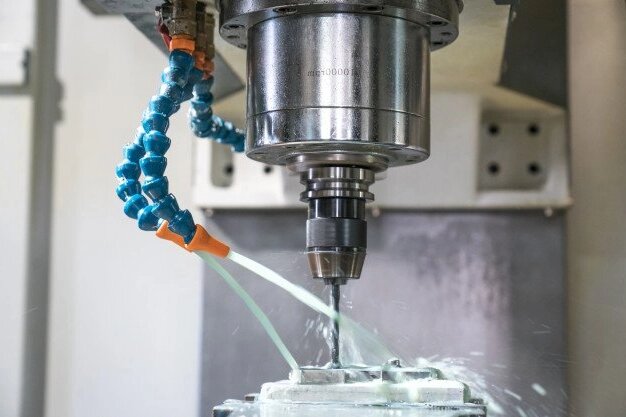
縦型フライス加工がお客様の部品に適しているかどうかを判断する
量産に移行する前に、お客様の特定の形状に対して、縦型フライス加工が最も実用的かつ費用対効果の高い方法であるかどうかを評価いたします。.
適用可能な部品および加工工程
縦型フライス加工は、ほとんどの加工箇所が単一の方向からアクセスできる部品に適しています。代表的な用途としては、取付プレート、位置決め治具、構造用ブラケット、および機器の筐体などが挙げられます。. フェイスミル加工 均一な基準面を設定し、, エンドミル加工 ポケットを空け、スリットを切り、そして 掘削 または、取っ手の穴あけ加工。.
しかし、縦型フライス加工には厳しい制約があります。 部品に深くて狭いキャビティ(例えば、長さ対直径の比率が5:1を超えるもの)が多く含まれている場合や、複雑な空力曲線のために5軸同時補正が必要な場合、標準的な3軸VMCでは工具のたわみや表面仕上げの悪化といった問題が生じやすくなります。.
機械の加工能力と工具のアクセス性
部品の評価にあたっては、装置の物理的な限界を確認し、切削工具が干渉することなく必要な形状に到達できることを確認する必要があります。.
| 機械の種類[出典: 43] | 代表的なアプリケーション[出典: 43] | 主な特徴[出典: 43] |
|---|---|---|
| 手動タレットミル[出典: 43] | 修理、簡単な改造、一点ものの試作品。.[出典: 43] | 柔軟性が高く、セットアップが迅速に行えるが、作業者の熟練度に依存する。.[出典: 43] |
| ベッドミル[出典: 43] | 大量の材料除去、大型の構造部品。.[出典: 43] | 固定ベッド構造により高い剛性を実現。スピンドルヘッドは垂直方向に移動する。.[出典: 43] |
| CNC横型マシニングセンター[出典: 43] | 生産ロット、複雑な3D形状、厳しい公差。.[出典: 43] | 自動工具交換、密閉型作業エリア、高い再現性。.[出典: 43] |
なお、機械の仕様上記載されているX、Y、Z方向の移動限界は、実際に使用可能なスペースとは一致しない点に注意してください。ワークをバイスや治具に固定すると、利用可能なZ方向の高さは大幅に減少します。 また、深切り加工の際に、ツールホルダーやスピンドルハウジングが治具やワークピースの側壁と干渉しないよう、クリアランスも評価しています。.
縦型および横型フライス加工
部品を評価する際、立形フライス加工と横形フライス加工を比較することがよくあります。 平らなプレートやブロック状の部品の場合、立形フライス盤のセットアップは簡単です。しかし、4面や5面の加工が必要な部品の場合、立形フライス盤では、オペレーターが部品のクランプを解除し、回転させ、再度クランプする作業を何度も繰り返さなければなりません。これにより位置合わせの誤差が生じ、人件費が膨らんでしまいます。.
経験則として、部品が立形フライス盤で3回以上の別々のセットアップを必要とする場合、あるいは生産量が月間500個を超える場合は、初期のセットアップ費用は高くなるものの、その加工をトムストーン治具を備えた横形フライス盤に移行することで、部品あたりのコストを削減できることがよくあります。 その中間の生産量については、4軸または5軸の回転テーブルを備えたVMC(垂直加工機)が、そのギャップを埋めることができる場合が多い。.
セットアップと加工プロセスの計画
部品が立形フライス盤に送られると、CADモデルと原材料に基づいて、安定的で予測可能な加工順序を計画することに焦点が移ります。.
CAD/CAMおよび資材計画
まず、3Dモデル、2D図面の公差、および原材料の仕様が整合していることを確認することからプロセスが始まります。これに基づき、プログラマーはCAMソフトウェアを使用して適切な切削工具を選定し、加工順序を決定するとともに、工具経路のシミュレーションを行い、衝突を防止し、工具の到達範囲を確認します。.
原材料によって、切削戦略が直接決まります:
| 素材[出典: 44] | 主な加工上の考慮事項[出典: 44] |
|---|---|
| アルミニウム合金[出典: 44] | 材料が工具に付着しやすい傾向があるため、効果的な切りくずの排出と高圧のクーラントが必要となる。.[出典: 44] |
| ステンレス・スチール[出典: 44] | ワークハーデニングのリスクがある。一定の送り速度を維持し、発熱や工具の摩耗を慎重に管理する必要がある。.[出典: 44] |
| チタン合金[出典: 44] | 切削刃部での発熱が激しく、堅牢なセットアップが必要となり、工具の切り込み深さが制限される。.[出典: 44] |
| エンジニアリングプラスチック[出典: 44] | 熱膨張やクランプによる歪みを受けやすいため、鋭利な工具と慎重な測定が必要となる。.[出典: 44] |
基準面とワーク保持
確実なワーク保持により、切削力から素材を保護し、永久変形を防ぐことができます。ワーク座標系を正確に設定するには、基準面(データム)の設定が必要です。.
少量生産(20個未満)の場合、お客様の金型コストをほぼゼロに抑えるため、標準的な精密バイスまたは機械加工されたソフトジョーを採用しています。 しかし、500個のロットの場合、専用治具に$500を投資することで、1個あたりの装着・取り外し時間を3分短縮できるため、投資は十分に元が取れます。.
計画において重要なステップの一つは、セットアップ間の切り替えを適切に管理することです。部品を裏返す際には、両面の形状が完全に一致するように、基準点を慎重に参照する必要があります。また、クランプによる歪みも確認します。薄肉のアлюミニウムやプラスチック製の部品を万力で締め付けすぎると、クランプを解除した際に部品が反り、公差範囲から外れてしまうためです。.
荒加工、仕上げ加工, 、および穴あけ
標準的な加工ワークフローでは、大量の材料除去と精密な寸法仕上げを分けて行います。荒加工のパスは、材料の大部分を素早く除去するようにプログラムされており、これにより部品にひずみが生じ、表面は粗い状態になります。その後、鋭利な工具を用いた仕上げ加工を行い、最終的な寸法と表面仕上げを実現します。.
しかし、仕上げ加工を行うたびにサイクルタイムは長くなります。部品全体に±0.02mmという厳格な公差やRa 0.8の表面粗さを指定すると、加工担当者はすべての面に追加の仕上げ加工を行わざるを得なくなります。コストを最適化するためには、こうした厳しい公差は、重要な嵌合面にのみ適用するようにしてください。.
穴あけの方法は、その用途によって厳密に決まります。クリアランス穴には標準的なツイストドリルが使用されますが、ダウエルピンの精密な嵌合には、ドリル加工の後にボーリングヘッドやリーマーによる仕上げ加工が必要となります。最後に、工程計画には、部品が最終検査に移る前に、工程内測定、切りくずの除去、バリ取りを行うための時間を組み込む必要があります。.
フライス加工の難易度を低減する設計上の特徴
CADモデルの形状によって、その部品を製造するために必要な工具、セットアップ、および加工時間が決まります。製造適性設計(DFM)による調整を行うことで、部品の機能を損なうことなく、加工時間を数時間短縮し、見積額を削減できる場合がよくあります。.
内角とポケット
回転する円形の切削工具では、完全に直角(90度)の内部コーナーを加工することはできません。設計上、直角のコーナーが必須である場合、加工工場ではEDM(放電加工)やブローチ加工などの二次加工を行う必要があり、これにより部品コストが大幅に増加します。.
さらに、内側のコーナー半径を工具の半径と完全に一致させる(例えば、6mmエンドミルに対して3mmの半径)と、工具がコーナーに進入する際に一度に削り取る材料が多くなりすぎて、チャタリングや工具の急速な摩耗を引き起こします。これを最適化するには、内側の半径を少なくとも カッター半径の1.2倍 (例:6mmの工具の場合、R=3.6mm)。これにより、工具がコーナーを滑らかに通過できるようになります。.
ポケットを設計する際は、ポケットの深さ、工具の有効刃長、および工具の突出長さの関係を考慮する必要があります。エンドミルの標準的な長さ対直径(L:D)比は3:1です。 深い穴の底に到達させるために、工具をホルダーから物理的にさらに突き出させることは可能ですが、突出長が長くなるほど剛性は指数関数的に低下します。L:D比が6:1の場合、壁面をまっすぐに保つためだけでも、加工者は送り速度を50%下げて、複数のスプリングパスを追加しなければなりません。, 10分の荒加工を、30分もかかる面倒な作業にしてしまう。.
薄い壁とクランプスペース
大量の材料を削り取り、高くて薄い壁を残すと、著しい不安定さが生じます。切削中、薄い壁はカッターに対して振動(チャタリング)を起こし、バイスからの圧力によって永久的な歪みが生じる可能性があります。.
これを軽減するには、可能な限り肉厚を増やしたり、壁の高さを低くしたり、設計に支持リブを追加したりします。 推奨される最小肉厚は材料によって大きく異なります。エンジニアリングプラスチックや軟質アルミニウムは、ステンレス鋼よりもはるかに変形しやすいためです。場合によっては、重切削加工中に部品を確実に固定するために、原材料に犠牲となるクランプタブを残しておくことをお勧めします。これらは、最終段階の軽切削で除去されます。.
穴、ねじ、および形状の向き
穴の深さやねじの仕様は、不必要なコストの主な要因となります。穴の直径の2.5倍を超える深さまでねじを切っても、組立品の保持強度に実質的に追加の利点はほとんどありません。しかし、それによって切りくずの詰まりや、部品内部でのタップの破損のリスクが大幅に高まります。有効ねじ長は、機能上必要な深さだけに限定して指定してください。.
形状の向きもセットアップ時間に影響を与えます。側面に穴やアンダーカット、あるいは底面に形状がある場合、ワークのクランプを解除して位置を再調整する必要があります。 2つの形状間で厳しい位置公差が要求される場合(例えば、2つの軸受穴が完全に平行かつ同心でなければならない場合など)、常にそれらを同じ面に配置するように設計してください。相互に関連する形状を1回のセットアップで加工することで、部品を反転させる際に生じる公差の累積を排除できます。.
よくある設計上の課題と検討すべき調整案
| 設計上の問題[出典: 45] | 機械加工の影響[出典: 45] | 調整の可能性[出典: 45] |
|---|---|---|
| 深いポケット内の小さな半径[出典: 45] | 工具の直径に制限が生じ、送り速度を遅くする必要があり、コーナーの切り込み時間が長くなります。.[出典: 45] | コーナー半径を工具半径の少なくとも1.2倍に拡大するか、「ドッグボーン」形状のコーナーリーフを追加してください。.[出典: 45] |
| 背が高く、細いサイドウォール[出典: 45] | チャタリングを引き起こし、寸法精度や平面度の維持を困難にする。.[出典: 45] | 壁を厚くするか、壁の高さを低くするか、あるいは構造用ガセットを追加する。.[出典: 45] |
| ねじ山が深すぎる[出典: 45] | 切りくずの排出を妨げ、工具の摩耗を早め、タップの破損を招く恐れがあります。.[出典: 45] | ねじの有効深さは、締結部品の直径の1.5倍~2.5倍に制限してください。.[出典: 45] |
| 多方向性の重要な特徴[出典: 45] | 複数のセットアップ、特注の治具、あるいは5軸加工が必要となり、公差の累積が生じるリスクがある。.[出典: 45] | 公差の厳しい形状要素を単一の平面に集約し、1回のセットアップでの加工を可能にする。.[出典: 45] |
公差の管理と部品の品質確認
図面の要件を満たすためには、単に機械をプログラミングするだけでは不十分です。現場の物理的な状況を管理し、厳格な検査を通じて結果を実証する必要があります。.
重要寸法および幾何公差
標準的な直線寸法公差(例:20mm ±0.1)は、適切にメンテナンスされたVMCであれば、一般的に容易に達成できます。しかし、平坦度、直交度、真位置などの厳格な幾何公差(GD&T)を満たすには、はるかに厳格な工程が求められます。.
よくある間違いとして、重要度の低いボルト穴配置に対して、一律に±0.01mmという公差や、厳格な真位置公差を適用してしまうことが挙げられます。. これにより、工場ではノギスでの測定だけで済む箇所に対しても座標測定機(CMM)を使用せざるを得なくなり、検査コストが即座に倍増してしまいます。. 予算を最適化するためには、重要な嵌合面に対してのみ厳格な公差を適用してください。サプライヤーが提示する加工能力を確認する際は、その公差が具体的な材料、部品の寸法、および測定時の温度によって異なることを必ず確認してください。.
表面仕上げとプロセスの安定性
表面仕上げの要件(例:Ra 1.6 µm または 63 µin)は、表面の許容される微視的な粗さを示しています。 ただし、表面のRa値が規定の1.6 µmを満たしていても、ボールノーズエンドミルによる「ステップオーバー」の線が目に見える場合があることに留意してください。寸法精度と同様に外観も重要である場合は、, 単にRa値を厳しくするのではなく、表面仕上げやメディアブラストを明示的に依頼する。.
加工の安定性は、表面仕上げと寸法精度の両方に影響を与えます。工具が摩耗すると切削抵抗が増大し、その結果、工具が被削材から押し出され、表面仕上げが粗くなります。過度な送り速度による振動、クランプによる変形、そして1日を通して生じる熱膨張は、いずれも品質を著しく低下させます。.
品質逸脱のトラブルシューティング
| 品質上の問題[出典: 46] | 考えられる要因[出典: 46] | 優先順位の確認[出典: 46] |
|---|---|---|
| クランプを解除した後、公差範囲外となった[出典: 46] | 万力での締め付けが過度だったこと、および原材料に残留応力があったこと。.[出典: 46] | クランプ圧を確認し、クランプ状態と非クランプ状態での部品を測定する。.[出典: 46] |
| 表面仕上げ不良(チャタリング痕)[出典: 46] | 工具の突出長が長すぎる、送り速度が速すぎる、剛性が不足している。.[出典: 46] | 工具のL:D比を下げ、送り速度・回転数を調整し、治具の剛性を確認してください。.[出典: 46] |
| 深いポケットの先細りの壁[出典: 46] | 工具のたわみにより、カッターが切削面の底面から押し出される。.[出典: 46] | より芯の太い工具を使用し、仕上げ用のスプリングパスを別途設ける。.[出典: 46] |
初回品検査および最終検査
品質検証は、まず 第一条検査(FAI). FAIでは、機械がバッチの残りの加工を実行する前に、CAMプログラム、工具のオフセット、およびワークの固定設定が正しいことを確認します。公差要件に応じて、検証には校正済みのマイクロメーター、ピンゲージ、またはCMMが使用されます。.
測定は、部品が最終状態になった時点で行うことが極めて重要です。薄肉アルミニウム部品は、その状態で測定しなければなりません。 その後 材料のスプリングバックを考慮して、バイスから取り外します。さらに、部品に硬質アルマイト処理や粉体塗装などの後処理が必要な場合は、最終検査において、これらの処理によって生じる厚みの増加分を考慮に入れる必要があります。記載された公差が適用されるかどうかを、2D図面で明確に指定するようにしてください。 前か後か 規格外部品の受け入れを防ぐための表面処理。.
部品コストを比較し、見積依頼書(RFQ)を作成する
機械加工工場が見積もりを算出する仕組みを理解することで、調達担当者と技術者は設計上の決定事項について足並みを揃え、競合他社の入札を正確に評価し、隠れた費用の発生を防ぐことができます。.
セットアップ、金型、およびサイクルタイム
機械加工の見積もりは、決してスピンドルが回転している時間だけで決まるものではありません。見積もりを効果的に比較するには、コストが「1回限りの準備費用」と「部品ごとの継続的な費用」という2つの明確なカテゴリーに分かれることを理解する必要があります。.
- 非反復型エンジニアリング(NRE)およびセットアップ: これには、CAMツールパスのプログラミングにかかるエンジニアリング時間、機械の物理的なセットアップ作業(バイスの固定、工具の装着、基準点の設定など)、および試作品の加工と検査に必要な時間が含まれます。お客様の部品に、特注の軟質ジョー、特殊な成形工具、または専用治具が必要な場合、それらの費用もここに含まれます。.
- 定期(サイクル)コスト: これは、個々の部品ごとに発生するコストです。これには、実際の加工サイクル時間、工具の摩耗、オペレーターによる部品の装着・取り出しにかかる時間、バリ取り、および工程内検査が含まれます。.
自社の設計と受注量がどのように相互に影響し合うかを理解するには、次の概念的な式を活用してください:部品あたりのコスト ≈ (初期セットアップ費用 ÷ 注文数量) + 部品あたりの継続費用*(注:この関係性は、設計の影響を評価するための簡略化されたモデルであり、正式な見積書の代わりとなるものではありません。)*
バッチサイズと設計上のトレードオフ
試作と量産の違いは、そのNREコストがどのように配分されるかに完全にあります。試作品を1つだけ発注する場合、セットアップ時間が請求総額の80%を占める可能性があります。このような場合、加工業者は標準的なバイスを使用し、サイクルタイムが多少長くなっても、部品を機械から素早く取り出すことを優先します。.
しかし、500個のロットを注文すれば、その工場はセットアップの最適化に多額の投資を行うでしょう。4つの部品を同時に加工するための多部品用治具を製作し、工具の交換や作業員の介入を減らすかもしれません。.
調達に関するプロのヒント: 見積もりを依頼する際は、必ず年間推定使用量(EAU)を明記してください。今年後半に5,000個の発注を予定していることを販売店が把握していれば、最初の5個の試作ロットにおける「$1,000」の特注治具費用を販売店側が負担してくれる可能性があり、その結果、初期導入コストを大幅に抑えることができます。.
先ほど挙げたアルミニウム筐体の例をもう一度見て、DFMがこれらの数値にどのような影響を与えるかを確認してみましょう:
- オリジナルデザイン: 深い角型ポケット、公差の厳しい側面穴、および全体で±0.02mmの公差が特徴です。3回の別々のセットアップと、角部用の特注ブローチ工具が必要となります。50個のロットの場合、NRE(試作費)が極めて高額となり、1個あたりのサイクルタイムは45分です。.
- 最適化された設計: エンジニアは、内部ポケットの半径を工具半径の1.2倍に拡大し、重要度の低い公差を緩和し、側面の穴の加工箇所を上面に集約しました。これにより、ブローチ加工が不要となり、セットアップ回数が3回から2回に減り、サイクルタイムが25分に短縮されました。 量産段階では、この単純なDFM調整により数千ドルのコスト削減が可能となる。.
提出書類および受理要件
2D図面が欠落していたり、矛盾していたり、曖昧な場合、優れた機械加工工場は単に推測するのではなく、 “「リスクプレミアム」” 最悪の事態に備えるため、あるいはそれ以上に、サプライヤーは単にあなたのプロジェクトに対して「見積もり不可」とするでしょう。完全な見積依頼(RFQ)パッケージこそが、サプライヤーに最も無駄のない、最も競争力のある価格を提示させるための最良の手段です。.
以下のチェックリストに従って、完全な見積依頼(RFQ)書類一式を提出してください:
- 3Dモデルおよび2D図面: CAMプログラミング用のSTEPファイルと、公差情報を記載した2D PDF図面(正しい改訂番号を記載したもの)を用意してください。ねじ穴の仕様を伝える際には、3Dモデルのみに頼ってはいけません。.
- 素材仕様: 正確な材料のグレード(例:アルミニウム 6061-T6)を明記し、公式のミルテストレポート(MTR)または材料証明書が必要かどうかを記載してください。.
- 販売数量と予測: 直近の注文数量とEAUを明記してください。.
- 重要公差および基準点: 図面には、機能上重要な寸法や幾何学的基準点を明確に示し、製造現場が検査の重点をどこに置くべきかを把握できるようにしてください。.
- 後処理とマスキング: 表面仕上げ(例:タイプII黒色アルマイト処理)を指定し、ねじ穴や接地ポイントのマスキングが必要かどうかを明示してください。寸法公差が適用されるかどうかを明確に記述してください。 以前 または その後 メッキ。.
- 成果物およびリードタイム: 正式な初回製品検査(FAI)報告書、CMMデータ、破損しやすい部品用の特別な梱包が必要かどうか、およびご希望の納期を明記してください。.
あなたのデザインが、知らず知らずのうちに製造コストを押し上げているのではないでしょうか? 不要な稼働時間に対して料金を支払わないようにしましょう。. STEPファイルと2D図面をお送りください 当社のエンジニアリングチームに、無料かつ義務のないDFM監査をご依頼ください。サイクルタイムを短縮できる箇所や、リスクの高いセットアップを排除できる箇所を正確に特定し、24時間以内に透明性が高く、項目別の見積書をご提示いたします。.

ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。