Frezowanie pionowe to proces obróbki odejmującej, w którym za pomocą obracającego się narzędzia skrawającego zamontowanego na wrzecionie pionowym usuwa się materiał z nieruchomego przedmiotu obrabianego. Jest to standard branżowy w zakresie wytwarzania płaskich powierzchni, rowków, głębokich wnęk oraz precyzyjnych profili 3D w metalach i tworzywach sztucznych.
Chociaż wrzeciono jest ustawione pionowo, nowoczesne pionowe centra obróbcze CNC (VMC) poruszają się wzdłuż wielu osi, aby wycinać skomplikowane kształty. Jednak dla inżynierów i kierowników ds. zaopatrzenia zrozumienie sposobu ruchu maszyny to dopiero połowa sukcesu. Prawdziwym wyzwaniem jest optymalizacja modelu CAD tak, aby dostosować go do rzeczywistych warunków panujących w hali produkcyjnej.
Niniejszy artykuł dotyczy przede wszystkim pionowych centrów obróbczych CNC (VMC). W kolejnych sekcjach dowiesz się:
- Dopasowanie procesu: Jak sprawdzić, czy geometria danej części nadaje się do obróbki na centrum obróbczym z pionowym wrzecionem (VMC).
- Zasady projektowania: Dlaczego niewielkie zmiany promieni kieszeni lub grubości ścianek mogą skrócić czas cyklu o 30%.
- Czynniki wpływające na koszty: W jaki sposób tolerancje, sposób mocowania detali oraz wielkość partii bezpośrednio wpływają na wzrost lub obniżenie ostatecznej wyceny.
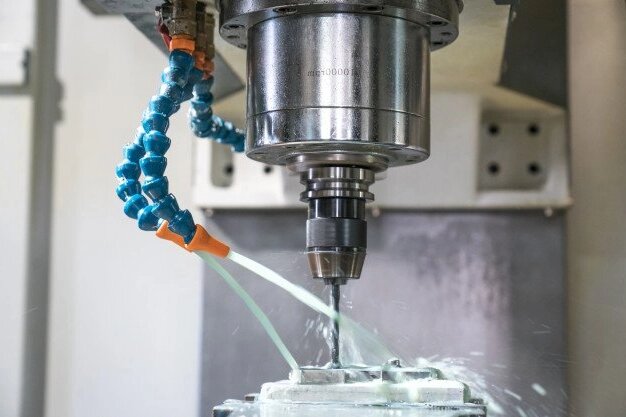
Sprawdź, czy frezowanie pionowe jest odpowiednie dla Twojej części
Przed rozpoczęciem produkcji sprawdzamy, czy frezowanie pionowe jest najbardziej praktyczną i opłacalną metodą w przypadku konkretnej geometrii.
Odpowiednie części i operacje
Frezowanie pionowe sprawdza się dobrze w przypadku elementów, do których większości elementów konstrukcyjnych można uzyskać dostęp z jednego kierunku. Typowe zastosowania obejmują płyty montażowe, uchwyty pozycjonujące, wsporniki konstrukcyjne oraz obudowy urządzeń. Frezowanie czołowe określa płaskie powierzchnie odniesienia, frezowanie czołowe opróżnia kieszenie i wycina otwory, a także wiercenie lub wiercenie otworów w uchwytach.
Frezowanie pionowe ma jednak ściśle określone ograniczenia. Jeśli dana część charakteryzuje się głębokimi, wąskimi wnękami (np. stosunek długości do średnicy większy niż 5:1) lub wymaga 5-osiowej interpolacji symultanicznej w celu uzyskania złożonych krzywych aerodynamicznych, standardowa 3-osiowa frezarka pionowa (VMC) będzie miała problemy z ugięciem narzędzia i niską jakością wykończenia powierzchni.
Wydajność maszyny i dostęp do narzędzi
Ocena elementu wymaga również sprawdzenia fizycznych ograniczeń sprzętu oraz upewnienia się, że narzędzia skrawające mogą dotrzeć do wymaganych elementów bez kolizji.
| Typ maszyny[źródło: 43] | Typowe zastosowanie[źródło: 43] | Najważniejsze cechy[źródło: 43] |
|---|---|---|
| Ręczna frezarka rewolwerowa[źródło: 43] | Naprawy, proste modyfikacje, pojedyncze prototypy.[źródło: 43] | Duża elastyczność umożliwiająca szybką konfigurację; wymaga odpowiednich umiejętności operatora.[źródło: 43] |
| Bed Mill[źródło: 43] | Intensywne skrawanie, duże elementy konstrukcyjne.[źródło: 43] | Wysoka sztywność dzięki stałemu posuwowi; głowica wrzeciona porusza się w pionie.[źródło: 43] |
| Cyfrowo sterowana maszyna do obróbki skrawaniem (VMC)[źródło: 43] | Partie produkcyjne, złożone profile 3D, wąskie tolerancje.[źródło: 43] | Zautomatyzowana wymiana narzędzi, zamknięta przestrzeń robocza, wysoka powtarzalność.[źródło: 43] |
Należy pamiętać, że podane granice przesuwu w osiach X, Y i Z maszyny nie odpowiadają rzeczywistej przestrzeni użytkowej. Po zamocowaniu obrabianego elementu w imadle lub uchwycie dostępna wysokość w osi Z znacznie się zmniejsza. Oceniamy również prześwity, aby upewnić się, że uchwyt narzędziowy i obudowa wrzeciona nie zderzą się z uchwytem lub ściankami obrabianego elementu podczas głębokich cięć.
Frezowanie pionowe i poziome
Oceniając element, często porównujemy frezowanie pionowe z frezowaniem poziomym. Frezowanie pionowe jest łatwe do skonfigurowania w przypadku płaskich płyt i elementów o bryłowej budowie. Jeśli jednak element wymaga obróbki z czterech lub pięciu stron, frezarka pionowa zmusza operatora do wielokrotnego odpinania, obracania i ponownego mocowania elementu. Powoduje to błędy w ustawieniu i zwiększa koszty pracy.
Zasadniczo, jeśli obróbka danej części wymaga więcej niż trzech oddzielnych ustawień na frezarce pionowej lub jeśli wielkość produkcji przekracza 500 sztuk miesięcznie, przeniesienie zadania na frezarkę poziomą z uchwytem typu „tombstone” często pozwala uzyskać niższy koszt jednostkowy, pomimo wyższych początkowych kosztów ustawienia. W przypadku wielkości produkcji pośrednich rozwiązaniem często mogą być frezarki pionowe (VMC) wyposażone w stoły obrotowe z 4. lub 5. osią.
Zaplanuj proces ustawiania i obróbki
Gdy element trafi do frezarki pionowej, uwaga skupia się na zaplanowaniu stabilnej i przewidywalnej sekwencji obróbki w oparciu o model CAD i surowiec.
CAD/CAM i planowanie materiałów
Proces rozpoczyna się od sprawdzenia, czy model 3D, tolerancje rysunku 2D oraz specyfikacje surowca są ze sobą zgodne. Na tej podstawie programiści korzystają z oprogramowania CAM w celu doboru odpowiednich narzędzi skrawających, ustalenia kolejności obróbki oraz przeprowadzenia symulacji ścieżek narzędzi, aby zapobiec kolizjom i zweryfikować zasięg narzędzia.
Surowiec bezpośrednio determinuje strategię cięcia:
| Materiał[źródło: 44] | Podstawowe kwestie dotyczące obróbki skrawaniem[źródło: 44] |
|---|---|
| Stopy aluminium[źródło: 44] | Materiał ma tendencję do przywierania do narzędzia; wymaga skutecznego odprowadzania wiórów i chłodziwa pod wysokim ciśnieniem.[źródło: 44] |
| Stal nierdzewna[źródło: 44] | Ryzyko utwardzenia materiału w wyniku obróbki; wymaga utrzymania stałych prędkości posuwu oraz starannego kontrolowania temperatury i zużycia narzędzia.[źródło: 44] |
| Stopy tytanu[źródło: 44] | Duże wydzielanie ciepła na krawędzi skrawającej; wymaga sztywnych mocowań i ogranicza głębokość skrawania.[źródło: 44] |
| Tworzywa konstrukcyjne[źródło: 44] | Podatny na rozszerzalność cieplną i odkształcenia spowodowane zaciskaniem; wymaga użycia ostrych narzędzi i dokładnych pomiarów.[źródło: 44] |
Systemy odniesienia i mocowanie obrabianych elementów
Niezawodne mocowanie obrabianego elementu zabezpiecza surowiec przed siłami skrawania, nie powodując przy tym trwałych odkształceń. Ustalenie punktów odniesienia (powierzchni odniesienia) jest niezbędne do dokładnego zdefiniowania układu współrzędnych obrabianego elementu.
W przypadku małych serii (poniżej 20 sztuk) stosujemy standardowe imadła precyzyjne lub obrabiane szczęki miękkie, dzięki czemu koszty oprzyrządowania są bliskie zeru. Jednak w przypadku partii liczącej 500 sztuk inwestycja w dedykowany uchwyt w wysokości $500 zwraca się dzięki skróceniu czasu załadunku i rozładunku o 3 minuty na każdą sztukę.
Kluczowym etapem planowania jest zarządzanie przejściem między kolejnymi konfiguracjami. Podczas obracania elementu należy starannie ustalić punkty odniesienia, aby zapewnić idealne wyrównanie elementów charakterystycznych po obu stronach. Sprawdzamy również, czy nie doszło do odkształcenia spowodowanego zaciskiem, ponieważ zbyt mocne dokręcenie imadła na cienkościennym elemencie aluminiowym lub plastikowym spowoduje, że po zwolnieniu imadła element ten wykroczy poza tolerancję.
Obróbka zgrubna, obróbka wykańczająca, oraz wiercenie otworów
Standardowy przebieg obróbki rozdziela proces intensywnego usuwania materiału od precyzyjnego dopracowywania wymiarów. Przejścia zgrubne są zaprogramowane tak, aby szybko usunąć większość materiału, co powoduje powstanie naprężeń w elemencie i pozostawia chropowatą powierzchnię. Następnie stosujemy przejścia wykańczające przy użyciu ostrych narzędzi, aby uzyskać ostateczne wymiary i wykończenie powierzchni.
Każdy przejazd wykańczający wydłuża jednak czas cyklu. Określenie ścisłej tolerancji ±0,02 mm lub chropowatości powierzchni Ra 0,8 dla całej części zmusza operatora do wykonywania dodatkowych przejazdów wykańczających na każdej pojedynczej powierzchni. Aby zoptymalizować koszty, należy stosować te wąskie tolerancje wyłącznie w przypadku krytycznych powierzchni styku.
Strategie wiercenia otworów zależą wyłącznie od przeznaczenia: do wiercenia otworów wolnoprzepływowych stosuje się standardowe wiertła spiralne, natomiast precyzyjne pasowania kołków ustalających wymagają wiercenia, a następnie obróbki za pomocą głowicy rozwiercającej lub rozwiertaka. Na koniec, planowanie procesu musi uwzględniać czas na pomiary międzyoperacyjne, usuwanie wiórów i gratowanie, zanim element trafi do kontroli końcowej.
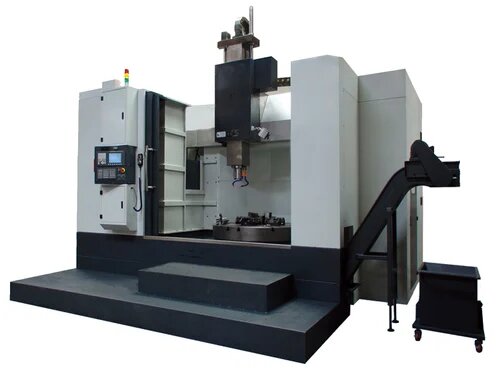
Cechy konstrukcyjne zmniejszające trudności związane z frezowaniem
Geometria modelu CAD decyduje o wyborze narzędzi, ustawień i czasie obróbki niezbędnym do jego wykonania. Dostosowania w ramach projektowania pod kątem produkcji (DFM) często pozwalają skrócić czas obróbki o wiele godzin i obniżyć koszt wyceny bez uszczerbku dla funkcjonalności części.
Narożniki wewnętrzne i kieszenie
Obracające się okrągłe narzędzie skrawające nie pozwala uzyskać idealnie prostopadłego narożnika wewnętrznego o kącie 90 stopni. Jeśli projekt wymaga prostopadłych narożników, zakład musi zastosować dodatkowe operacje, takie jak obróbka elektroerozyjna (EDM) lub przeciąganie, co znacznie podnosi koszt części.
Ponadto, jeśli zaprojektujesz promień narożnika wewnętrznego idealnie dopasowany do promienia narzędzia (np. promień 3 mm dla frezu trzpieniowego o średnicy 6 mm), narzędzie będzie jednocześnie obrabiało zbyt dużą ilość materiału podczas wchodzenia w narożnik, co spowoduje drgania i szybkie zużycie narzędzia. Aby to zoptymalizować, należy zaprojektować promienie wewnętrzne o wartości co najmniej 1,2-krotność promienia frezu (np. R = 3,6 mm dla narzędzia o średnicy 6 mm). Dzięki temu narzędzie płynnie przechodzi przez narożnik.
Projektując kieszenie, należy uwzględnić zależność między głębokością kieszeni, efektywną długością rowka narzędzia oraz wysunięciem narzędzia. Standardowy stosunek długości do średnicy (L:D) dla frezu trzpieniowego wynosi 3:1. Chociaż narzędzie może fizycznie wystawać dalej z uchwytu, aby dotrzeć do dna głębokiej wnęki, wydłużona długość wykładniczo zmniejsza sztywność. Aby skompensować stosunek L:D wynoszący 6:1, operator musi zmniejszyć prędkość posuwu o 50% i wykonać wiele przejść sprężynowych, aby utrzymać prostoliniowość ścianki, przekształcając 10-minutową operację zgrubną w 30-minutowe zadanie.
Cienkie ścianki i przestrzeń mocująca
Usunięcie dużej ilości materiału w celu uzyskania wysokich, cienkich ścianek powoduje znaczną niestabilność. Podczas cięcia cienkie ścianki wibrują (drżą) przy styku z frezem, a nacisk wywierany przez imadło może spowodować ich trwałe wypaczenie.
Aby temu zapobiec, należy w miarę możliwości zwiększyć grubość ścianek, zmniejszyć ich wysokość lub dodać do projektu żebra wzmacniające. Minimalna zalecana grubość ścianki zależy w dużym stopniu od materiału — tworzywa konstrukcyjne i miękkie aluminium ulegają odkształceniu znacznie łatwiej niż stal nierdzewna. W niektórych przypadkach zalecamy pozostawienie na surowcu pomocniczych występów mocujących, które zapewniają stabilne utrzymanie elementu podczas intensywnego frezowania, a następnie są usuwane podczas końcowego, delikatnego przejścia frezu.
Otwory, gwinty i orientacja elementów
Głębokość otworu i wymagania dotyczące gwintu są częstymi przyczynami niepotrzebnych kosztów. Gwint sięgający głębiej niż 2,5-krotność średnicy otworu praktycznie nie zwiększa wytrzymałości połączenia. Znacznie zwiększa jednak ryzyko gromadzenia się wiórów i złamania gwintowników wewnątrz elementu. Należy określać efektywne długości gwintu tylko do głębokości niezbędnej z funkcjonalnego punktu widzenia.
Orientacja elementów konstrukcyjnych ma również wpływ na czas przygotowania do obróbki. Otwory boczne, podcięcia lub elementy na powierzchni dolnej oznaczają, że element należy odblokować i ponownie ustawić. Jeśli element wymaga wąskich tolerancji położenia między dwoma elementami konstrukcyjnymi (np. dwa otwory łożyskowe, które muszą być idealnie równoległe i współśrodkowe), należy zawsze starać się zaprojektować je na tej samej powierzchni. Obróbka powiązanych ze sobą elementów konstrukcyjnych w ramach jednego ustawienia eliminuje kumulację tolerancji, która występuje podczas obracania elementu.
Typowe problemy projektowe i możliwe poprawki
| Kwestia projektowa[źródło: 45] | Wpływ obróbki skrawaniem[źródło: 45] | Ewentualna korekta[źródło: 45] |
|---|---|---|
| Małe promienie w głębokich kieszeniach[źródło: 45] | Ogranicza średnicę narzędzia, wymaga niskich prędkości posuwu i wydłuża czas obróbki narożników.[źródło: 45] | Zwiększyć promienie narożników do co najmniej 1,2-krotności promienia narzędzia lub zastosować skosy narożne typu "dog-bone".[źródło: 45] |
| Wysokie, wąskie ścianki boczne[źródło: 45] | Powoduje drgania; utrudnia zachowanie dokładności wymiarowej i płaskości.[źródło: 45] | Zwiększyć grubość ściany, zmniejszyć jej wysokość lub dodać wzmocnienia konstrukcyjne.[źródło: 45] |
| Zbyt głębokie gwinty[źródło: 45] | Utrudnia odprowadzanie wiórów, przyspiesza zużycie narzędzia i zwiększa ryzyko złamania gwintowników.[źródło: 45] | Głębokość gwintu roboczego należy ograniczyć do wartości wynoszącej 1,5–2,5-krotność średnicy elementu złącznego.[źródło: 45] |
| Cechy krytyczne o charakterze wielokierunkowym[źródło: 45] | Wymaga wielu konfiguracji, niestandardowych uchwytów lub obróbki 5-osiowej, co wiąże się z ryzykiem kumulacji tolerancji.[źródło: 45] | Należy zgrupować elementy o wąskich tolerancjach w jednej płaszczyźnie, aby umożliwić obróbkę w jednym ustawieniu.[źródło: 45] |
Kontrola tolerancji i weryfikacja jakości części
Spełnienie wymagań rysunkowych to coś więcej niż tylko zaprogramowanie maszyny; wymaga to uwzględnienia rzeczywistych warunków panujących w hali produkcyjnej oraz potwierdzenia wyników poprzez rygorystyczną kontrolę.
Wymiary krytyczne i tolerancje geometryczne
Standardowe tolerancje wymiarów liniowych (np. 20 mm ±0,1) zazwyczaj nie stanowią problemu w przypadku dobrze utrzymanej frezarki pionowej. Jednak ścisłe wymagania w zakresie wymiarowania geometrycznego i tolerancji (GD&T) — takie jak płaskość, prostopadłość i położenie rzeczywiste — wymagają znacznie bardziej rygorystycznego procesu.
Częstym błędem jest stosowanie jednolitej tolerancji ±0,01 mm lub wąskiej tolerancji rzeczywistego położenia w przypadku niekrytycznego układu otworów pod śruby. To zmusza zakład do korzystania z maszyny współrzędnościowej (CMM) w przypadku elementów, które wymagają jedynie pomiaru suwmiarką, co natychmiast podwaja koszty kontroli. Aby optymalnie wykorzystać budżet, należy stosować ścisłe tolerancje wyłącznie w przypadku krytycznych powierzchni styku. Analizując deklarowane przez dostawcę możliwości obróbki, należy zawsze wyjaśnić, że tolerancje te zależą od konkretnego materiału, wymiarów elementu oraz temperatury w momencie pomiaru.
Wykończenie powierzchni i stabilność procesu
Wymagania dotyczące wykończenia powierzchni (np. Ra 1,6 µm lub 63 µin) określają dopuszczalną mikroskopową chropowatość powierzchni. Należy jednak pamiętać, że powierzchnia może spełniać wymóg Ra 1,6, a mimo to wykazywać widoczne linie “przesunięcia” powstałe w wyniku obróbki frezem kulistym. Jeśli estetyka jest równie ważna jak dokładność wymiarowa, wyraźnie poprosić o wykończenie kosmetyczne lub piaskowanie, a nie tylko o zmniejszenie wartości Ra.
Stabilność procesu ma wpływ zarówno na jakość wykończenia powierzchni, jak i na dokładność wymiarową. W miarę zużywania się narzędzia siły skrawania rosną, co powoduje odsuwanie się narzędzia od materiału i pozostawia bardziej chropowatą powierzchnię. Drgania spowodowane zbyt dużą prędkością posuwu, odkształcenia wynikające z mocowania oraz rozszerzalność cieplna w ciągu dnia – wszystkie te czynniki znacząco obniżają jakość.
Rozwiązywanie problemów związanych z odchyleniami jakościowymi
| Problem z jakością[źródło: 46] | Potencjalne czynniki[źródło: 46] | Sprawdzenie priorytetów[źródło: 46] |
|---|---|---|
| Wyjście poza tolerancję po zwolnieniu zacisku[źródło: 46] | Zbyt mocno dokręcone imadło; naprężenia szczątkowe w surowcu.[źródło: 46] | Sprawdź siłę zacisku; zmierz wymiary elementu w stanie zaciśniętym i niezaciśniętym.[źródło: 46] |
| Niska jakość wykończenia powierzchni (ślady drgań)[źródło: 46] | Zbyt duży wysięg narzędzia; zbyt duże prędkości posuwu; brak sztywności.[źródło: 46] | Zmniejsz stosunek L:D narzędzia; dostosuj posuw/prędkość obrotową; sprawdź sztywność uchwytu.[źródło: 46] |
| Stożkowe ścianki w głębokiej kieszeni[źródło: 46] | Ugięcie narzędzia powodujące odsunięcie frezu od dna rowka.[źródło: 46] | Należy użyć narzędzia z grubszym rdzeniem; wykonać specjalny przejście wykańczające ze sprężyną.[źródło: 46] |
Kontrola pierwszego egzemplarza i kontrola końcowa
Kontrola jakości zaczyna się od Kontrola pierwszego artykułu (FAI). FAI sprawdza, czy program CAM, przesunięcia narzędzi oraz ustawienia mocowania detalu są prawidłowe, zanim maszyna przystąpi do obróbki pozostałej części partii. W zależności od wymagań dotyczących tolerancji weryfikacja odbywa się przy użyciu skalibrowanych mikrometrów, sprawdzianów sworzniowych lub maszyny CMM.
Niezwykle ważne jest, aby pomiary przeprowadzać w stanie końcowym. Cienkościenny element aluminiowy należy zmierzyć po jest on wyjmowany z imadła, aby uwzględnić sprężystość materiału. Ponadto, jeśli dany element wymaga obróbki końcowej, takiej jak twarde anodowanie lub malowanie proszkowe, podczas kontroli końcowej należy uwzględnić grubość wynikającą z tych procesów. Należy upewnić się, że rysunek 2D jasno określa, czy podane tolerancje mają zastosowanie przed czy po obróbka powierzchniowa mająca na celu zapobieganie przyjmowaniu części niespełniających specyfikacji.
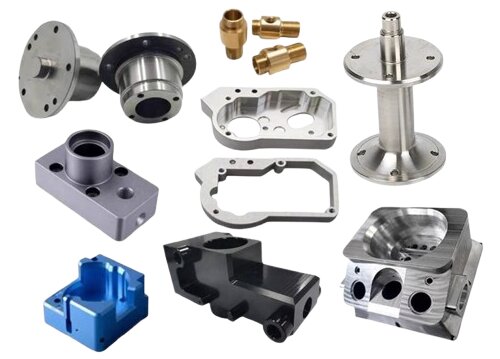
Porównaj ceny części i przygotuj zapytanie ofertowe
Zrozumienie sposobu, w jaki warsztat mechaniczny oblicza wycenę, pozwala kierownikom ds. zaopatrzenia i inżynierom uzgodnić decyzje projektowe, dokładnie ocenić konkurencyjne oferty oraz uniknąć ukrytych opłat.
Konfiguracja, oprzyrządowanie i czas cyklu
Wycena obróbki skrawaniem nigdy nie dotyczy wyłącznie czasu pracy wrzeciona. Aby skutecznie porównać oferty, należy zrozumieć, że koszty dzielą się na dwie odrębne kategorie: jednorazowe koszty przygotowania oraz powtarzające się koszty związane z każdą sztuką.
- Jednorazowe koszty inżynieryjne (NRE) i koszty uruchomienia: Obejmuje to czas pracy inżynierów poświęcony na zaprogramowanie ścieżek narzędzi w systemie CAM, nakład pracy związany z fizyczną konfiguracją maszyny (zamocowanie imadeł, załadunek narzędzi, ustawienie punktów odniesienia) oraz czas potrzebny na obróbkę i kontrolę pierwszego egzemplarza. Jeśli dana część wymaga wykonania na zamówienie miękkich szczęk, specjalistycznych narzędzi profilowych lub dedykowanych uchwytów, koszty te są uwzględnione w tej pozycji.
- Koszt cykliczny: Jest to koszt ponoszony w związku z każdą pojedynczą częścią. Obejmuje on rzeczywisty czas trwania cyklu obróbki, zużycie narzędzi, czas poświęcony przez operatora na załadunek i rozładunek części, gratowanie oraz kontrolę międzyoperacyjną.
Aby zrozumieć, w jaki sposób projekt i wielkość zamówienia wzajemnie na siebie oddziałują, skorzystaj z poniższego wzoru koncepcyjnego:Koszt jednej sztuki ≈ (jednorazowe koszty przygotowania produkcji ÷ wielkość zamówienia) + powtarzalny koszt jednej sztuki*(Uwaga: Ta zależność stanowi uproszczony model, który ma pomóc w ocenie wpływu projektu; nie zastępuje ona formalnej wyceny warsztatowej.)*
Wielkość partii a kompromisy projektowe
Różnica między prototypowaniem a produkcją polega wyłącznie na tym, jak rozkładają się koszty NRE. Jeśli zamówisz pojedynczy prototyp, czas przygotowania może stanowić 80% całkowitej kwoty faktury. W takiej sytuacji zakład wykorzysta standardowe imadła i postawi na szybkie wyjęcie części z maszyny, nawet jeśli czas cyklu będzie nieco dłuższy.
Jeśli jednak zamówisz partię 500 sztuk, zakład zainwestuje znaczne środki w optymalizację ustawień. Być może zbuduje wieloczęściowy uchwyt umożliwiający jednoczesną obróbkę czterech elementów, co ograniczy liczbę zmian narzędzi i interwencji operatora.
Porada dla specjalistów ds. zaopatrzenia: Zawsze podawaj szacunkowe roczne zużycie (EAU) przy składaniu zapytania ofertowego. Jeśli dostawca wie, że planujesz zamówić 5 000 sztuk jeszcze w tym roku, może zdecydować się na pokrycie kosztów niestandardowego osprzętu $1,000 przy pierwszej serii prototypowej obejmującej 5 sztuk, co znacznie obniży Twoje początkowe koszty wejścia na rynek.
Wróćmy do przykładu obudowy aluminiowej, o którym mowa wcześniej, aby sprawdzić, jak DFM wpływa na te wartości:
- Oryginalny projekt: Charakteryzuje się głębokimi kwadratowymi kieszeniami, otworami bocznymi o wąskich tolerancjach oraz ogólną tolerancją wynoszącą ±0,02 mm. Wymaga trzech oddzielnych ustawień oraz specjalnie zaprojektowanego narzędzia do przeciągania w narożnikach. W przypadku partii liczącej 50 sztuk koszt NRE jest niezwykle wysoki, a czas cyklu wynosi 45 minut na jedną część.
- Zoptymalizowana konstrukcja: Inżynier zwiększa promienie wewnętrznych kieszeni do 1,2-krotności promienia narzędzia, rozluźnia tolerancje w obszarach niekrytycznych oraz przenosi elementy otworów bocznych na powierzchnię czołową. Eliminuje to operację przeciągania, zmniejsza liczbę ustawień z trzech do dwóch oraz skraca czas cyklu do 25 minut. Przy produkcji seryjnej ta prosta modyfikacja w zakresie projektowania pod kątem produkcji (DFM) pozwala zaoszczędzić tysiące dolarów.
Dokumenty i wymagania dotyczące przyjęcia
Gdy rysunek 2D jest niekompletny, zawiera sprzeczności lub jest niejednoznaczny, dobry zakład obróbki skrawaniem nie będzie polegać na domysłach — doda “Premia za ryzyko” aby uwzględnić najgorszy scenariusz, a co gorsza, po prostu odmówią wyceny Twojego projektu. Kompletny pakiet zapytania ofertowego to najlepsze narzędzie, które zmusi dostawców do zaproponowania Ci najniższej i najbardziej konkurencyjnej ceny.
Należy przygotować kompletną dokumentację zapytania ofertowego, korzystając z poniższej listy kontrolnej:
- Model 3D i rysunek 2D: Należy dostarczyć plik STEP do programowania CAM oraz rysunek 2D w formacie PDF (z prawidłowym numerem wersji) zawierający informacje o tolerancjach. Nigdy nie należy opierać się wyłącznie na modelu 3D przy przekazywaniu specyfikacji otworów gwintowanych.
- Specyfikacja materiałowa: Prosimy o podanie dokładnego gatunku materiału (np. aluminium 6061-T6) oraz o zaznaczenie, czy wymagane są oficjalne raporty z badań fabrycznych (MTR) lub certyfikaty materiałowe.
- Wielkość i prognoza: Podaj ilość zamówienia na teraz oraz swój kod EAU.
- Tolerancje krytyczne i punkty odniesienia: Na rysunku należy wyraźnie zaznaczyć wymiary krytyczne dla działania oraz punkty odniesienia geometryczne, aby pracownicy warsztatu wiedzieli, na czym powinni skupić swoją uwagę podczas kontroli.
- Obróbka końcowa i maskowanie: Należy określić rodzaj wykończenia powierzchni (np. anodowanie czarne typu II) oraz wyraźnie zaznaczyć, czy otwory gwintowane lub punkty uziemienia wymagają zamaskowania. Należy jasno określić, czy mają zastosowanie Państwa tolerancje wymiarowe przed Lub po galwanizacja.
- Wyniki prac i czas realizacji: Prosimy o podanie, czy potrzebują Państwo formalnego raportu z kontroli pierwszego egzemplarza (FAI), danych z maszyny CMM, specjalnego opakowania dla delikatnych części oraz docelowej daty dostawy.
Czy Twój projekt niepotrzebnie podnosi koszty produkcji? Nie płacisz za niepotrzebny czas pracy maszyn. Prześlij swoje pliki STEP i rysunki 2D do naszego zespołu inżynierów, aby uzyskać bezpłatny i niezobowiązujący audyt DFM. Wskażemy dokładnie, gdzie można skrócić czas cyklu produkcyjnego i wyeliminować ryzykowne ustawienia, a w ciągu 24 godzin przedstawimy przejrzystą, szczegółową wycenę.
Hej, jestem Kevin Lee

Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby


Materiały do prototypowania: jak wybrać odpowiedni materiał