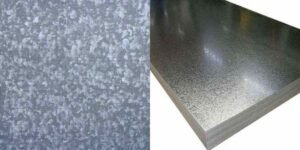
전기 아연 도금 대 용융 아연 도금: 엔지니어링 선택 가이드
용융 아연 도금은 강철을 용융 아연에 담가 열악한 실외 노출에 이상적인 두꺼운(80-100µm) 야금 결합을 형성합니다. 전기 아연 도금은 얇고 균일한 아연 층을 전기적으로 증착하여 엄격한 가공 공차를 유지하고 부식이 적은 실내 환경에 적합한 매끄러운 마감 처리를 제공합니다.

용융 아연 도금은 강철을 용융 아연에 담가 열악한 실외 노출에 이상적인 두꺼운(80-100µm) 야금 결합을 형성합니다. 전기 아연 도금은 얇고 균일한 아연 층을 전기적으로 증착하여 엄격한 가공 공차를 유지하고 부식이 적은 실내 환경에 적합한 매끄러운 마감 처리를 제공합니다.

보링은 드릴링으로 이미 생성된 구멍을 확대합니다. 회전 드릴 비트는 재료에 구멍을 만드는 데 사용됩니다. 보링은 단일 지점 절단 도구를 사용하여 기존 드릴 또는 타설 구멍을 확장합니다.
CNC 가공 공차는 부품의 지정된 치수에서 허용되는 편차입니다. 이는 부품의 실제 측정값이 허용 가능하면서도 달라질 수 있는 범위를 정의합니다. 공차는 부품이 올바르게 결합되고 의도한 대로 작동하도록 보장하여 최종 제품의 품질과 신뢰성을 유지합니다.

스테인레스 스틸의 2B 마감이 널리 사용됩니다. 2B 마감은 매끄럽고 반사적이며 회색빛을 띕니다. 냉간 압연 강은 이 마감재에서 얻어지며, 이어서 열처리와 산세척이 이어집니다. 그런 다음 원하는 결과를 얻기 위해 고도로 연마된 롤러를 사용하는 가벼운 롤을 사용합니다. 이 마감은 균일하고 일관성이 있어 다양한 용도에 이상적입니다.
GMAW 알루미늄 용접은 속도와 정밀도의 독특한 조합을 제공합니다. 따라서 내구성과 섬세한 디테일이 필요한 프로젝트에 이상적입니다. 이 방법은 알루미늄을 효율적으로 용접하고 높은 열 전도성이나 뒤틀림에 대한 민감성과 같은 문제를 극복하는 능력이 독특합니다.

스테인레스강 주조는 여러 가지 방법으로 이루어지며 모두 특정 요구 사항과 복잡성에 맞춰 조정됩니다. 투자, 다이 및 샌드 캐스팅이 가장 일반적인 방법입니다. 각 방법에는 공차와 마감을 충족하기 위해 금속을 응고하고 성형하는 접근 방식이 다릅니다.
플라즈마 용접 공정은 TIG와 유사하지만 플라즈마 토치라는 중요한 차이점이 있습니다. 플라즈마 토치는 금속을 정밀하게 녹일 수 있는 뜨거운 플라즈마를 생성합니다. 이를 통해 더 강력하고 깔끔한 용접이 가능하며, 이는 세심한 조립이 필요한 산업에서 높은 평가를 받고 있습니다.
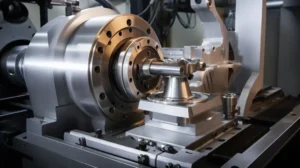
수평 밀링은 무거운 재료 또는 대규모 배치와 관련된 프로젝트에 탁월한 효율성을 제공합니다. 이 설정을 통해 여러 절단기로 동시 처리가 가능하므로 전체 생산 시간이 단축됩니다. 반대로, 수직 밀링은 복잡한 작업을 더 세밀하게 처리할 수 있는 능력 덕분에 작은 부품에 대한 세밀하고 정밀한 작업에 이상적입니다.
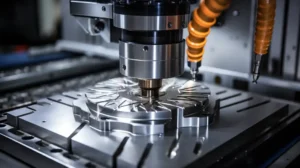
황삭은 가공의 첫 번째 단계로, 주요 목표는 공작물에서 대량의 재료를 최대한 빨리 제거하는 것입니다. 이 단계는 완벽한 마무리나 정확한 치수를 달성하는 것이 아니라 최종 형태에 대략적으로 근접하도록 공작물을 빠르게 형성하는 단계입니다. 반면 마무리는 정확한 치수, 더 엄격한 공차, 더 부드러운 표면 마감을 달성하는 데 초점이 맞춰지는 후속 단계입니다.