
ボーリングと掘削の違いは何ですか?
ボーリングは、ドリルですでに開けられた穴を拡大します。回転するドリル ビットを使用して材料に穴を開けます。ボーリングでは、シングル ポイントの切削工具を使用して、既存のドリル穴または鋳込み穴を拡張します。
ボーリングは、ドリルですでに開けられた穴を拡大します。回転するドリル ビットを使用して材料に穴を開けます。ボーリングでは、シングル ポイントの切削工具を使用して、既存のドリル穴または鋳込み穴を拡張します。
CNC 加工公差は、部品の指定された寸法からの許容偏差です。部品の実際の測定値が許容範囲内で変化できる範囲を定義します。公差により、部品が正しく組み合わされ、意図したとおりに機能することが保証され、最終製品の品質と信頼性が維持されます。

ステンレス鋼の 2B 仕上げは広く使用されています。2B 仕上げは滑らかで、反射性があり、灰色がかっています。この仕上げから冷間圧延鋼が得られ、その後すぐに熱処理と酸洗いが行われます。次に、高度に研磨されたローラーを使用した軽いロールを使用して、目的の結果を達成します。この仕上げは均一で一貫性があり、さまざまな用途に最適です。
GMAW アルミニウム溶接は、スピードと精度のユニークな組み合わせを提供します。このため、耐久性と細かいディテールが求められるプロジェクトに最適です。この方法は、アルミニウムを効率的に溶接し、高い熱伝導率や反りやすさなどの課題を克服できるという点でユニークです。

ステンレス鋼の鋳造はいくつかの方法で行われますが、すべて特定の要件と複雑さに合わせて調整されています。インベストメント鋳造、ダイ鋳造、砂型鋳造が最も一般的な方法です。各方法には、許容範囲と仕上げを満たすために金属を凝固および成形するための異なるアプローチがあります。
プラズマ溶接プロセスは TIG 溶接に似ていますが、大きな違いがあります。それはプラズマ トーチです。プラズマ トーチは、金属を正確に溶かすことができる灼熱のプラズマを生成します。これにより、より強力できれいな溶接が実現し、細心の注意を払った組み立てが求められる業界で高く評価されています。
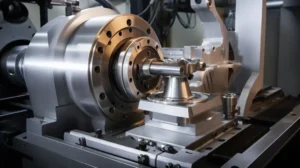
水平フライス加工は、重い材料や大量のバッチを扱うプロジェクトに優れた効率性をもたらします。このセットアップにより、複数のカッターで同時に処理できるため、全体的な生産時間が短縮されます。逆に、垂直フライス加工は、複雑なタスクをより詳細に処理できるため、小さな部品の詳細で精密な作業に最適です。
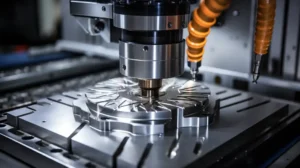
荒削りは機械加工の最初の段階で、主な目的はワークピースから大量の材料をできるだけ早く取り除くことです。この段階では、完璧な仕上げや正確な寸法を達成することではなく、ワークピースを最終形状の大まかな近似値に素早く成形することです。一方、仕上げはその後の段階で、正確な寸法、より厳しい許容差、より滑らかな表面仕上げを達成することに重点が移ります。

金属不動態化では、金属表面を処理して腐食に対する耐性を高めます。このプロセスにより、金属が環境要素と反応するのを防ぐ保護酸化層が形成され、錆や腐食のリスクが軽減されます。