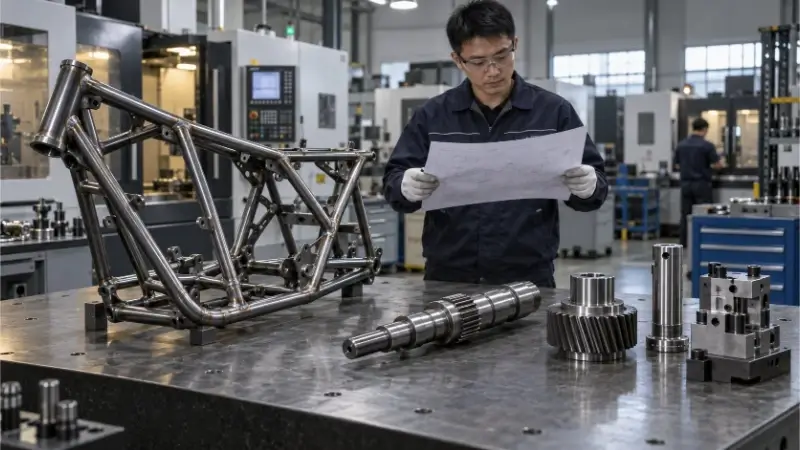
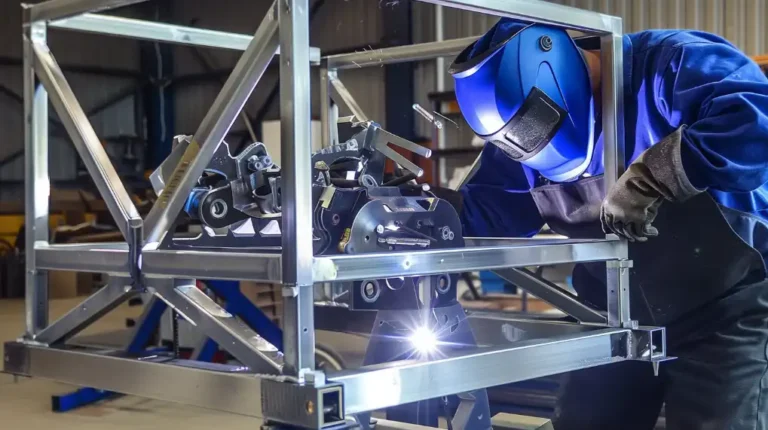
溶接組立品とは、レーザー切断された板金、機械加工部品、または管材などの加工部品を融合させ、単一の機能的なユニットとして形成された恒久的な金属構造物です。この工程では、構造的完全性と機械的整列を確保するために、精密な位置合わせ、制御された入熱、および厳格な寸法公差が求められます。.
しかし、溶接組立の成功は、単に強固な溶接ビードがあるだけでは不十分です。エンジニアや調達チームにとって、真の課題は溶接トーチの作業以外にあるのです。すなわち、熱変形の抑制、大型フレーム全体にわたる厳しい嵌合公差の維持、そして溶接後の仕上げ作業に伴う隠れたコストが最終的な単価を押し上げないよう防ぐことです。.
本ガイドでは、製造適性設計(DFM)の観点から、溶接金属加工のプロセスを詳しく解説します。基本的な溶接理論ではなく、効率的な組み付けを実現するための設計方法、最も費用対効果の高いプロセスの選定方法、溶接後の寸法管理方法、そしてサプライヤーによる推測作業を避けるための見積依頼書の作成方法について解説します。.
一般的な製造工程は、以下の流れに従います:部材の準備 → 組付け → 仮止め溶接 → 本溶接 → 冷却・検査 → 仕上げ → 最終検収
以下の表を参考にして、解決が必要な生産段階に直接進んでください:
| あなたの課題[出典: 51] | 関連条項[出典: 51] |
|---|---|
| 複雑な構造物は、組み立てに過度な時間を要する[出典: 51] | 効率的な組付けと溶接のための設計部品[出典: 51] |
| その用途にどの溶接方法が適しているか分からない[出典: 51] | 組み立てに適した溶接方法を選択してください[出典: 51] |
| 溶接後の歪みにより、取り付け穴の位置がずれてしまう[出典: 51] | 歪みを抑制し、組立公差を満たす[出典: 51] |
| 同じ図面であっても、サプライヤーごとの見積もりは大きく異なります[出典: 51] | 生産量に応じた総コストを比較する[出典: 51] |
| サンプルの品質と生産ロットの検収結果が一致しない[出典: 51] | 発注前に受け入れ基準を明確にしておく[出典: 51] |
効率的な組付けと溶接のための設計部品
この段階における目標は、部品の構造的および機能的な要件を完全に満たしつつ、組立の難易度を低減し、不要な溶接を最小限に抑えることです。.
機能要件
まず、許容荷重、シール要件、取り付けインターフェース、外観基準、および動作環境を定義します。どの接続部を恒久的に溶接すべきか、また将来の分解に備えてボルト接合が必要となる接続部を特定します。重要なインターフェースや厳格な管理が必要な箇所については、製造図面に直接印を付けておきます。.
例えば 特注機器用筐体 この製品には明確な区分があります。底部取り付けベースは、取り付けに際して厳格な平坦度公差が求められ、ドアフレームはIP規格に準拠したシールを実現するために精密な寸法管理が必要であり、外装パネルには溶接跡が見えないきれいな外観仕上げが求められ、内部支持ブラケットは外観よりも構造強度を優先しています。.
部品の統合
プレスブレークによる曲げ加工によって、個別のプレートを置き換え、全長にわたる溶接継手を排除できるかどうかを評価する。曲げ加工によって部品を一体化することで、入熱量を低減し、歪みのリスクを軽減し、溶接後の手作業による研削作業を削減できる。.
ただし、溶接部を削除することで全体の構造が損なわれる場合は、安易に溶接部を削除してはいけません。曲げクリアランス、展開図の制限、および材料の歩留まりを確認する必要があります。もし、1つの複雑な曲げ部品によって板金の歩留まりが40%分低下したり、二次加工が必要になったりする場合、 CNC加工 不可能な場合でも、2つのより単純な溶接部品を採用する方が、多くの場合、コスト効率の面で優れた設計上の選択となります。.
所在地とアクセス
溶接作業者に、治具上で部品を手作業で測定・位置決めさせるようなことは避けてください。平面図に、位置決め用のエッジ、位置合わせ用の穴、ハードストップ、またはタブ・アンド・スロット(ほぞとほぞ穴)構造を設計に組み込んでください。 自己位置決め機能により、治具の設置時間とセットアップ時間を30%~50%短縮できます。.
以下の要件を満たす実用的な組立隙間を指定してください 標準的なレーザー切断 および曲げ偏差(通常0.2mm~0.5mm)。最後に、物理的なアクセス性を確認します。CAD上では堅牢に見える接合部であっても、溶接トーチ、クランプ治具、または研削工具が適切な角度でその部位に到達できない場合は、実現不可能です。.
組み立てに適した溶接方法を選択してください
適切な溶接プロセスは、材料特性、接合部の形状、および生産量によって決まります。不適切な方法を選択すると、過度な熱変形が生じたり、溶接後の仕上げ作業による人件費が急騰したりすることがよくあります。.
素材適合性
材料のグレード、焼鈍状態、厚さ、および表面状態(例:鋳皮、油分、またはプレ亜鉛メッキ)を確認してください。これらによって、必要な入熱量、シールドガス、および溶接前の下地処理が決まります。 用途に応じて、AWS D1.1(構造用鋼用)やAWS D1.2(アルミニウム用)などの特定の溶接規格により、許容される溶接手順や検査レベルが規定される場合があります。.
組み立てにアルミニウムと鋼のような異種金属が関与する場合、脆い金属間化合物が形成されるため、一般的な溶接では通常、接合が困難です。このような接合部には、機械的締結が必要となります(リベット)、構造用接着剤、あるいは特定の固相溶接技術。.
プロセスの比較
溶接方法によって、組付けのばらつき、入熱量、仕上げコストへの対応が異なります。以下の表は、一般的な溶接プロセスが、典型的な製造要件にどのように適合するかをまとめたものです。
| 比較項目[出典: 52] | MIG/MAG[出典: 52] | TIG (GTAW)[出典: 52] | レーザー溶接[出典: 52] | レジスタンス・スポット[出典: 52] |
|---|---|---|---|---|
| 代表的な接合部[出典: 52] | 構造用フレーム、大型ブラケット、中厚~厚板(3mm以上)。.[出典: 52] | 薄肉筐体、精密な接合部、表面に露出する継ぎ目(0.5mm~3mm)。.[出典: 52] | 薄板から中板の板金、連続した直線シーム(1mm~4mm)。.[出典: 52] | 薄いシートを重ね合わせ、内部に補強材を配置し、軽量なブラケットを採用。.[出典: 52] |
| 設置条件[出典: 52] | 中程度の隙間(最大1~2mm)には対応可能です。通常、標準的な固定具で十分です。.[出典: 52] | きつい嵌合ときれいな接合部が必要であり、隙間に対して非常に敏感である。.[出典: 52] | 極めて正確な組み付け(隙間がほぼゼロ)と精密なクランプが必要です。.[出典: 52] | フランジの重なりが必要であり、電極を固定するために現場への立ち入りが必要です。.[出典: 52] |
| 生産特性[出典: 52] | 溶着速度が高く、送給速度が速く、溶加材を素早く供給できる。.[出典: 52] | 移動速度が遅い;温度制御が精密;作業者の熟練度に大きく左右される。.[出典: 52] | 移動速度が極めて速い。熱が集中する。密閉型の安全セルが必要である。.[出典: 52] | スポットごとのサイクルタイムが非常に短く、溶加材やシールドガスは不要です。.[出典: 52] |
| 完成品の要件[出典: 52] | 入熱量が増えると歪みが生じ、スパッタが発生した場合は手作業で研磨する必要があり、人件費が増加する。.[出典: 52] | スパッタが少なく、溶接ビードの仕上がりが美しく、薄肉部品でも歪みが少ない。.[出典: 52] | 熱影響部(HAZ)が最小限に抑えられ、歪みが事実上なく、仕上げ加工は不要か、あるいは最小限で済みます。.[出典: 52] | 溶接箇所に局所的なへこみが見られるが、全体的な歪みはごくわずかである。.[出典: 52] |
生産条件
適切な工程は、生産量に大きく左右されます。手作業による溶接は、部品ごとのばらつきに効率的に対応できるため、試作品や多品種少量生産に適しています。.
自動化およびロボット溶接システムには、厳格な一貫性が求められます。 上流工程であるレーザー切断や曲げ加工の公差に変動があると、ロボットは溶接位置を正確に合わせることができなくなります。見積依頼(RFQ)を行う際は、社内で複数の溶接プロセスを提供できるメーカーと提携することを強くお勧めします。これにより、サプライヤーが精密レーザー溶接セルを保有していないという理由だけで、設計が重厚なMIG溶接プロセスに限定されてしまうことを防ぐことができます。.
歪みを抑制し、組立公差を満たす
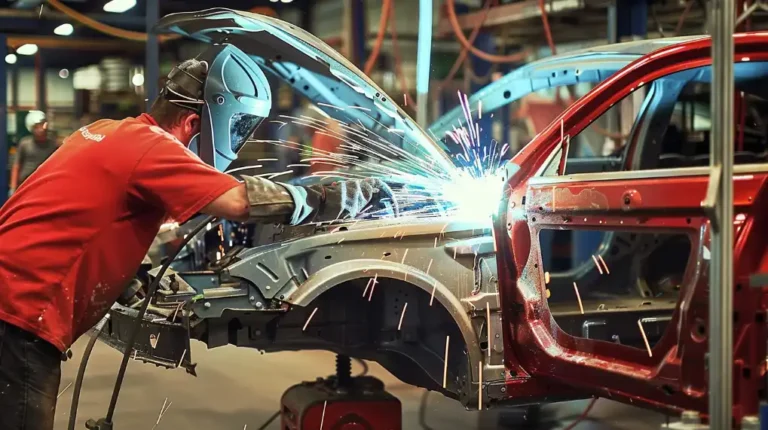
金属に過度の熱を加えると膨張し、冷却すると収縮します。この熱サイクルによって、アセンブリの位置ずれが生じます。歪みを制御しないと、取り付け穴が所定の位置に合わなくなり、接合面が密着しなくなります。 歪んだ構造フレームは、単に「元通りに曲げ直す」ことはできず、後から機械的に力を加えて公差内に収めようとすると、通常、当初の製造コストよりも高い費用がかかります。.
基準面と公差
まず、アセンブリの機能要件から直接導き出された明確な基準面(通常は取付面、ベアリングハウジング、またはシールフランジなど)を設定することから始めます。.
部品レベルの寸法と、アセンブリレベルのインターフェース寸法を区別する必要があります。溶接構造物全体に厳密な精密加工公差を適用してしまうことは、設計上よくある間違いです。.
サプライヤーの視点: メーカーが、2メートルの溶接フレーム全体に±0.1mmという一律の公差が設定された見積依頼(RFQ)を受け取った場合、予想される手直し作業の費用を賄うために、即座に見積もりに「リスクプレミアム」を上乗せするか、あるいは単に入札を辞退することになります。溶接構造物には、適切な一般的な公差(例えば ISO 13920 (B級またはC級)という分類は、製造工程を熟知していることを示しており、競争力があり、誠実な価格設定が保証されます。.
厳しい公差は、重要な機能インターフェースにのみ適用し、それ以外の非嵌合構造については、標準的な製造公差の範囲内で変動を許容する。.
治具と工程順序
治具には、ワークを基準面に対して位置決めすることと、熱による変位を防ぐためにワークを固定することという、2つの明確な目的があります。固定は、適切な位置決めに代わるものではありません。.
製造工程では、作業順序を明確に定めなければなりません。具体的には、位置決め、クランプ、仮付け溶接、そして本溶接の順です。仮付け溶接の直後に、厳格な寸法検査のチェックポイントを設けてください。仮付け段階で組立品の寸法公差から外れている場合、仮付け溶接部を切断して再調整するコストは比較的低く抑えられます。しかし、一度本溶接を行ってしまうと、その誤差は永久に固定されてしまいます。.
歪みを最小限に抑えるためには、作業手順において、ずらして溶接を行う順序を明記する必要があります。構造物全体に熱を均等に分散させること――つまり、一端からもう一端まで連続して溶接するのではなく――により、大型のアセンブリにおける反りを大幅に低減することができます。.
溶接後の寸法
溶接済みの組立品は、高温の状態や、治具に固定されたままの状態で測定してはなりません。部品の実際の寸法は、完全に冷却され、治具から外され、必要な機械的矯正が施された後に初めて明らかになります。.
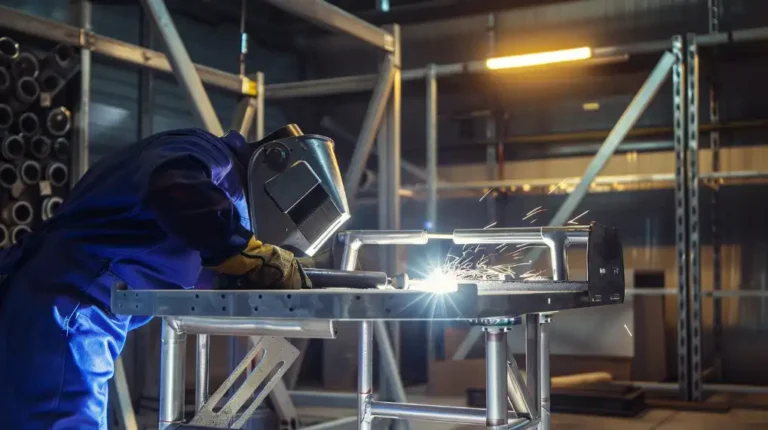
ベアリングの位置合わせ用穴やポンプの取付面など、高精度が求められる部材については、最終公差を維持するために溶接工程に依存してはなりません。その代わりに、 溶接後の機械加工余裕 (通常、フレームが冷却・安定化した後にCNCフライス加工を行うため、パッドには2mmから3mmの余分な材料を残しておく)。.
生産量に応じた総コストを比較する
さまざまなサプライヤーの見積もりを比較する際、単に最終的な単価だけを見るのは誤解を招く恐れがあります。コストの要因を理解し、生産量に応じて各製造計画がどのようにスケールするかを把握する必要があります。.
コスト構造
B2Bの正式な見積書では、通常、コストが3つの明確なカテゴリーに分類されます。どの費用が前払いとなり、どの費用が単価に組み込まれるかについて、サプライヤーと明確に確認してください:
| 費用区分[出典: 53] | 主な構成要素[出典: 53] |
|---|---|
| 初期費用(NRE)[出典: 53] | 技術レビュー、特注治具の製作、ロボットプログラミング、および初回製品検査(FAI)報告書。.[出典: 53] |
| 単位当たりの製造原価[出典: 53] | 原材料、標準金具、レーザー切断、曲げ加工、組立、溶接(アーク時間)、溶接後の仕上げ、および品質検査。.[出典: 53] |
| 配送料[出典: 53] | 特注の木箱梱包、防錆梱包、および合意済みの輸送サービス。.[出典: 53] |
溶接と仕上げ
溶接コストを、単に溶接ビードの1メートルあたりの価格だけで見積もってはなりません。実際の人件費は、接合部の作業しやすさや部品の取り扱い方法に大きく左右されます。作業者がクランプを解除し、天井クレーンを使って手動で反転させ、再びクランプを固定するという作業を3回繰り返さなければならない組立部品の場合、回転ポジショナーを使用して1回のセットアップで溶接される部品に比べて、コストが大幅に高くなります。.
さらに、溶接後の仕上げ作業は、金属加工において最も高額な隠れたコストとなることが多い。.
コストの落とし穴: 非可視の構造接合部に対して*「すべての溶接部を面一に研磨すること」*と規定する図面注記は、部品1個あたりの人件費を40%から60%も容易に増加させる一方で、溶接部の喉厚が除去されることで接合部の耐荷重能力を低下させてしまいます。 面取り研磨は、視認性の高い外観面や機械的干渉領域にのみ指定してください。構造用溶接部については、可能な限り「溶接後の状態」のままにしておいてください。.
処理量と自動化
ロボット溶接は、コスト削減のための万能な解決策というわけではありません。その有効性は、生産量とセットアップ時間に厳密に左右されます。.
自動化を評価する際には、以下を区別する必要があります。 年間需要 より バッチサイズ. 例えば、年間5,000個の部品が必要であるにもかかわらず、50個ずつ不定期に発注する場合、ロボットセルにかかる4時間の段取り替えおよびプログラミング時間によって、コスト削減効果は帳消しになってしまいます。このような状況では、汎用モジュラー治具を用いた手作業による溶接の方が、依然として費用対効果に優れています。 逆に、1,000個を単一の連続生産で行う場合、初期の治具およびプログラミング費用を償却できるため、自動溶接は極めて競争力が高まり、同時に一貫したビード品質も保証されます。.
発注前に受け入れ基準を明確にしておく
期待する内容と工場からの納品内容との間に食い違いが生じるのは、ほとんどの場合、受け入れ基準が曖昧であることが原因です。見積依頼書(RFQ)に品質基準が明確に定義されていない場合、サプライヤーは最も経済的な解釈に基づいて見積もりを提示することになり、納品時に紛争が生じる原因となります。.
図面および仕上げに関する要件
単に *「しっかりと溶接すること」* や *「全面を研磨すること」* とだけ記載された図面上の注記は、サプライヤーに機能上の意図を推測させることになります。推測にはリスクが伴い、サプライヤーはそのリスクをカバーするために単価を吊り上げるのです。.
その代わりに、標準化された溶接記号(例えば AWS A2.4 または ISO 2553) 溶接の種類、溶接ビードの太さ、長さ、位置を正確に指定してください。断続的な溶接の場合は、ピッチを明記してください。溶接自体に加え、図面には以下の事項を明示的に記載する必要があります:
- 研削ゾーン: 機械的な干渉や外観上の理由から、溶接部を面一に仕上げなければならない場合。.
- 溶接なし/スパッタなしゾーン: 加工中に厳重に保護しなければならない箇所(タップ穴、機械加工された嵌合面、滑り面など)。.
- 表面処理: 粉体塗装、メッキ、または塗装におけるマスキングの要件。.
検査および初回製品検査
発注書を発行する前に、アセンブリの検査方法を明確に定義しておく必要があります。検査項目を、寸法公差、溶接の健全性、外観、機能的な適合性といった具体的なカテゴリーに分類してください。.
具体的な試験方法と合格基準を明確に定めましょう。「念のため」という理由だけで、非破壊検査(NDT)の要件を過度に厳格に設定してはいけません。重要度の低いフレームの溶接部に対して超音波検査(UT)や放射線検査(RT)を要求すると、検査費用が溶接工事自体の費用を上回ってしまう可能性があります。 UT/RTは、圧力容器や高応力がかかる耐荷重接合部に限定してください。標準的な構造組立部品については、通常、目視検査(VT)と寸法検査で十分です。.
FAI(初回製品検査)に関するプロのヒント: サプライヤーに対し、最終生産ロットで使用するのと同じ治具、溶接パラメータ、および自動生産セルを正確に用いて、初回試作品を製造するよう強く求めてください。熟練の金型職人が手作業で作り上げた見事なプロトタイプであっても、量産可能な製造プロセスの有効性を証明するものではありません。.
FAIが承認されたら、署名済みの報告書と実物の「ゴールデンサンプル」を保管してください。また、サプライヤーと明確なルールを定めてください。将来、溶接手順、治具、または材料のグレードに変更が生じた場合は、量産を再開する前に、新たな初回製品検証を行う必要があります。.
溶接組立の審査を依頼する
図面、材料仕様、数量、および検査要件をお送りください. 当社のエンジニアが、接合部のアクセス性、位置決め基準、公差リスク、および提案された製造工程について検討を行います。.
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。