
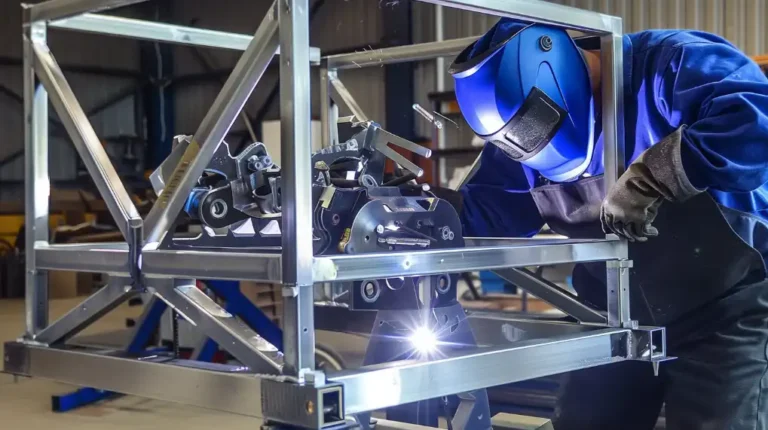
Een gelast samenstel is een permanente metalen constructie die ontstaat door vervaardigde onderdelen – zoals lasergesneden plaatstaal, machinaal bewerkte onderdelen of buizen – samen te smelten tot één functionele eenheid. Het proces vereist een nauwkeurige uitlijning, een gecontroleerde warmtetoevoer en strikte maattoleranties om de structurele integriteit en de mechanische uitlijning te waarborgen.
Maar een succesvol gelast geheel is meer dan alleen een sterke lasnaad. Voor ingenieurs en inkoopteams liggen de echte uitdagingen buiten het werkgebied van de lasbrander: het beheersen van thermische vervorming, het handhaven van nauwe pasmaatstoleranties bij grote frames en het voorkomen dat verborgen kosten voor nabewerking na het lassen de uiteindelijke eenheidsprijs opdrijven.
In deze gids wordt het fabricageproces van gelaste metalen onder de loep genomen vanuit het perspectief van ‘Design for Manufacturability’ (DFM). In plaats van in te gaan op de basistheorie van het lassen, zullen we bespreken hoe u ontwerpen kunt maken die efficiënt in elkaar passen, hoe u het meest kosteneffectieve proces kiest, hoe u de afmetingen na het lassen controleert en hoe u uw offerteaanvraag zo opstelt dat leveranciers niet hoeven te gissen.
De gebruikelijke productievolgorde verloopt als volgt:Voorbereiding van onderdelen → Uitlijnen → Hechtlassen → Lassen → Afkoelen en keuring → Afwerking → Eindkeuring
Gebruik de onderstaande tabel om direct naar de productiefase te gaan die u moet oplossen:
| Jouw uitdaging[bronvermelding: 51] | Relevante paragraaf[bronvermelding: 51] |
|---|---|
| Complexe constructies vergen veel montagetijd[bronvermelding: 51] | Ontwerponderdelen voor efficiënte montage en laswerkzaamheden[bronvermelding: 51] |
| Weet u niet zeker welke lasmethode geschikt is voor de toepassing?[bronvermelding: 51] | Kies een lasproces voor uw assemblage[bronvermelding: 51] |
| Door vervorming na het lassen komen de bevestigingsgaten niet meer goed uitgelijnd te liggen[bronvermelding: 51] | Vervorming beheersen en montagetoleranties naleven[bronvermelding: 51] |
| De offertes van leveranciers lopen voor dezelfde tekening sterk uiteen[bronvermelding: 51] | Vergelijk de totale kosten bij uw productievolume[bronvermelding: 51] |
| De kwaliteit van het monster en de goedkeuring van de productiebatch komen niet overeen[bronvermelding: 51] | Stel acceptatiecriteria vast voordat u een bestelling plaatst[bronvermelding: 51] |
Ontwerponderdelen voor efficiënte montage en laswerkzaamheden
Het doel van deze fase is om de montage te vergemakkelijken en onnodig laswerk tot een minimum te beperken, terwijl volledig wordt voldaan aan de structurele en functionele eisen van het onderdeel.
Functionele vereisten
Begin met het vaststellen van het draagvermogen, de afdichtingsvereisten, de bevestigingspunten, de esthetische normen en de bedrijfsomgeving. Bepaal welke verbindingen permanent moeten worden gelast en welke met bouten moeten worden vastgezet, zodat ze later weer kunnen worden gedemonteerd. Geef de kritieke koppelingspunten en gebieden die strikte controle vereisen direct op de productietekeningen aan.
Bijvoorbeeld een op maat gemaakte behuizing voor apparatuur bestaat uit verschillende zones: de montagevoet aan de onderkant vereist strikte toleranties wat betreft vlakheid voor de installatie, het deurkozijn vereist een nauwkeurige maatvoering voor een afdichting die voldoet aan de IP-norm, de buitenpanelen moeten een strakke afwerking hebben zonder zichtbare lasnaden, en bij de interne steunbeugels heeft de structurele sterkte voorrang boven het uiterlijk.
Consolidatie van onderdelen
Ga na of het buigen met een kantpers losse platen kan vervangen en lasverbindingen over de volledige lengte kan elimineren. Door onderdelen door middel van buigen samen te voegen, wordt de warmtetoevoer verminderd, wordt het risico op vervorming beperkt en wordt het handmatig slijpen na het lassen beperkt.
Verwijder lasnaden echter niet zomaar, als dit ten koste gaat van de algehele constructie. Je moet de buigspeling, de grenzen van het platte patroon en de materiaalopbrengst controleren. Als één enkel complex gebogen onderdeel de opbrengst van het plaatmetaal met 40% vermindert of secundaire CNC-bewerking Als dat onmogelijk is, is het vaak de voordeligere technische keuze om twee eenvoudigere gelaste onderdelen te behouden.
Locatie en bereikbaarheid
Laat lassers niet handmatig onderdelen op de opspanning meten en positioneren. Ontwerp positioneringsranden, uitlijningsgaten, vaste aanslagen of lip-en-groefverbindingen (pen-en-gat) in de platte tekeningen. Zelfpositionerende elementen kunnen de tijd voor het opspannen en instellen met 30% tot 50% verkorten.
Geef praktische montageruimtes op die ruimte bieden voor standaard lasersnijden en afwijkingen bij het buigen (doorgaans 0,2 mm tot 0,5 mm). Controleer ten slotte of de verbinding fysiek bereikbaar is. Een verbinding die er in CAD robuust uitziet, is niet haalbaar als de lasbrander, de klemvoorzieningen of het slijpgereedschap deze niet onder de juiste hoek kunnen bereiken.
Kies een lasproces voor uw assemblage
De materiaaleigenschappen, de geometrie van de verbinding en het productievolume bepalen welk lasproces het meest geschikt is. De keuze voor een verkeerde methode leidt vaak tot overmatige warmtevervorming of torenhoge arbeidskosten als gevolg van het opruimen na het lassen.
Materiaal compatibiliteit
Controleer de materiaalkwaliteit, de hardheid, de dikte en de toestand van het oppervlak (bijv. walshuid, geolied of voorverzinkt). Dit bepaalt de vereiste warmte-inbreng, het beschermgas en de voorbereiding vóór het lassen. Afhankelijk van de toepassing kunnen specifieke lasnormen, zoals AWS D1.1 (voor constructiestaal) of AWS D1.2 (voor aluminium), de toegestane procedures en inspectieniveaus voorschrijven.
Als bij de assemblage ongelijksoortige metalen worden gebruikt — zoals aluminium en staal — is standaard smeltlassen over het algemeen geen haalbare optie vanwege de vorming van brosse intermetallische verbindingen. Voor dergelijke verbindingen is mechanische bevestiging vereist (klinken), constructielijmen of specifieke lastechnieken in vaste toestand.
Procesvergelijking
Verschillende lasmethoden gaan op verschillende manieren om met afwijkingen in de opstelling, warmte-inbreng en afwerkingskosten. In de onderstaande tabel wordt weergegeven hoe gangbare lasprocessen aansluiten bij typische fabricage-eisen:
| Vergelijkingspunt[bronvermelding: 52] | MIG/MAG[bronvermelding: 52] | TIG (GTAW)[bronvermelding: 52] | Laserlassen[bronvermelding: 52] | Weerstandspunt[bronvermelding: 52] |
|---|---|---|---|---|
| Typische verbindingen[bronvermelding: 52] | Constructieframes, zware beugels, middelzware tot dikke platen (>3 mm).[bronvermelding: 52] | Dunwandige behuizingen, nauwkeurige verbindingen, zichtbare decoratieve naden (0,5 mm – 3 mm).[bronvermelding: 52] | Dun tot middelzwaar plaatstaal, doorlopende rechte naden (1 mm – 4 mm).[bronvermelding: 52] | Overlappende dunne platen, interne verstevigingen, lichte beugels.[bronvermelding: 52] |
| Inrichtingsvoorwaarden[bronvermelding: 52] | Verdraagt matige spleten (tot 1-2 mm); standaardbevestiging is doorgaans voldoende.[bronvermelding: 52] | Vereist een strakke montage en nette verbindingen; zeer gevoelig voor openingen.[bronvermelding: 52] | Vereist een uiterst nauwkeurige montage (met een speling van vrijwel nul) en nauwkeurige vastklemmen.[bronvermelding: 52] | Hiervoor zijn overlappende flenzen en fysieke toegang nodig om de elektroden vast te klemmen.[bronvermelding: 52] |
| Productiekenmerken[bronvermelding: 52] | Hoge neersmeltingssnelheid; hogere verplaatsingssnelheden; voegt snel vulmetaal toe.[bronvermelding: 52] | Lagere rijsnelheden; nauwkeurige warmteregeling; sterk afhankelijk van de vaardigheid van de bestuurder.[bronvermelding: 52] | Zeer hoge rijsnelheden; geconcentreerde warmte; vereist afgesloten veiligheidscellen.[bronvermelding: 52] | Zeer korte cyclustijden per laspunt; er is geen lasmetaal of beschermgas nodig.[bronvermelding: 52] |
| Vereisten voor afgewerkte onderdelen[bronvermelding: 52] | Een hogere warmtetoevoer leidt tot vervorming; spatten moeten handmatig worden weggeslepen, waardoor de arbeidskosten stijgen.[bronvermelding: 52] | Minimale spatten; zeer esthetische lasnaad; geringe vervorming bij dunne onderdelen.[bronvermelding: 52] | Minimale warmtebeïnvloede zone (HAZ); vrijwel geen vervorming; vereist geen of slechts minimale nabewerking.[bronvermelding: 52] | Lokale inkepingen op laspunten; minimale totale vervorming.[bronvermelding: 52] |
Productievoorwaarden
Welk proces het meest geschikt is, hangt sterk af van uw productievolume. Bij handmatig lassen kunnen verschillen tussen afzonderlijke onderdelen efficiënt worden opgevangen, waardoor deze methode geschikt is voor prototypes en series met een grote verscheidenheid aan producten en een klein productievolume.
Geautomatiseerde en gerobotiseerde lassystemen vereisen een strikte consistentie. Als de toleranties bij het voorafgaande lasersnijden en buigen fluctueren, zal de robot de las niet correct kunnen aanbrengen. Bij het indienen van een offerteaanvraag (RFQ) wordt het ten zeerste aanbevolen om samen te werken met een fabrikant die meerdere lasprocessen in eigen beheer aanbiedt. Dit voorkomt dat uw ontwerp gedwongen wordt om een zwaar MIG-proces te ondergaan, simpelweg omdat de leverancier niet over een precisielasercel beschikt.
Vervorming beheersen en montagetoleranties naleven
Door metaal aan overmatige hitte bloot te stellen, zet het uit, en door afkoeling krimpt het weer. Deze thermische cyclus zorgt ervoor dat de assemblage uit uitlijning raakt. Als vervorming niet wordt beheerst, zullen bevestigingsgaten hun doel missen en zullen de contactvlakken niet goed afdichten. Een kromgetrokken constructieframe kan niet zomaar “teruggebogen” worden, en een poging om het later mechanisch binnen de toleranties te persen, kost doorgaans meer dan de oorspronkelijke fabricage.
Referentiepunten en toleranties
Begin met het vaststellen van duidelijke referentiepunten die rechtstreeks zijn afgeleid van de functionele eisen van het samenstel — doorgaans bevestigingsvlakken, lagerhuizen of afdichtflenzen.
U moet afmetingen op componentniveau onderscheiden van interface-afmetingen op assemblageniveau. Een veelgemaakte technische fout is het toepassen van strikte toleranties voor precisiebewerking op een gehele gelaste constructie.
Het standpunt van de leverancier: Wanneer een fabrikant een offerteaanvraag ontvangt met algemene toleranties van ±0,1 mm voor een gelast frame van 2 meter, voegt hij onmiddellijk een “risicopremie” toe aan de offerte om verwachte herstelwerkzaamheden te dekken, of weigert hij simpelweg een offerte uit te brengen. Het toepassen van passende algemene toleranties voor gelaste constructies (zoals ISO 13920 (klasse B of C) geeft aan dat u verstand hebt van fabricage, waardoor u verzekerd bent van concurrerende en eerlijke prijzen.
Pas strakke toleranties uitsluitend toe op kritieke functionele raakvlakken en laat de rest van de niet-aansluitende structuur binnen de standaard fabricagemarges variëren.
Opstelling en volgorde
Een opspanning heeft twee verschillende doelen: het onderdeel ten opzichte van het referentiepunt positioneren en het vastklemmen om thermische verplaatsingen tegen te gaan. Vastklemmen is geen vervanging voor een correcte positionering.
De productievolgorde moet een duidelijke reeks bewerkingen voorschrijven: positioneren, vastklemmen, hechtlassen en vervolgens volledig lassen. Voer onmiddellijk na het hechtlassen een strenge maatcontrole uit. Als de assemblage in de hechtlasfase buiten de toleranties valt, is het relatief goedkoop om de hechtlassen te verbreken en het geheel opnieuw in te stellen. Zodra het volledig is gelast, zit de fout er voorgoed in.
Om vervorming tot een minimum te beperken, moet in de werkwijze een gespreide lasvolgorde worden vastgelegd. Door de warmte gelijkmatig over de constructie te verdelen – in plaats van continu van het ene uiteinde naar het andere te lassen – wordt het kromtrekken bij grote assemblages aanzienlijk verminderd.
Afmetingen na het lassen
Meet een gelast onderdeel nooit terwijl het nog heet is of nog in de opspanning vastzit. De werkelijke afmetingen van het onderdeel worden pas duidelijk nadat het volledig is afgekoeld, uit de opspanning is gehaald en eventueel mechanisch is rechtgetrokken.
Voor onderdelen die een hoge nauwkeurigheid vereisen – zoals uitlijningsgaten voor lagers of bevestigingsvlakken voor pompen – mag u er niet op vertrouwen dat het lasproces de uiteindelijke toleranties waarborgt. Ontwerp in plaats daarvan een bewerkingstolerantie na het lassen (waarbij doorgaans 2 tot 3 mm extra materiaal op de kussentjes wordt achtergelaten om met een CNC-freesmachine te worden bewerkt nadat het frame is afgekoeld en gestabiliseerd).
Vergelijk de totale kosten bij uw productievolume
Bij het vergelijken van offertes van verschillende leveranciers is het misleidend om alleen naar de uiteindelijke eenheidsprijs te kijken. U moet begrijpen welke factoren de kosten bepalen en hoe verschillende productieplannen zich verhouden tot uw productievolume.
Kostenstructuur
In een professionele B2B-offerte worden de kosten doorgaans onderverdeeld in drie afzonderlijke categorieën. Spreek met uw leverancier af welke kosten vooraf in rekening worden gebracht en welke in de stukprijs worden verwerkt:
| Kostencategorie[bronvermelding: 53] | Belangrijkste onderdelen[bronvermelding: 53] |
|---|---|
| Eenmalige kosten (NRE)[bronvermelding: 53] | Technische beoordeling, op maat gemaakte opspanningen, robotprogrammering en rapporten over de eerste-exemplarinspectie (FAI).[bronvermelding: 53] |
| Productiekosten per eenheid[bronvermelding: 53] | Grondstoffen, standaardonderdelen, lasersnijden, buigen, assemblage, lasduur, nabewerking na het lassen en kwaliteitscontrole.[bronvermelding: 53] |
| Verzendkosten[bronvermelding: 53] | Op maat gemaakte kratten, corrosiewerende verpakkingen en overeengekomen vrachtdiensten.[bronvermelding: 53] |
Lasnaden en afwerking
Schat de laskosten niet uitsluitend op basis van de prijs per meter lasnaad. De werkelijke arbeidskosten worden sterk beïnvloed door de toegankelijkheid van de lasverbinding en de hantering van het onderdeel. Een assemblage waarbij de operator het onderdeel driemaal moet losklemmen, handmatig met een bovenloopkraan moet omdraaien en opnieuw moet vastklemmen, kost aanzienlijk meer dan een onderdeel dat in één opstelling op een draaipositioneerder wordt gelast.
Bovendien vormen de nabewerkingen na het lassen vaak de duurste verborgen kosten bij de metaalbewerking.
Kostenval: Een tekeningvoorschrift waarin staat dat *”alle lasnaden vlak moeten worden geslepen”* bij niet-zichtbare constructieve verbindingen, kan de arbeidskosten per onderdeel gemakkelijk met 40% tot 60% verhogen, terwijl tegelijkertijd het draagvermogen van de verbinding afneemt doordat de dikte van de laskeel wordt weggehaald. Specificeer vlak afslijpen alleen voor goed zichtbare cosmetische oppervlakken of mechanische interferentiezones. Laat constructielassen waar mogelijk in de “gelaste” toestand.
Volume en automatisering
Robotlassen is geen automatische oplossing voor kostenbesparing; of het rendabel is, hangt volledig af van het volume en de insteltijden.
Bij het beoordelen van automatisering moet je een onderscheid maken tussen jaarlijkse vraag van partijgrootte. Als u bijvoorbeeld 5.000 onderdelen per jaar nodig hebt, maar deze in sporadische partijen van 50 bestelt, zal de omsteltijd en programmeertijd van 4 uur voor een robotcel elke kostenbesparing tenietdoen. In dit scenario blijft handmatig lassen met behulp van universele modulaire opspanningen kosteneffectiever. Omgekeerd geldt dat voor een enkele doorlopende productie van 1.000 eenheden de afschrijving van de initiële kosten voor opspanning en programmering geautomatiseerd lassen zeer concurrerend maakt, terwijl tegelijkertijd een consistente lasnaadkwaliteit wordt gegarandeerd.
Stel acceptatiecriteria vast voordat u een bestelling plaatst
Verschillen tussen wat u verwacht en wat de fabriek levert, zijn bijna altijd het gevolg van vage acceptatiecriteria. Als de kwaliteitsnorm niet expliciet is vastgelegd in de offerteaanvraag (RFQ), zal de leverancier zijn offerte opstellen op basis van de meest voordelige interpretatie, wat bij levering tot geschillen leidt.
Eisen inzake tekening en afwerking
Een tekeningopmerking waarin simpelweg staat *”stevig lassen”* of *”overal slijpen”* dwingt de leverancier om te raden wat uw functionele bedoeling is. Gissen brengt risico’s met zich mee, en leveranciers dekken die risico’s af door de stukprijs te verhogen.
Gebruik in plaats daarvan gestandaardiseerde lassymbolen (zoals AWS A2.4 of ISO 2553) om het exacte lastype, de pootafmetingen, de lengte en de locatie te specificeren. Bij onderbroken lassen moet de afstand tussen de lasnaden duidelijk worden aangegeven. Naast de lasnaden zelf moet op de tekening ook expliciet worden aangegeven:
- Slijpzones: Wanneer lasnaden om mechanische of esthetische redenen vlak moeten zijn.
- Lasvrije / spettervrije zones: Gebieden zoals tapgaten, bewerkte pasvlakken of glijbanen die tijdens de fabricage strikt moeten worden beschermd.
- Oppervlaktebehandeling: Afplakvoorschriften voor poedercoating, galvaniseren of lakken.
Inspectie en eerste exemplaar
U moet vaststellen hoe de assemblage zal worden gecontroleerd voordat u de inkooporder plaatst. Deel de controle op in specifieke categorieën: maattoleranties, laskwaliteit, uiterlijk en functionele pasvorm.
Geef de exacte testmethode en acceptatiecriteria aan. Leg de specificaties voor niet-destructief onderzoek (NDT) niet te strak vast, alleen maar om “het zekere voor het onzekere te nemen”. Het eisen van ultrasoon onderzoek (UT) of radiografisch onderzoek (RT) voor niet-kritieke lasnaden in het frame kan ertoe leiden dat het inspectieproces meer kost dan het lassen zelf. Reserveer UT/RT voor drukvaten of zwaar belaste, dragende verbindingen. Voor standaard constructie-assemblages zijn visuele keuring (VT) en maatcontroles doorgaans voldoende.
Pro-tip voor FAI (First Article Inspection): Sta erop dat uw leverancier het eerste exemplaar vervaardigt met behulp van precies dezelfde opspanningen, lasparameters en geautomatiseerde cellen die ook voor de uiteindelijke productiebatch zijn bedoeld. Een prachtig, met de hand vervaardigd prototype, gemaakt door een meester-gereedschapmaker, is geen bewijs dat het productieproces op grote schaal kan worden toegepast.
Zodra de FAI is goedgekeurd, bewaar je het ondertekende rapport en een fysiek “gouden monster”. Spreek met je leverancier een duidelijke regel af: voor elke toekomstige wijziging in de lasprocedure, de opspanningen of de materiaalkwaliteiten is een nieuwe validatie van het eerste artikel vereist, voordat de serieproductie kan worden hervat.
Vraag een beoordeling van een lasconstructie aan
Stuur uw tekeningen, materiaalspecificaties, hoeveelheden en inspectie-eisen op. Onze ingenieurs zullen de toegang tot de verbindingen, de positioneringskenmerken, de tolerantrisico’s en het voorgestelde productieproces beoordelen.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Stansen met samengestelde matrijzen: wanneer moet je het gebruiken en wat kost het?

Progressief stansen versus samengesteld stansen versus transferstansen

Materialen voor prototypen: hoe kies je het juiste materiaal?
