
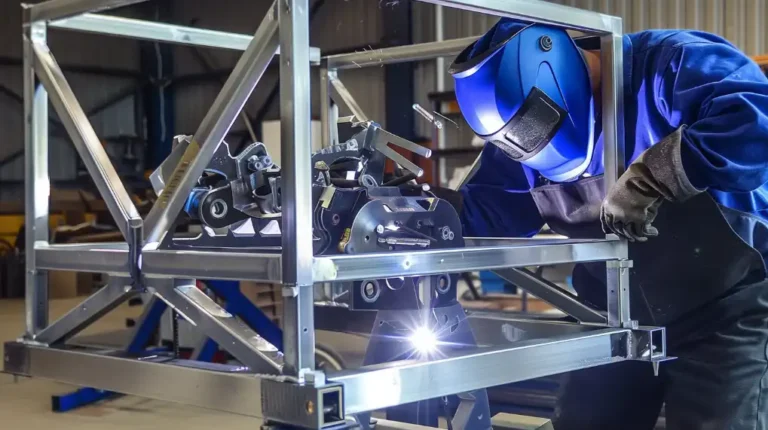
Сварная сборка представляет собой постоянную металлическую конструкцию, создаваемую путем соединения изготовленных компонентов — таких как листовой металл, вырезанный лазером, детали, обработанные на станках, или трубы — в единое функциональное целое. Этот процесс требует точной подгонки, контролируемого притока тепла и соблюдения строгих допусков на размеры для обеспечения целостности конструкции и механической выровненности.
Однако успешная сварная сборка — это нечто большее, чем просто прочный сварной шов. Для инженеров и специалистов по закупкам настоящие сложности возникают не у сварочной горелки, а в других областях: в контроле тепловых деформаций, соблюдении жестких допусков на сопряжение деталей в крупных конструкциях и предотвращении того, чтобы скрытые затраты на послесварочную обработку привели к завышению конечной цены единицы продукции.
В данном руководстве подробно рассмотрен процесс изготовления сварных металлоконструкций с точки зрения проектирования с учетом технологичности (DFM). Вместо общих теоретических сведений о сварке мы рассмотрим, как разработать конструкцию для эффективной сборки, выбрать наиболее экономически выгодный технологический процесс, контролировать размеры после сварки, а также правильно составить запрос на предложение (RFQ), чтобы избежать неопределенностей со стороны поставщиков.
Типичная последовательность производственных операций выглядит следующим образом:Подготовка деталей → Сборка → Прихваточная сварка → Сварка → Охлаждение и контроль → Финишная обработка → Окончательный приемка
Воспользуйтесь приведенной ниже таблицей, чтобы сразу перейти к этапу производства, с которым у вас возникли проблемы:
| Ваша задача[ссылка: 51] | Соответствующий раздел[ссылка: 51] |
|---|---|
| Сложные конструкции требуют значительных затрат времени на сборку[ссылка: 51] | Конструкция деталей для эффективной сборки и сварки[ссылка: 51] |
| Не уверены, какой метод сварки подходит для данной задачи[ссылка: 51] | Выберите метод сварки для вашей сборки[ссылка: 51] |
| Деформация после сварки приводит к смещению монтажных отверстий[ссылка: 51] | Контроль искажений и соблюдение допусков при сборке[ссылка: 51] |
| Цены поставщиков на один и тот же чертеж значительно различаются[ссылка: 51] | Сравните общую стоимость при вашем объеме производства[ссылка: 51] |
| Качество образцов и приемка производственной партии не совпадают[ссылка: 51] | Определите критерии приемки перед размещением заказа[ссылка: 51] |
Конструкция деталей для эффективной сборки и сварки
Цель данного этапа заключается в снижении сложности сборки и сведении к минимуму ненужной сварки при полном соблюдении конструктивных и функциональных требований к детали.
Функциональные требования
Для начала определите грузоподъёмность, требования к герметичности, монтажные интерфейсы, эстетические стандарты и условия эксплуатации. Определите, какие соединения должны быть сварными на постоянной основе, а какие — болтовыми, чтобы обеспечить возможность разборки в будущем. Отметьте критически важные интерфейсы и участки, требующие строгого контроля, непосредственно на производственных чертежах.
Например. корпус для нестандартного оборудования имеет несколько отдельных зон: нижняя монтажная основа требует соблюдения строгих допусков на плоскостность при установке; дверная рама — точного контроля размеров для обеспечения герметичности, соответствующей классу защиты IP; наружные панели должны иметь аккуратную косметическую отделку без видимых следов сварки; а для внутренних опорных кронштейнов приоритетом является прочность конструкции, а не внешний вид.
Консолидация частей
Оцените, можно ли заменить отдельные листы гибкой на листогибочном прессе и отказаться от сварных соединений по всей длине. Объединение деталей посредством гибки позволяет снизить теплонагрузку, уменьшить риск деформации и сократить объем ручной шлифовки после сварки.
Однако не следует слепо отказываться от сварных швов, если это ухудшает общую конструкцию изделия. Необходимо проверить зазоры при гибке, пределы плоской развертки и выход материала. Если одна сложная гибочная деталь снижает выход листового металла на 40% или приводит к вторичной обработка с ЧПУ Если это невозможно, то использование двух более простых сварных деталей зачастую является более экономически выгодным инженерным решением.
Расположение и как добраться
Не следует полагаться на то, что сварщики будут вручную измерять и размещать детали на зажимном приспособлении. Необходимо предусмотреть в чертежах плоских деталей ориентировочные кромки, центровочные отверстия, жесткие упоры или соединения типа «выступ-паз» (шпунтовые соединения). Элементы самопозиционирования позволяют сократить время на изготовление приспособлений и настройку на 30%–50%.
Укажите практические зазоры при сборке, которые позволяют стандартная лазерная резка а также отклонения при изгибе (обычно от 0,2 мм до 0,5 мм). Наконец, необходимо проверить физическую доступность. Соединение, которое выглядит прочным в CAD-модели, окажется непригодным, если к нему невозможно подойти под нужным углом с помощью сварочной горелки, зажимных приспособлений или шлифовальных инструментов.
Выберите метод сварки для вашей сборки
Свойства материала, геометрия соединения и объём производства определяют выбор подходящего метода сварки. Неправильный выбор метода часто приводит к чрезмерной тепловой деформации или резкому росту затрат на рабочую силу из-за необходимости последующей очистки сварных швов.
Совместимость материалов
Уточните марку материала, состояние, толщину и состояние поверхности (например, с заводской окалиной, промасленная или предварительно оцинкованная). От этого зависят необходимый приток тепла, защитный газ и подготовка поверхности перед сваркой. В зависимости от области применения конкретные нормы сварки, такие как AWS D1.1 (для конструкционной стали) или AWS D1.2 (для алюминия), могут определять допустимые процедуры и уровни контроля.
Если при сборке используются разнородные металлы — например, алюминий и сталь — стандартная сварка плавлением, как правило, не подходит из-за образования хрупких интерметаллических соединений. Для таких соединений требуется механическое крепление (захватывающий), конструкционные клеи или специальные технологии твердофазной сварки.
Сравнение процессов
Различные методы сварки по-разному учитывают отклонения в посадке деталей, принос тепла и затраты на финишную обработку. В приведенной ниже таблице показано, насколько распространенные методы сварки соответствуют типичным требованиям к изготовлению:
| Позиция для сравнения[ссылка: 52] | MIG/MAG[ссылка: 52] | TIG (GTAW)[ссылка: 52] | Лазерная сварка[ссылка: 52] | Точка сопротивления[ссылка: 52] |
|---|---|---|---|---|
| Типичные соединения[ссылка: 52] | Конструкционные рамы, массивные кронштейны, листы средней и большой толщины (>3 мм).[ссылка: 52] | Тонкостенные корпуса, точные стыки, открытые декоративные швы (0,5–3 мм).[ссылка: 52] | Тонкий и средней толщины листовой металл, непрерывные прямые швы (1–4 мм).[ссылка: 52] | Перекрывающиеся тонкие листы, внутренние ребра жесткости, легкие кронштейны.[ссылка: 52] |
| Условия монтажа[ссылка: 52] | Допускает наличие умеренных зазоров (до 1–2 мм); как правило, достаточно стандартных крепежных элементов.[ссылка: 52] | Требует плотной посадки и аккуратных соединений; очень чувствителен к зазорам.[ссылка: 52] | Требуется высокоточная подгонка (с зазором, близким к нулю) и точное зажатие.[ссылка: 52] | Требуется наличие перекрывающихся фланцев и физического доступа для зажима электродов.[ссылка: 52] |
| Характеристики производства[ссылка: 52] | Высокая скорость наплавки; более высокие скорости перемещения; быстрое нанесение присадочного металла.[ссылка: 52] | Более низкая скорость перемещения; точное регулирование температуры; в значительной степени зависит от квалификации оператора.[ссылка: 52] | Чрезвычайно высокая скорость перемещения; концентрированное тепло; требует использования закрытых защитных камер.[ссылка: 52] | Очень короткие циклы обработки каждого участка; не требуется присадочный металл или защитный газ.[ссылка: 52] |
| Требования к готовым деталям[ссылка: 52] | Повышенная тепловая нагрузка приводит к деформации; брызги требуют ручной шлифовки, что увеличивает затраты на рабочую силу.[ссылка: 52] | Минимальное образование брызг; высокая эстетичность сварного шва; незначительная деформация тонких деталей.[ссылка: 52] | Минимальная зона термического влияния (HAZ); практически отсутствуют деформации; не требует финишной обработки или требует лишь минимальной.[ссылка: 52] | Локальные вмятины в местах сварки; минимальная общая деформация.[ссылка: 52] |
Условия производства
Выбор подходящего метода в значительной степени зависит от объема вашего производства. Ручная сварка позволяет эффективно справляться с различиями между отдельными деталями, что делает её целесообразной для изготовления прототипов и мелкосерийных партий с большим разнообразием моделей.
Автоматизированные и роботизированные системы сварки требуют строгой стабильности. Если допуски на предыдущих этапах — лазерной резке и гибке — колеблются, робот не сможет правильно расположить сварной шов. При отправке запроса на предложение (RFQ) настоятельно рекомендуется сотрудничать с производителем, который предлагает несколько процессов сварки на собственном производстве. Это позволит избежать ситуации, когда ваш проект будет вынужденно реализован с использованием трудоемкого процесса MIG-сварки только потому, что у поставщика отсутствует установка для прецизионной лазерной сварки.
Контроль искажений и соблюдение допусков при сборке
Воздействие на металл чрезмерного тепла приводит к его расширению, а охлаждение — к сжатию. Этот термический цикл вызывает нарушение выравнивания узла. Если не контролировать деформацию, монтажные отверстия не будут совпадать с местами крепления, а соприкасающиеся поверхности не будут обеспечивать герметичность. Деформированную несущую раму нельзя просто “отгибать” обратно, а попытка впоследствии механически привести её в соответствие с допусками обычно обходится дороже, чем первоначальное изготовление.
Системы отсчета и допуски
Для начала необходимо определить чёткие базовые точки, непосредственно вытекающие из функциональных требований сборки — как правило, это монтажные поверхности, корпуса подшипников или уплотнительные фланцы.
Необходимо проводить разграничение между размерами на уровне компонентов и размерами интерфейсов на уровне сборок. Распространенной ошибкой инженеров является применение строгих допусков точной обработки ко всей сварной конструкции в целом.
Точка зрения поставщика: Когда производитель получает запрос на предложение с общими допусками ±0,1 мм для сварной рамы длиной 2 метра, он сразу же включает в коммерческое предложение “надбавку за риск” для покрытия предполагаемых затрат на доработку или просто отказывается участвовать в тендере. Применение соответствующих общих допусков для сварных конструкций (таких как ISO 13920 (класс B или C) свидетельствует о том, что вы разбираетесь в процессе изготовления, что гарантирует вам конкурентоспособные и честные цены.
Применяйте жесткие допуски исключительно к критически важным функциональным сопряжениям, а остальные элементы конструкции, не вступающие в сопряжение, следует оставить с плавающими допусками в пределах стандартных производственных допусков.
Оснастка и последовательность
Зажимное устройство выполняет две отдельные функции: центрирование детали относительно базовой поверхности и её зажим для предотвращения термического смещения. Зажим не заменяет надлежащего центрирования.
Технологическая последовательность должна четко определять порядок операций: центрирование, зажим, прихваточная сварка, а затем полная сварка. Необходимо организовать строгий контроль размеров сразу после прихваточной сварки. Если на этапе прихваточной сварки сборка выходит за пределы допуска, разорвать прихватки и выполнить повторную установку обойдется относительно недорого. После полной сварки погрешность закрепляется навсегда.
Чтобы свести деформацию к минимуму, в технологической инструкции следует указать последовательность сварки с перекрытием. Равномерное распределение тепла по всей конструкции — вместо непрерывной сварки от одного конца до другого — значительно снижает риск коробления крупных сборок.
Размеры после сварки
Ни в коем случае не измеряйте сварную сборку, пока она горячая или все еще закреплена в зажимном приспособлении. Истинные размеры детали становятся известны только после того, как она полностью остынет, будет освобождена от зажимов и пройдет необходимую механическую правку.
В случае высокоточных элементов — таких как центровые отверстия под подшипники или монтажные площадки насосов — не следует полагаться на то, что процесс сварки обеспечит соблюдение конечных допусков. Вместо этого следует спроектировать припуск на послесварочную обработку (как правило, на накладках оставляют от 2 до 3 мм лишнего материала, который будет удален с помощью фрезерования с ЧПУ после того, как рама остынет и примет окончательную форму).
Сравните общую стоимость при вашем объеме производства
При сравнении предложений от разных поставщиков ориентироваться исключительно на итоговую цену за единицу может ввести в заблуждение. Необходимо понимать, от чего зависит стоимость, и как различные производственные планы масштабируются в зависимости от объема вашего производства.
Структура затрат
В профессиональном коммерческом предложении B2B расходы, как правило, разбиваются на три отдельные категории. Уточните у поставщика, какие сборы взимаются авансом, а какие включаются в цену за единицу:
| Категория затрат[ссылка: 53] | Основные элементы, входящие в состав[ссылка: 53] |
|---|---|
| Единовременные затраты (NRE)[ссылка: 53] | Техническая экспертиза, изготовление нестандартных приспособлений, программирование роботов и отчеты о первичном контроле изделия (FAI).[ссылка: 53] |
| Себестоимость единицы продукции[ссылка: 53] | Сырье, стандартная фурнитура, лазерная резка, гибка, сборка, время дуговой сварки, послесварочная обработка и контроль качества.[ссылка: 53] |
| Стоимость доставки[ссылка: 53] | Изготовление ящиков на заказ, антикоррозионная упаковка и согласованные услуги по перевозке грузов.[ссылка: 53] |
Сварные швы и отделка
Не следует оценивать затраты на сварку исключительно исходя из цены за метр сварного шва. На фактическую стоимость трудозатрат в значительной степени влияют доступность соединения и особенности обращения с деталью. Сборка, при которой оператору приходится трижды разжимать зажимные приспособления, вручную переворачивать деталь с помощью мостового крана и заново зажимать её, обойдётся значительно дороже, чем деталь, сваренная за один проход на поворотном позиционере.
Кроме того, послесварочная обработка зачастую является самой дорогостоящей скрытой статьёй расходов в металлообработке.
«Ловушка затрат»: Указание в чертеже, предписывающее *”зачистить все сварные швы вровень”* на невидимых конструктивных соединениях, может легко увеличить затраты на рабочую силу на одну деталь на 40%–60%, одновременно снизив несущую способность соединения за счет уменьшения толщины горловины сварного шва. Указывайте шлифовку до уровня поверхности только для хорошо видимых эстетических поверхностей или зон механического зазора. По возможности оставляйте конструкционные сварные швы в состоянии “как после сварки”.
Объем и автоматизация
Роботизированная сварка не является автоматическим способом сокращения затрат; её целесообразность напрямую зависит от объёма производства и времени на настройку оборудования.
При оценке автоматизации необходимо разграничить годовой спрос с сайта размер партии. Например, если вам требуется 5 000 деталей в год, но вы заказываете их нерегулярными партиями по 50 штук, то 4 часа, необходимые на переналадку и программирование роботизированной сварочной ячейки, сведут на нет любую экономию затрат. В таком случае ручная сварка с использованием универсальных модульных приспособлений остается более экономически выгодной. И наоборот, при едином непрерывном цикле производства из 1 000 единиц амортизация первоначальных затрат на приспособления и программирование делает автоматическую сварку весьма конкурентоспособной, одновременно гарантируя стабильное качество сварного шва.
Определите критерии приемки перед размещением заказа
Расхождения между вашими ожиданиями и тем, что поставляет завод, почти всегда возникают из-за нечетко сформулированных критериев приемки. Если стандарт качества не указан явно в запросе на предложение (RFQ), поставщик составит коммерческое предложение, исходя из наиболее выгодной для себя интерпретации, что приведет к спорам при поставке.
Требования к чертежам и отделке
Примечание к чертежу, в котором просто указано *”надежно сварить”* или *”зашлифовать со всех сторон”*, вынуждает поставщика догадываться о вашем функциональном замысле. Догадки сопряжены с риском, а поставщики компенсируют этот риск за счет завышения цены за единицу продукции.
Вместо этого используйте стандартизированные символы сварки (такие как AWS A2.4 или ISO 2553) с указанием точного типа сварного шва, размера боковых стенок, длины и расположения. В случае прерывистых сварных швов необходимо четко указать шаг. Помимо самих сварных швов, на чертеже должны быть четко обозначены:
- Зоны шлифования: В тех случаях, когда сварные швы должны быть на одном уровне из-за механических ограничений или по эстетическим соображениям.
- Зоны без сварки / без брызг: Такие участки, как резьбовые отверстия, обработанные сопрягаемые поверхности или направляющие, которые необходимо тщательно защищать в процессе изготовления.
- Обработка поверхности: Требования к маскировке при нанесении порошкового покрытия, гальванического покрытия или окраске.
Контроль качества и проверка первого образца
Перед оформлением заказа на закупку необходимо определить, каким образом будет проводиться контроль сборки. Разделите контроль на следующие конкретные категории: допуски на размеры, целостность сварных швов, внешний вид и функциональная совместимость.
Укажите точный метод испытаний и критерии приемки. Не следует чрезмерно детализировать требования к неразрушающему контролю (НРК) лишь из соображений “перестраховки”. Требование проведения ультразвукового контроля (УЗК) или радиографического контроля (РК) для некритических сварных швов каркаса может привести к тому, что стоимость процесса контроля превысит стоимость самой сварки. Применяйте УТ/РТ только к сосудам под давлением или несущим соединениям, подверженным высоким нагрузкам. Для стандартных конструкционных узлов обычно достаточно визуального контроля (ВК) и проверки размеров.
Совет профессионала по FAI (первичному контролю изделия): Настаивайте на том, чтобы ваш поставщик изготовил первую деталь с использованием точно таких же приспособлений, параметров сварки и автоматизированных ячеек, которые будут применяться при серийном производстве. Красивый прототип, изготовленный вручную мастером-инструментальщиком, не является подтверждением возможности масштабирования производственного процесса.
После утверждения FAI сохраните подписанный отчет и физический “эталонный образец”. Установите четкое правило с поставщиком: любые будущие изменения в процедуре сварки, приспособлениях или марках материалов требуют проведения новой проверки первого изделия, прежде чем можно будет возобновить серийное производство.
Запросить проверку сварной сборки
Пришлите свои чертежи, спецификации материалов, объемы и требования к приемочной проверке. Наши инженеры проанализируют доступ к соединениям, ориентиры, риски, связанные с допусками, а также предлагаемый технологический процесс.
Привет, я Кевин Ли

Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс

Штамповка с использованием сложных штампов: когда ее применять и сколько это стоит

Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы

Материалы для прототипирования: как выбрать подходящий материал
