ハードコートアルマイト処理:知っておくべきことすべて
ハードコート陽極酸化、またはタイプIII陽極酸化は、金属部品の表面に厚い酸化皮膜を形成する。このプロセスでは、電解液(通常は硫酸)を使用して酸化層を形成します。ハードコートアルマイト処理で形成される酸化皮膜の厚さは、特定の要件にもよりますが、通常25~250ミクロンです。
ハードコート陽極酸化、またはタイプIII陽極酸化は、金属部品の表面に厚い酸化皮膜を形成する。このプロセスでは、電解液(通常は硫酸)を使用して酸化層を形成します。ハードコートアルマイト処理で形成される酸化皮膜の厚さは、特定の要件にもよりますが、通常25~250ミクロンです。
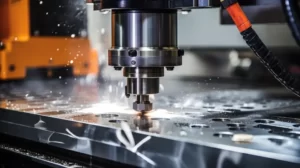
CNCドリル加工は、CNCマシンが材料に穴を開けるプロセスである。機械はコンピュータープログラムからの正確な指示に従い、穴の大きさ、深さ、位置が正確に開けられるようにする。この工程は、部品製造や製品製造の鍵となり、様々な産業で使用されている。
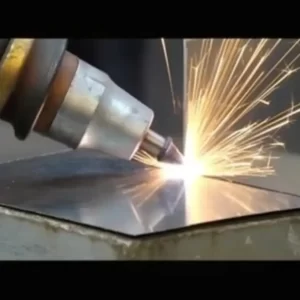
アルミニウムのレーザーエッチングとは、集光したレーザービームを使って金属の表面に印をつけることです。レーザーは表面を加熱し、その表層を変化させます。これにより、目に見えるマークができます。レーザーは金属を深く切断しません。表面の色や質感を変えるだけです。
板金公差とは、部品のサイズ、形状、特徴的な位置における許容可能なばらつきの限界のことです。測定値が意図した設計からどの程度ずれてもよいかを定義します。公差は、部品の長さ、幅、穴の大きさ、曲げ角度などの寸法に適用されます。公差は、部品が仕様を満たしているか、作り直す必要があるかをメーカーが判断するのに役立ちます。正確な公差がないと、部品がうまくフィットしなかったり、機能しなかったりすることがあります。
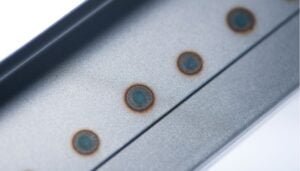
スポット溶接は抵抗溶接の一種。銅の電極を使って2枚の金属板を挟み、電流を流す。電流に対する金属の抵抗から熱が発生する。この熱は、接触点の金属を溶かす。電極からの圧力は、冷えるにつれて金属を融合させるのに役立つ。
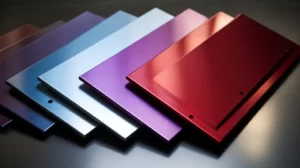
アルミニウムの陽極酸化処理は、製品の耐久性と美観を高める優れた方法です。しかし、望ましい陽極酸化色を実現するのは難しい場合があります。色が期待通りに仕上がらないと、製品の外観と機能性の両方に悪影響を及ぼす可能性があります。最終的な色には多くの要因が影響しますが、,
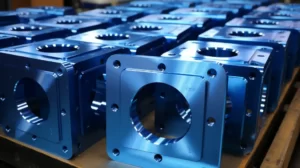
亜鉛メッキは、亜鉛電気メッキまたは亜鉛メッキとも呼ばれ、金属表面に薄い亜鉛層を付けるプロセスです。主な目的は、下地の金属を錆や腐食から守ることです。亜鉛は犠牲陽極の役割を果たし、下の金属が腐食する前に腐食します。
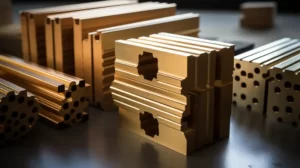
真鍮の押し出し成形は、加熱したブロックをダイスと呼ばれる金型に押し込んで成形するプロセスです。ビレットと呼ばれる塊は、まず柔らかくなるまで加熱されますが、溶けることはありません。その後、強力なプレス機で金型に押し通す。真鍮が金型を通過すると、金型の形に成形されます。この形状は、棒状、管状、またはエッジや溝を持つより詳細なプロファイルである可能性があります。