板金部品に皿穴を開けるにはどうすればよいでしょうか?
板金にカウンターシンク穴を開けるには、まず、ねじの直径に合った下穴を開ける。次に、正しい角度(最も一般的なのは82°) のカウンターシンクビットを使い、きれいな円錐形の凹 みをカットする。作業する金属の種類に応じて、適切なビット材質を選択する。ゆっくり作業し、軽く圧力をかけ、深さをこまめにチェックして、削り過ぎを防ぐ。

板金にカウンターシンク穴を開けるには、まず、ねじの直径に合った下穴を開ける。次に、正しい角度(最も一般的なのは82°) のカウンターシンクビットを使い、きれいな円錐形の凹 みをカットする。作業する金属の種類に応じて、適切なビット材質を選択する。ゆっくり作業し、軽く圧力をかけ、深さをこまめにチェックして、削り過ぎを防ぐ。
サテン仕上げは図面上では単純に見えるかもしれませんが、実際の生産現場では誤解されやすい表面仕上げ要件の一つです。材料、元の表面状態、木目の方向、仕上げ方法が一致していない場合、同じ指示であっても結果が大きく異なってしまうことがあります。通常、これは
粉体塗装の除去には、基材と量に応じた方法を選択する必要があります。化学的剥離は精密部品の結合を効果的に溶解し、研磨ブラストは機械的摩擦によって表面を整え、サーマル・バーンオフは高熱を伴う重い工業負荷に対応し、レーザー除去は母材金属を損傷することなく高精度で環境に優しいソリューションを繊細な部品に提供します。
黒色酸化皮膜は、鋼鉄や鉄などの金属に施される表面処理である。制御された化学反応により、黒く滑らかな層を形成します。この仕上げは光沢がなく、光を反射しません。塗装や粉体塗装とは異なり、厚みは増しません。黒い層は薄く、わずか数ミクロンです。そのため、パーツのサイズや形状を変えることはありません。

静電塗装とは、絵具の粒子が帯電し、接地された表面に引き寄せられるプロセスである。静電塗装の基本原理は、正反対のもの同士が引き合うことにある。絵具の粒子はプラスに帯電し、塗られた物体はマイナスに帯電する。

アルミニウムというシンプルな金属が、人目を引く製品に変身する仕組みを考えたことはありませんか? アルミニウムの仕上げがその魔法の秘密です! この記事では、製品の魅力を高める 7 つのアルミニウム仕上げをご紹介します。光沢のあるものからマットなものまで、それぞれの仕上げに魅力と実用性があります。

シェンゲンでは、製造工程においてさまざまな仕上げ技法を採用しています。ブラッシュドメタルは、最も人気のある仕上げの一つです。この技法は、金属部品の外観を向上させ、耐久性も高めます。この記事では、このテーマに関する私の知識をお伝えします。まず、ブラッシュドメタル仕上げとは何かについて説明します。また、
ハードコート陽極酸化、またはタイプIII陽極酸化は、金属部品の表面に厚い酸化皮膜を形成する。このプロセスでは、電解液(通常は硫酸)を使用して酸化層を形成します。ハードコートアルマイト処理で形成される酸化皮膜の厚さは、特定の要件にもよりますが、通常25~250ミクロンです。
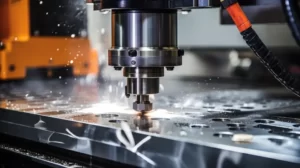
CNCドリル加工は、CNCマシンが材料に穴を開けるプロセスである。機械はコンピュータープログラムからの正確な指示に従い、穴の大きさ、深さ、位置が正確に開けられるようにする。この工程は、部品製造や製品製造の鍵となり、様々な産業で使用されている。