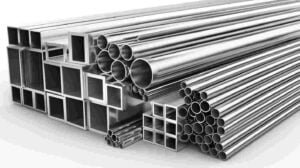
6061 アルミニウムと 7075 アルミニウム: どちらがあなたにとって良いでしょうか?
6061 アルミニウムは、その汎用性、優れた機械的特性、溶接性で知られています。対照的に、7075 アルミニウムは強度と靭性に定評があり、高応力の用途に最適です。
6061 アルミニウムは、その汎用性、優れた機械的特性、溶接性で知られています。対照的に、7075 アルミニウムは強度と靭性に定評があり、高応力の用途に最適です。
ニブリングは、板金加工で使われる切断工程である。パンチとダイセットを使い、材料の小さな部分を繰り返し取り除きます。これは一度に一段階ずつ行われる。
工具は短いストロークでワークピースを横切って移動する。各パンチは小さな穴や切り欠きを開ける。これらの穴は重なり合う。これらの穴が重なり合うことで、どのような経路にも沿った切り口ができる。
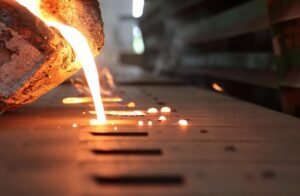
永久鋳型鋳造は、再利用可能な鋼鉄製または鉄製鋳型を使用する金属鋳造プロセスである。溶融金属は、重力または低圧下でこれらの鋳型に注がれる。
使用後の鋳型は破棄されない。その代わり、冷却され、開かれ、次の鋳造サイクルのために再利用される。この再現性により、このプロセスは高い一貫性を保つのに理想的なものとなる。
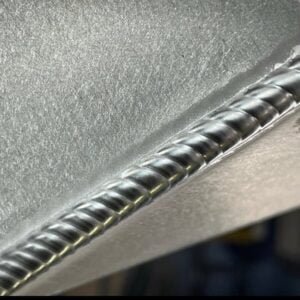
鋳造アルミニウムを効果的に溶接するには、表面を徹底的に洗浄し、材料を予熱し、適切なフィラーロッドを使用します。多くの場合、TIG 溶接は正確な制御を実現する最適な方法です。AC 設定を使用してアルミニウムの酸化層を管理し、強力な溶接を確保します。
熱間圧延鋼は金属を1700°F以上に加熱し、圧延して作られる。冷間圧延鋼は常温で加工されるため、より滑らかで精密です。重要な違いは?強度、仕上げ、コストです。
サンドブラストとビーズブラストの主な違いは、使用する材料とその結果です。サンドブラストでは粗い砂粒子を使用するため、攻撃性があります。そのため、激しい洗浄に適しています。一方、ビーズ ブラストは滑らかな球状のビーズを使用します。より穏やかな仕上がりになり、デリケートな表面やより精度が必要な場合に適しています。
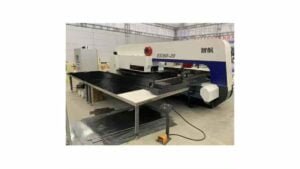
タレットパンチは、シートメタルを打ち抜き、切断し、成形するためのフレキシブルな機械である。複数のパンチとダイを保持する回転タレットを備えている。この設計により、機械を停止したりリセットしたりすることなく、異なるツール間で素早く交換することができる。
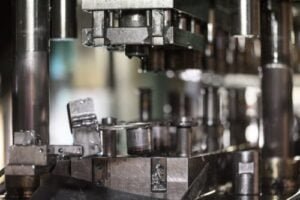
小ロットプレス加工は、通常500個から5,000個程度の少量から中量の生産に適した製造プロセスです。モジュール式の低コスト金型を用いて、板金部品のブランキング、パンチング、成形を行い、順送プレス加工に比べてセットアップ時間の短縮と初期の設計コストの削減を実現します。.
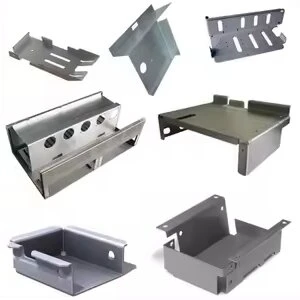
板金フランジは、突起、縁、またはその両方になります。強度を高めたり、部品を取り付けたり、平らな面を作成したりします。板金の端は通常、曲げたり溶接したりしてフランジを作成します。これらのフランジは、製造や設計など、さまざまな用途で使用されます。