チタン溶接ガイド:シールド、欠陥、生産管理
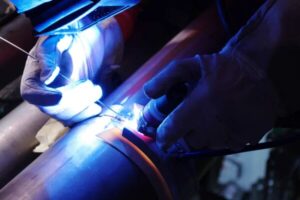
チタン溶接は、厳密な不活性ガス・シールドの下で実行される厳格なTIGまたはプラズマ・アーク・プロセスを必要とします。チタンは高温で大気ガスと積極的に反応するため、包括的なトレーリング・シールドと補助冷却の実施は、脆化を排除し、材料の優れた耐食性を維持するために不可欠です。

チタン溶接は、厳密な不活性ガス・シールドの下で実行される厳格なTIGまたはプラズマ・アーク・プロセスを必要とします。チタンは高温で大気ガスと積極的に反応するため、包括的なトレーリング・シールドと補助冷却の実施は、脆化を排除し、材料の優れた耐食性を維持するために不可欠です。

高速射出成形は、ペースの速い製造プロセスです。一時的な金型を使用してプラスチック部品を素早く作成します。この方法は、試作品や少量生産に最適です。スピードと品質を兼ね備えているため、多くの業界で頼りになる選択肢となっています。
ステンレス鋼のフラックス コア溶接は効率的ですが、精度と練習が必要です。熱の制御や酸化の防止など、それに伴う特定の課題を理解する必要があります。設定を微調整し、技術を磨くことで、これらの課題を克服し、高品質の溶接を実現できます。

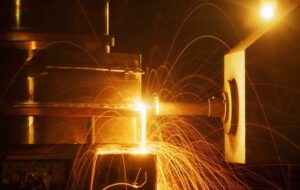
電子ビーム溶接は、高速電子ビームを使用して材料を接合するプロセスです。このプロセスは真空中で実行されるため、汚染や酸化を防ぐことができます。高エネルギー電子ビームにより、最小限の熱入力で深い溶け込み溶接が可能になります。

自動化は CNC パンチングの基本です。コンピューター プログラムがパンチ プレスの動きと動作を制御します。プログラムは、特定のプロジェクトの寸法とパターンに基づいて作成されます。パンチ プレスはこれらの指示に従って、板金に穴や形状をパンチします。
シール溶接は、漏れのないシールを作成するために設計されています。シール溶接は金属部品間の隙間を密閉し、ガスや液体が漏れないようにします。この技術では、接合部に途切れのない溶接を作成します。完全にカバーされるように、エッジが重ねられることがよくあります。
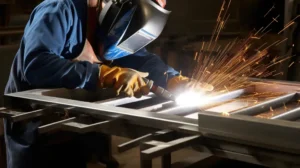
GMAW アルミニウム溶接は、スピードと精度のユニークな組み合わせを提供します。このため、耐久性と細かいディテールが求められるプロジェクトに最適です。この方法は、アルミニウムを効率的に溶接し、高い熱伝導率や反りやすさなどの課題を克服できるという点でユニークです。

ステンレス鋼の鋳造はいくつかの方法で行われますが、すべて特定の要件と複雑さに合わせて調整されています。インベストメント鋳造、ダイ鋳造、砂型鋳造が最も一般的な方法です。各方法には、許容範囲と仕上げを満たすために金属を凝固および成形するための異なるアプローチがあります。
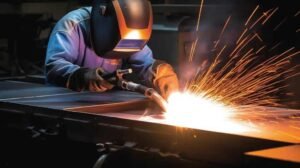
プラズマ溶接プロセスは TIG 溶接に似ていますが、大きな違いがあります。それはプラズマ トーチです。プラズマ トーチは、金属を正確に溶かすことができる灼熱のプラズマを生成します。これにより、より強力できれいな溶接が実現し、細心の注意を払った組み立てが求められる業界で高く評価されています。

板金レーザー切断は、高出力のレーザー光線でさまざまな種類の板金を切断するプロセスです。レーザーは材料を溶かしたり、燃やしたり、蒸発させたりして、精密で複雑な切断面を作ります。コンピューターで制御されたレーザーは、事前に決められた経路に沿って進み、プロトタイプや大量生産部品の生産における正確性と効率性を確保します。

電気アセンブリの効率を高めるには、プロセスを合理化し、可能な場合は自動化を導入し、適切なトレーニングとリソースの割り当てを確保する必要があります。これらの重要な領域に重点を置くことで、生産時間とコストを大幅に削減できます。
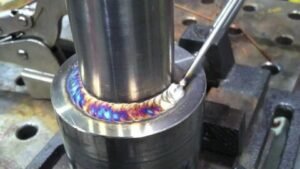
ステンレス鋼の棒溶接には、いくつかの重要な手順があります。まず、適切な電極を選択する必要があります。通常、308 または 316 ステンレス鋼の棒が最適です。次に、作業エリアが清潔で汚染物質がないことを確認します。最後に、安定した手を保ち、熱入力を制御して、歪みを防ぎ、強力な溶接を確保します。
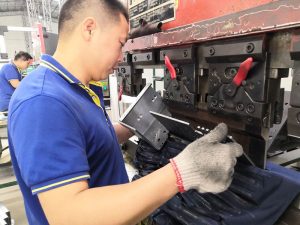
板金折り曲げとは、金属板を曲げて特定の角度や形状を作ることです。金属に力を加えて、体積を変えずに形状を変えます。この技術は、正確で一貫した寸法の部品を作成するために製造業で広く使用されています。
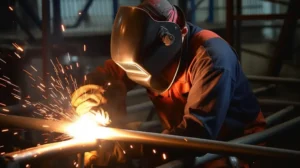
最も一般的な方法の 1 つは MIG 溶接です。シンプルで効率的であるため、初心者に最適です。もう 1 つの人気の技術は TIG 溶接で、特に薄い材料で高品質の溶接を実現します。アーク溶接は、汎用性が高く、厚い材料でも作業できるもう 1 つのオプションです。
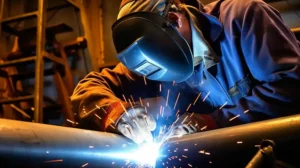
炭素鋼は強度と手頃な価格のため、多くの業界で広く使用されています。ただし、強度と耐久性のある接合部を確保するには、特定の溶接技術が必要です。これらの技術を習得するには、材料の特性を理解し、適切な機器を選択し、ベスト プラクティスに従う必要があります。