
カスタム板金加工においてISO 9001:2015が重要な理由とは?
ISO 9001:2015は、企業がどのように品質マネジメントシステム(QMS)を構築し、管理するかを定義した世界的な規格である。その主な目的は、すべての製品とサービスが一貫して顧客と規制当局の期待に応えることを保証することです。

ISO 9001:2015は、企業がどのように品質マネジメントシステム(QMS)を構築し、管理するかを定義した世界的な規格である。その主な目的は、すべての製品とサービスが一貫して顧客と規制当局の期待に応えることを保証することです。
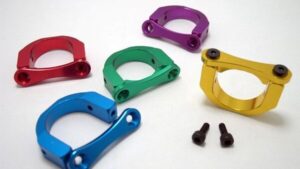
アルミニウム部品には、用途によってさまざまな要件が求められます。滑らかで装飾性の高い表面が求められるものもあれば、高い耐摩耗性や耐食性が求められるものもあります。陽極酸化処理は、これらの両方の要件を満たすのに役立ちます。これにより、表面強度が向上し、寿命が延び、外観も向上します。多くのエンジニアやデザイナーは、どのタイプを選ぶべきか迷うことがよくあります:タイプII
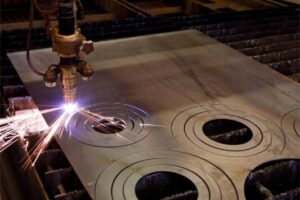
レーザー切断は、集光された光線を使用して金属板を高精度で切断する方法です。レーザーのエネルギーが、決められた経路に沿って材料を溶かしたり蒸発させたりすることで、きれいで滑らかなエッジを作り出します。コンピューター制御されたシステムが、CADファイルに基づいてビームを移動させるため、複雑な形状や微細な穴、シャープなコーナーも正確に製作することができます。
3:1ルールは、シートメタルを損傷することなくフィーチャーを形成できる高さを定義するシンプルなガイドラインです。つまり、成形されたフィーチャーの高さは、シート厚の3倍を超えてはならないということです。例えば、シートの厚さが1 mmの場合、成形の高さは3 mm以内でなければなりません。
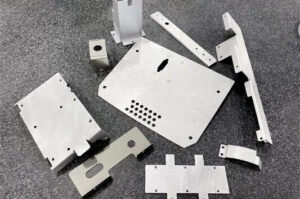
適切な製造工程を選択することは必ずしも容易ではありません。プロジェクトにはそれぞれ独自のニーズがある。高精度と複雑な設計を必要とするものもあれば、迅速な生産と低コストを重視するものもあります。CNC機械加工と板金加工には、部品の製造方法と全体的な性能に影響を与える独自の利点があります。
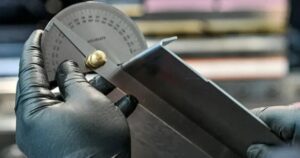
精度こそが、完璧にフィットする試作品と、組み立ての段階で不具合が生じる試作品との違いを決定づけるものです。板金加工において、わずかな誤差であっても、隙間や振動、あるいは性能の低下を招く可能性があります。厳しい公差は単なる数字ではなく、すべての部品が設計通りにフィットし、機能することを保証するものです。このレベルに到達するには
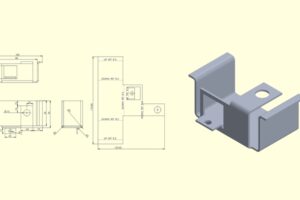
現代の板金試作では、設計と製造の緊密な連携が不可欠です。このプロセスの中心となるのが、3D CADファイルの互換性です。これにより、エンジニアと製造担当者が同じデジタルモデルを使用できるようになり、再作図や手作業による解釈から生じるミスを減らすことができます。部品を設計する際には
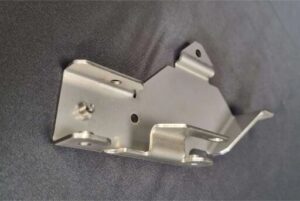
「高速ターンアラウンド」とは、設計ファイルを受け取った後、メーカーが完成したプロトタイプを納品できる速度のことです。板金加工では、この速度は、デザインの複雑さ、部品のサイズ、材料の種類など、いくつかの要因によって異なります。在庫材料から作られる単純なレーザーカット部品は、多くの場合、2~3日以内に仕上げることができます。
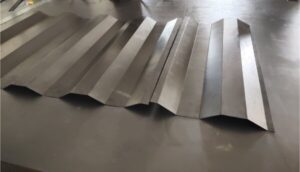
ひび割れとは、板が応力に耐えられなくなったときに生じる、金属表面の目に見える割れや剥離のことである。曲げ、引き伸ばし、深絞りなどの際に発生することが多い。ひずみの限界を超えると、金属は滑らかに変形する代わりに裂ける。