
パンチングシートメタルによる換気
熱、ほこり、湿気は、機械、エンクロージャー、工業用建物でよく見られる問題です。これらの問題は、空気の流れが妨げられたり制限されたりすると、より深刻になります。穴あき

熱、ほこり、湿気は、機械、エンクロージャー、工業用建物でよく見られる問題です。これらの問題は、空気の流れが妨げられたり制限されたりすると、より深刻になります。穴あき
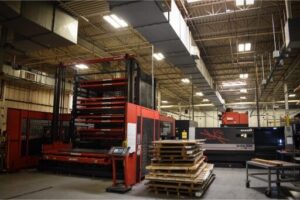
国境を越えたシートメタルプロトタイピングは、オーストラリアへの迅速なリードタイムと信頼性の高い出荷を提供します。エンジニアやバイヤーに、デザインチェック、パイロットビルド、カスタマーデモンストレーション用の初期サンプルを提供します。迅速なフィードバック・ループにより、プロジェクトの停滞を防ぎ、修正遅れのコストを削減します。
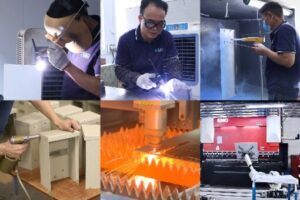
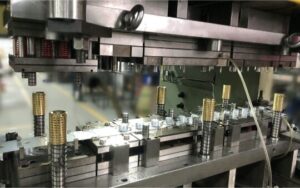
スタンピングだけでは、すぐに使える部品にはなりません。スタンピング後の作業により、各パーツはより安全に扱えるようになり、組み立ても容易になります。バリ取り、ネジ切り、コーティングは、滑らかさ、精度、耐食性を向上させます。
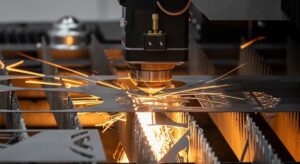
レーザー切断は、そのプロセスの重要な一部となっています。その精度と柔軟性は、創造的なコンセプトを自信を持って実際の機能的な部品に変えるのに役立ちます。小さなプロトタイプから複雑な完成品アセンブリまで、レーザー切断は想像と製造のギャップを埋めます。
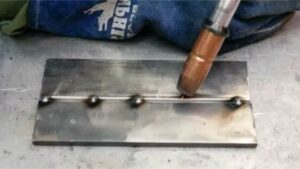
溶接された筐体がゆがんだり、ブラケットが応力で割れたりするのを見たことがある人なら、優れたスポット溶接が偶然に起こるものではないことをすでにご存じだろう。それは
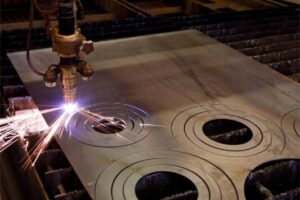
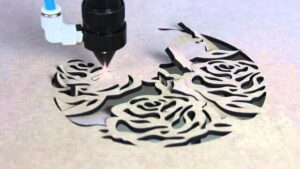
レーザー切断は、集光された光線を使用して金属板を高精度で切断する方法です。レーザーのエネルギーが、決められた経路に沿って材料を溶かしたり蒸発させたりすることで、きれいで滑らかなエッジを作り出します。コンピューター制御されたシステムが、CADファイルに基づいてビームを移動させるため、複雑な形状や微細な穴、シャープなコーナーも正確に製作することができます。
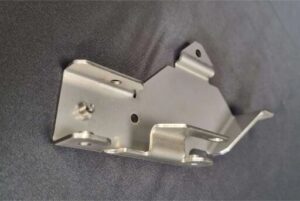
「高速ターンアラウンド」とは、設計ファイルを受け取った後、メーカーが完成したプロトタイプを納品できる速度のことです。板金加工では、この速度は、デザインの複雑さ、部品のサイズ、材料の種類など、いくつかの要因によって異なります。在庫材料から作られる単純なレーザーカット部品は、多くの場合、2~3日以内に仕上げることができます。
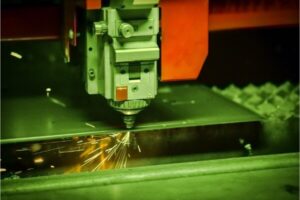
レーザー切断は、金属部品を作るための最も精密で汎用性の高い方法のひとつである。しかし、最高の機械であっても、レーザー切断を行うには、よく設計されたヤスリが必要です。
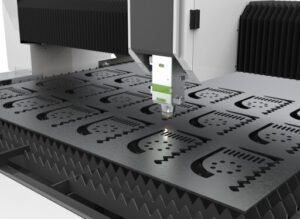
今日、多くのエンジニアや設計者が同じ課題に直面しています。それは、複雑で詳細な形状の部品を、製造中も正確な精度で作り続けることです。設計の小型化
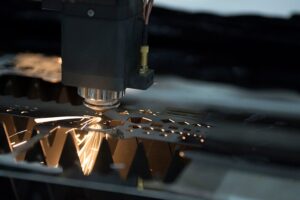
多くの小規模製造業者は、バルクレーザー切断が自分たちのビジネスにとって賢明な手段であるかどうか疑問に思っている。それは理解できる懸念だ。大量に生産することは
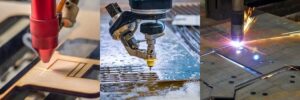
多くの人が、"レーザー、ウォータージェット、プラズマ、どの切断方法を選べばいいのですか?"とよく質問する。もっともな質問だ。どの切断方法も金属を切断するが
すべての製品は、形やパターン、あるいは見た目や感触を決定づける小さなディテールといったアイデアから始まる。多くのデザイナーにとって
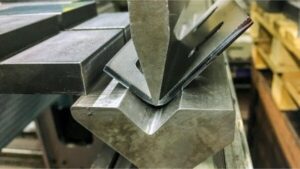
金属部品を設計または調達する際、エンジニアやメーカーはしばしば、どの製造方法がコスト面でプロジェクトに最も適しているかという重要な問題に直面します。
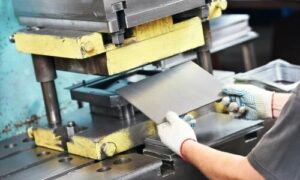
少量生産とは、通常、数十個から数千個程度の少数の部品を生産することを指す。プロトタイピングとフルスケール生産の橋渡しの役割を果たす。このプロセスにより、メーカーは、大量生産に通常必要とされる多額の投資や長いセットアップ時間なしに、本物で使用可能な部品を作成することができます。