A união por prensagem, vulgarmente conhecida como «clinching», é um processo de conformação a frio que une duas ou mais camadas de chapa metálica sem recurso a soldadura ou a elementos de fixação separados. Este processo utiliza um punção e uma matriz para deformar plasticamente as chapas, criando uma ligação mecânica permanente.
No entanto, o termo “união por prensagem” é frequentemente fonte de confusão nos pedidos de cotação de fabrico — os compradores e os engenheiros utilizam-no frequentemente de forma errada quando se referem à inserção de peças roscadas (fixadores PEM) ou a acessórios hidráulicos para tubos.
Este guia vai direto ao essencial, deixando de lado a terminologia técnica para se concentrar exclusivamente na fixação por clinchagem de chapas metálicas sem parafusos. Quer esteja a projetar um invólucro para sistemas de climatização de grande volume ou a avaliar os custos de montagem, este artigo explica em pormenor como funciona o processo, as distâncias de segurança exatas exigidas pelo DFM, quais as ligas metálicas a evitar e em que situações este método de fixação a frio reduz efetivamente o custo total de produção.
Principais conclusões
- A união por prensagem de chapas metálicas refere-se normalmente ao clinchamento.
- O processo recorre à deformação local em vez de calor ou elementos de fixação separados, tornando-o ideal para metais pré-revestidos, mas inadequado para ligas frágeis.
- A maleabilidade do material e o acesso à ferramenta por ambos os lados são essenciais.
- O desempenho da junta depende estritamente da geometria formada e da direção da carga.
- A velocidade de produção, por si só, não determina o custo total de montagem.

Como funciona a união por prensagem na chapa metálica?
Compreender os princípios fundamentais da união por prensagem é essencial para evitar erros de engenharia dispendiosos. Vamos analisar como este processo cria ligações seguras sem recorrer a quaisquer elementos de fixação externos.
Fixação sem elementos de fixação separados
A fixação por clinchagem une duas ou mais camadas de chapa metálica utilizando um conjunto especializado de punção e matriz. A ferramenta força as chapas sobrepostas a sofrerem uma deformação plástica local, fixando-as entre si. Uma vez que a ligação depende inteiramente do fluxo do material de base, uma junta fixada por clinchagem requer:
- Sem rebites
- Sem parafusos
- Sem fio de soldadura nem gás
- Sem adesivos
- Sem orifícios de ligação pré-perfurados
Processos de união por prensagem relacionados
É frequente surgir confusão durante as discussões sobre pedidos de cotação, uma vez que o termo “união por prensagem” tem significados diferentes nos vários setores industriais. A tabela abaixo apresenta as principais diferenças, de modo a garantir uma comunicação técnica precisa:
| Processo | Peças típicas | Princípio da união |
|---|---|---|
| União por clinchagem | Chapa metálica sobreposta | Interbloqueio mecânico moldado |
| Encaixe por pressão com interferência | Eixo e orifício | Interferência dimensional |
| Encaixe de tubagem por pressão | Tubos e acessórios | Anel de crimpagem e vedação |
| Inserção de hardware | Porcas, pernos e espaçadores | O material em folha flui para o recorte de um elemento de fixação |
Nota da loja: É frequente encontrarmos pedidos de cotação que solicitam “união por prensagem” quando, na realidade, o desenho requer a inserção de peças roscadas (como, por exemplo, espaçadores PEM). Se o seu projeto exigir inserções roscadas, consulte o nosso Guia de inserção de hardware. O resto deste artigo centra-se exclusivamente na fixação por clinchagem de chapas metálicas sem parafusos.
Quais são os materiais mais adequados para a união por clinchagem?
Nem todas as chapas metálicas conseguem suportar a intensa deformação exigida pelo processo de clinchagem. Descubra como o fluxo do material determina a resistência da junta e quais as ligas específicas que apresentam melhor desempenho na linha de produção.
Fluxo controlado de materiais
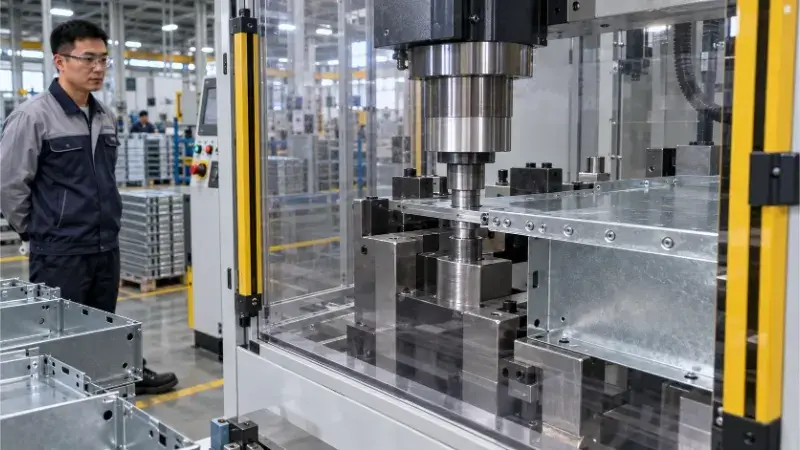
A criação de uma junta de clinch segue uma sequência mecânica rigorosa. As chapas sobrepõem-se sobre uma matriz e um dispositivo de fixação prende-as para evitar que se enruguem. O punção descendente empurra o material para baixo. À medida que o punção atinge o ponto mais baixo do seu curso, a camada inferior do material expande-se para fora, para dentro da cavidade da matriz, envolvendo a camada superior.
Este processo requer uma excelente ductilidade do material. Se a chapa metálica não tiver características de fluidez, irá fraturar-se em vez de se expandir. Como regra geral, as ligas com um alongamento inferior ao do 10% (como o alumínio 6061-T6) são propensas a fissuras durante a fixação por clinchagem. Em contrapartida, materiais altamente moldáveis, como o alumínio 5052, o SPCC ou o aço de baixo teor de carbono, proporcionam encaixes excelentes e consistentes.
Entrelaçamento e espessura do colo
A resistência mecânica de uma junta clinchada não depende principalmente do trabalho a frio; depende em grande medida de três dimensões da secção transversal formadas durante o curso da prensa:
- Encaixe (undercut): A distância radial em que a chapa superior se encaixa por baixo da chapa inferior. Um encaixe maior aumenta diretamente a resistência à extração da junta.
- Espessura do pescoço: A secção mais fina do material da camada superior ao longo da parede da junta. Esta dimensão influencia significativamente a resistência ao cisalhamento e a resistência à fratura.
- Espessura do fundo: A espessura remanescente na base do botão, que reflete a profundidade de prensagem e indica um fluxo adequado do material.
Ferramentas e força de prensagem
Para garantir uma produção estável, é necessário ajustar os parâmetros das ferramentas à pilha específica de chapas metálicas. A geometria final da junta varia em função de:
- Perfil do punção e profundidade da matriz
- Espaço livre para as ferramentas
- Força de pressão e comprimento do curso
- Espessura total da pilha de folhas
A aplicação de uma força de pressão insuficiente provoca um encaixe insuficiente, o que pode causar a separação da junta sob carga. Uma força excessiva provoca um afinamento acentuado do colo, fissuras na base e danos visíveis na superfície.
Na produção moderna de chapas metálicas, basear-se exclusivamente em verificações visuais para estas variáveis é arriscado. A qualidade é mantida através da monitorização do curva força-deslocamento na máquina de prensagem, em cada curso. Isto permite que a oficina detete instantaneamente anomalias como desgaste das ferramentas, faltas de camadas ou espessura incorreta da chapa, antes de as peças passarem para a fase seguinte da montagem.
Como conceber peças para um clinchamento fiável?
Uma união por encaixe resistente começa muito antes de o metal chegar à prensa. Seguir estas regras fundamentais de DFM garante que as suas peças de chapa metálica sejam montadas de forma precisa e fiquem bem fixas.
Material e pilha de chapas
Nem todos os metais reagem da mesma forma à deformação plástica. O aço de baixo teor de carbono (como o SPCC) oferece, normalmente, uma excelente formabilidade e encaixes consistentes. O aço inoxidável requer uma força de prensagem significativamente maior, o que acelera o desgaste das ferramentas. Ao trabalhar com alumínio, as ligas altamente formáveis, como a 5052, são fáceis de processar, enquanto as ligas de baixo alongamento frequentemente racham sob o punção.
No caso de chapas galvanizadas ou pré-revestidas, a fixação por clinchagem é extremamente vantajosa, pois evita que o revestimento se queime; no entanto, é necessário verificar se a deformação não provoca microfraturas no acabamento da superfície. Ao combinar metais diferentes, os engenheiros devem avaliar o risco de corrosão galvânica no interior da junta.
Em vez de se basear em tabelas genéricas de espessura, avalie a pilha na sua totalidade:
- Alongamento e dureza do material
- Espessura de cada camada individual (Regra geral: normalmente, é mais fácil obter uma união resistente colocando a chapa mais espessa ou mais dura do lado do punção, pressionando-a contra a chapa mais fina ou mais macia do lado da matriz.)
- Espessura total combinada
- Tratamentos de superfície e revestimentos
Distância até à aresta e acesso da ferramenta
Uma junta de encaixe puxa o material para dentro para formar o encaixe. Se a junta ficar demasiado próxima da borda da peça em bruto, o material circundante não consegue fluir adequadamente. Esta falta de material provoca distorção da borda, rasgos, encaixes assimétricos e dimensões do colo perigosamente finas.
Normalmente, a distância da borda deve ser, pelo menos, 1,5 a 2 vezes o diâmetro do punção, mas verifique sempre este valor com os dados específicos da ferramenta. Durante a conceção, verifique as folgas para:
- Largura da flange
- Distância entre os centros das juntas
- Acesso à ferramenta pelo lado do punção
- Acesso às ferramentas do lado da matriz
- Limitações relativas à profundidade da garganta da prensa (Um erro comum no DFM consiste em colocar uma junta no ponto morto de um painel de grandes dimensões, ao qual as prensas padrão com estrutura em C simplesmente não conseguem chegar.)
- Interferência com curvas adjacentes
- Espaço para fixação e montagem
Direção de empilhamento e superfícies visíveis
A estampagem deixa marcas distintas: uma covinha recuada no lado do punção e um relevo saliente no lado da matriz. Os desenhos técnicos devem definir explicitamente estas orientações para evitar rejeições por motivos estéticos.
Os desenhos devem especificar:
- Orientação do lado do punção versus o lado da matriz
- Superfícies cosméticas designadas (superfícies A)
- Locais aceitáveis para saliências (botões)
- Locais aceitáveis para depressões (covinhas)
- Distância mínima entre as faces de vedação
- Sequência de tratamentos de superfície

União por prensagem vs. soldadura e rebitagem
A escolha do método de fixação adequado exige um equilíbrio entre resistência, custo e limitações estéticas. Compare a fixação por clinchagem com a tradicional soldadura e rebitagem para verificar qual o processo que melhor se adequa à sua montagem.
Soldagem por pontos
Soldagem a ponto derrete o material de base, tornando-a excelente para estruturas rígidas de aço. No entanto, a entrada de calor provoca a deformação da peça e destrói os revestimentos localizados de zinco ou em pó, exigindo um acabamento secundário. A soldadura por pontos também apresenta dificuldades com metais diferentes (como o alumínio e o aço), devido aos diferentes pontos de fusão.
A união por clinchagem é realizada a frio, preservando os revestimentos e permitindo unir facilmente metais diferentes. Além disso, elimina a necessidade de afiar os elétrodos e de utilizar água de arrefecimento. No entanto, nenhum dos métodos é universalmente “mais resistente”. O desempenho depende inteiramente do tipo de material, da geometria da junta e da direção da carga (cisalhamento estático vs. fadiga dinâmica).
Montagem com rebites e roscas
Ao comparar a fixação por clinchagem com os elementos de fixação mecânicos, tenha em conta o custo do material consumível e o tempo de montagem:
- Rebitagem cega: Permite o acesso por um único lado, mas requer orifícios pré-perfurados, implica um custo com consumíveis e aumenta o peso do conjunto.
- Rebites autopercussores (SPR): Excelente para unir materiais mistos de alta resistência ou frágeis sem necessidade de furos prévios. É amplamente utilizado na montagem de chassis automóveis, mas implica o uso de consumíveis dispendiosos, o que o torna inviável para a fabricação geral de chapas metálicas.
- Parafusos e porcas: A única opção viável para conjuntos que exigem manutenção ou desmontagem no local, mas o tempo de montagem é demorado e os custos dos elementos de fixação variam linearmente com o volume de produção.
No caso de produtos em que o custo é um fator determinante e de grande volume, como Caixas para sistemas de climatização, eletrodomésticos e caixas para equipamentos eletrónicos, o clinching ganha frequentemente a batalha dos custos, uma vez que elimina por completo a logística dos consumíveis.
Comparação de métodos de junção
| Método | Calor | Fixador | Removível | Acesso a ferramentas | Melhor ajuste |
|---|---|---|---|---|---|
| Conquistando | Não | Não | Não | Normalmente, duas partes | Montagem rápida de folhas |
| Soldagem a ponto | Sim | Não | Não | Dois lados | Juntas metálicas estruturais |
| Rebitagem cega | Não | Sim | Não | Um lado | Conjuntos fechados |
| SPR | Não | Sim | Não | Normalmente, duas partes | Juntas resistentes em materiais mistos |
| Colagem de adesivos | Baixo | Adesivo | Não | Flexível | Vedação e cargas distribuídas |
| Aparafusamento | Não | Sim | Sim | Varia | Conjuntos passíveis de manutenção |
O material, a direção da carga, o acesso, o aspeto, o volume de produção e os requisitos de manutenção devem determinar o processo.
Como verificar a qualidade das juntas remachadas?
Não é possível verificar a resistência de uma junta de clinch simplesmente observando a sua superfície exterior. Aprenda quais são as inspeções críticas da secção transversal e os ensaios mecânicos necessários para garantir uma qualidade de produção estável.
Inspeção da secção
Antes de iniciar uma série de produção, a primeira peça deve ser seccionada, polida e medida sob ampliação. A inspeção da secção transversal verifica:
- Largura do encaixe (retranca)
- Espessuras mínimas do colo
- Espessura do fundo
- Simetria dos botões
- Microfissuras internas
- Separação entre camadas ou espaços vazios
- Integridade do revestimento
Exemplo prático na fábrica da Shengen: Durante uma montagem recente que envolveu a união de alumínio 5052 de 1,2 mm com SPCC de 1,0 mm, a nossa análise inicial revelou um encaixe assimétrico. A causa principal foi um ligeiro desalinhamento de concentricidade no dispositivo de fixação personalizado. O realinhamento do bloco de matrizes restabeleceu a simetria e trouxe a espessura do colo de volta à tolerância especificada de 0,35 mm.
Ensaios mecânicos
Os ensaios mecânicos devem reproduzir as forças a que a peça será submetida em condições reais de utilização. Dependendo da aplicação, os engenheiros especificam ensaios de cisalhamento, ensaios de arrancamento (tensão transversal), ensaios de descascamento ou ensaios de fadiga dinâmica.
Nota técnica importante: As juntas rebitadas apresentam, por natureza, uma excelente resistência ao cisalhamento, mas são mais vulneráveis às forças de descolamento. Um projeto inteligente de chapas metálicas deve orientar as juntas de forma a que estas suportem principalmente cargas de cisalhamento.
Nunca utilize valores genéricos de fichas técnicas como garantia de um projeto. As amostras de teste devem reproduzir exatamente o objetivo de produção:
- Tipos de materiais e fornecedores efetivos
- Espessuras exatas das chapas e ordem de empilhamento
- Tratamentos finais de superfície
- Parâmetros das ferramentas de produção
- Orientação das articulações no mundo real
Monitorização de processos
Embora a seccionagem comprove que a configuração está correta, a monitorização do processo em linha garante a consistência do lote. As máquinas de impressão modernas monitorizam a curva força-deslocamento em cada curso.
A monitorização desta curva em tempo real permite aos operadores identificar imediatamente:
- Folhas em falta
- Espessura incorreta da chapa
- Peças que não assentam bem contra a matriz
- Mudanças de posicionamento
- Quedas ou picos de pressão anormais
- Desgaste ou lascamento da ferramenta
- Alterações repentinas na dureza dos lotes de material
A monitorização do processo deteta anomalias de fabrico instantaneamente, mas funciona como um complemento — e não como um substituto — da seccionamento físico e dos ensaios mecânicos.

O que influencia o custo da união por prensagem na produção
Velocidades de montagem mais elevadas não garantem automaticamente custos totais do projeto mais baixos. Descubra os custos ocultos com ferramentas e os limiares de volume específicos que determinam quando é que a técnica de clinchagem permite, de facto, poupar dinheiro.
Equipamentos e ferramentas
A barreira à entrada no processo de clinchagem é mais elevada do que na soldadura por pontos tradicional. As despesas de capital iniciais incluem a prensa com estrutura em C ou a prensa servoelétrica, conjuntos especializados de punções e matrizes, dispositivos de fixação personalizados e sistemas de monitorização do processo em linha.
Ao avaliar orçamentos de fabrico, os gestores de compras não devem limitar-se a comparar o preço de um soldador com o de uma prensa. Uma análise de custos adequada deve ter em conta o potencial de automatização, a eliminação total do esmerilamento pós-soldadura e a alteração nas necessidades de mão-de-obra. Os soldadores certificados exigem salários elevados e são notoriamente difíceis de contratar. Em contrapartida, uma prensa calibrada pode produzir juntas perfeitas com operadores de máquinas comuns, estabilizando significativamente os custos com a mão-de-obra.
Tempo de ciclo e vida útil da ferramenta
Uma única junta de clinchagem forma-se em menos de um segundo, mas é o tempo de ciclo real que determina o custo efetivo da mão-de-obra. O ciclo completo inclui a colocação das peças, o seu posicionamento contra os dispositivos de fixação, a fixação, a prensagem, o avanço entre várias juntas, a retirada das peças e a inspeção.
Embora a fixação por cravação elimine o custo unitário dos rebites ou parafusos, acarreta outras despesas recorrentes. Os punções e as matrizes desgastam-se ao longo de milhares de ciclos e têm de ser substituídos para manter a geometria correta do encaixe. (A título de referência, um punção padrão pode ter uma duração que varia entre 50 000 e 300 000 ciclos, dependendo da dureza da chapa metálica.) Para estimar o custo real, os engenheiros utilizam esta referência básica:
Custo por peça = imputação de custos de preparação + tempo de máquina + mão-de-obra + desgaste das ferramentas + inspeção + risco de rejeição
À medida que o desgaste das ferramentas aumenta, o risco de uniões fora de tolerância (e, consequentemente, de rejeitos) cresce, razão pela qual a manutenção das ferramentas deve ser tida em conta no preço unitário.
Risco de volume e de fornecedor
O volume de produção é, em última análise, o fator que determina se a técnica de clinchagem faz sentido do ponto de vista financeiro. Na fase de prototipagem, o foco centra-se exclusivamente na verificação da resistência da junta e do fluxo do material. No caso de séries de baixo volume, o custo das matrizes personalizadas e dos dispositivos de fixação geralmente supera a poupança resultante da eliminação dos elementos de fixação. Em séries de volume médio a elevado, a fixação por clinch reduz rapidamente o custo por peça, eliminando a logística dos elementos de fixação e acelerando a montagem.
As equipas de compras devem também avaliar os riscos da cadeia de abastecimento. Os moldes são exclusivos de um único fornecedor? Se mudar de fabricante, a nova fábrica conseguirá reproduzir exatamente a geometria da junta? Para garantir a precisão dos orçamentos e o controlo de qualidade, forneça sempre aos fornecedores os seguintes dados:
Lista de verificação para a obtenção de propostas:
- Tipo de material e estado de endurecimento
- Espessura da chapa (por camada e total)
- Sentido da pilha (lado do punção vs. lado da matriz)
- Requisitos de acabamento da superfície
- Quantidade de juntas por conjunto
- Requisitos de carga (cisalhamento vs. descolamento)
- Restrições de aparência (superfícies A)
- Volume de produção anual
- Normas obrigatórias de inspeção e ensaio
Quando utilizar a união por prensagem — e quando não o fazer
Cada processo de fabrico tem limites físicos rigorosos e casos de utilização ideais. Utilize este guia prático de decisão para determinar de forma definitiva se a técnica de clinchagem se adequa ao seu próximo projeto em chapa metálica.
Boas candidaturas
A fixação por clinchamento destaca-se em ambientes de grande volume e com restrições de custos. Dê prioridade a este processo quando:
- O volume de produção é suficientemente estável para amortizar os custos com o equipamento de produção.
- Os materiais apresentam uma excelente capacidade de conformação (como o SPCC ou o alumínio 5052).
- O conjunto permite o acesso à ferramenta por ambos os lados.
- É necessário unir metais pré-pintados, galvanizados ou de tipos diferentes sem danificar o revestimento.
- Eliminar o problema dos elementos de fixação soltos na cadeia de abastecimento é uma prioridade.
- A saliência e o botão podem ser facilmente ocultados em superfícies não destinadas a fins estéticos.
- O projeto da junta passou na verificação de carga física.
Aplicações de fraca qualidade
Evite a fixação por clinchamento ou proceda com extrema precaução quando:
- Os materiais são frágeis ou apresentam baixo alongamento (por exemplo, alumínio 6061-T6, aços de alta resistência).
- O design só permite o acesso à ferramenta por um único lado (como no caso de tubos profundos ou caixas fechadas).
- O utilizador final tem de desmontar o equipamento com frequência para efeitos de manutenção.
- A junta assenta diretamente numa superfície A de grande valor estético.
- A ligação deve suportar cargas de descascamento intensas.
- A montagem requer uma vedação hermética não verificada para gás ou líquido (As juntas encaixadas deixam, por natureza, microfendas que são propensas à ação capilar).
- As dimensões globais da peça excedem a profundidade da garganta da prensa.
- Os volumes são demasiado baixos para justificar a instalação de ferramentas personalizadas.
Verificação final do processo
Utilize esta lógica de seleção rápida para definir a sua estratégia de união antes de aprovar os desenhos:
- É necessário desmontar: Utilizar por defeito parafusos ou porcas.
- Apenas está disponível o acesso por um dos lados: Avaliar a remachagem cega.
- Requer juntas de materiais mistos de elevada resistência: Avaliar os rebites autoperfurantes (SPR).
- Requer vedação e cargas distribuídas uniformemente: Avaliar adesivos industriais.
- Os materiais são altamente moldáveis e o volume é estável: Avaliar a fixação por clinchagem.
- As características das cargas ou do fluxo de materiais são incertas: Realize testes em amostras físicas antes de avançar para o equipamento de produção.
Conclusão
- A união por prensagem de chapas metálicas refere-se normalmente à cravação, um processo de conformação a frio que se baseia no encaixe mecânico, em vez de calor ou materiais consumíveis externos.
- Uma junta fiável requer a combinação adequada entre a formabilidade do material, o empilhamento correto das chapas, tolerâncias rigorosas de DFM e ensaios rigorosos da secção transversal.
- A verdadeira vantagem em termos de custos da técnica de clinch só se manifesta em projetos com conceções estáveis e volumes de produção suficientemente elevados para absorver o investimento inicial em ferramentas personalizadas.
Está pronto para avaliar a sua montagem?
Envie-nos os seus desenhos, especificações dos materiais, pilha de chapas, requisitos de carga e volume de produção previsto. Os nossos engenheiros na Shengen podem comparar as técnicas de união por prensagem, soldadura, rebitagem e inserção de parafusos e porcas para identificar a solução mais económica antes de iniciar a produção.
Olá, chamo-me Kevin Lee
Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados
União por prensagem em chapa metálica: conceção, custo e qualidade
Alívios de dobra em chapa metálica: dimensões, formas e regras de DFM