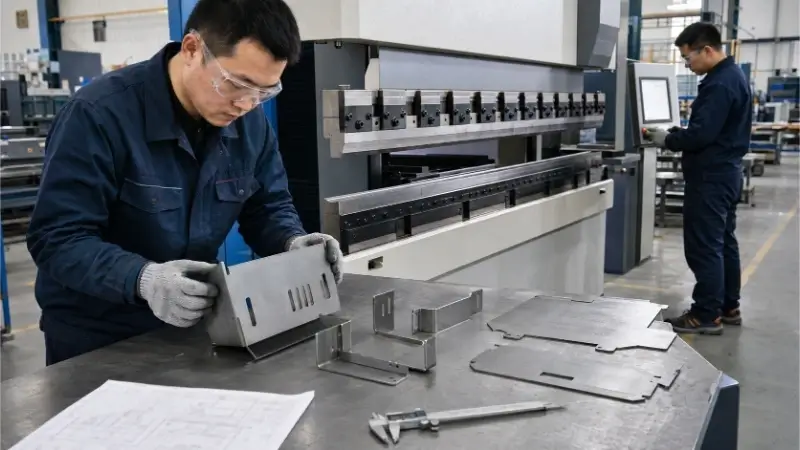
Аутсорсинг производства листового металла предполагает сотрудничество с контрактным производителем для резки, формовки и сборки металлических деталей. Для успешной реализации этой стратегии необходимо оценить совокупную стоимость с учетом доставки, разработать строгие рекомендации по проектированию с учетом технологичности (DFM) и проверить производственные возможности поставщика, чтобы обеспечить стабильное качество.
Перенос производства листового металла за пределы собственного предприятия — это серьезный стратегический шаг. Хотя это позволяет высвободить капитал и избавиться от необходимости обслуживания оборудования, выбор неподходящего поставщика зачастую приводит к скрытым транспортным расходам, сбоям в сборке и рискам, связанным с интеллектуальной собственностью.
В этом руководстве описаны критические проверки, которые должен выполнить каждый покупатель, прежде чем выбрать партнера по производству. Оно сочетает в себе инженерные знания и практические шаги по поиску поставщиков, чтобы помочь командам, занимающимся закупками и проектированием, создать устойчивые и высокоэффективные цепочки поставок.
Когда аутсорсинг целесообразен для вашего проекта?
Решение о передаче производства отдельных деталей за пределы вашего предприятия требует четкого понимания существующих ограничений и точного распределения обязанностей между вами и поставщиком.
Пробелы в потенциале и квалификации
Переход к аутсорсингу обычно начинается с возникновения внутреннего «узкого места». Необходимо определить, связано ли это с ограничениями оборудования (например, недостаточная мощность гибочного пресса для изготовления стального кронштейна толщиной 6 мм), нехваткой сертифицированных сварщиков или внезапным всплеском объема заказов. Например, когда внутреннее отставание в выполнении заказов приводит к тому, что сроки поставки превышают четыре недели, аутсорсинг отдельных технологических процессов выступает в качестве немедленного буфера, не требующего новых капиталовложений.
Однако если этот спрос свидетельствует о долгосрочном изменении направления бизнеса, вам необходимо по-другому подойти к оценке цифр. Сравните затраты на финансирование нового оборудования и найм операторов с ценой за единицу, предлагаемой контрактным производителем, чтобы определить, какая модель лучше подходит для вашего прогнозируемого объема производства.
Объем аутсорсинга
Как только вы примите решение о сотрудничестве с поставщиком, следующим шагом станет определение точного объема работ. Необходимо уточнить, будет ли поставщик заниматься только резкой плоских заготовок, формовкой деталей или поставлять полностью окрашенное шасси. Сюда входит уточнение того, кто несет ответственность за закупку сырья, выполнение вторичных операций, таких как нарезание резьбы или зенкерование, обработку поверхности и окончательную упаковку.
Фиксация точного состояния поставки позволяет избежать несоответствия ожиданий и повторных работ на вашем приемном складе. Например, в заказе на поставку должны быть четко указаны такие требования, как “корпус с порошковым покрытием, с установленными гайками PEM, без следов сварки”, а не просто указан артикул детали.
Внутренняя работа и ответственность
Даже при полном аутсорсинге некоторые задачи, скорее всего, останутся в ведении вашей компании. Вам необходимо определить, какие этапы окончательной сборки, установки проприетарного программного обеспечения или функциональные испытания будут проводиться на вашем предприятии, чтобы защитить интеллектуальную собственность. Если вы поставляете поставщику сырье, специальные контрольно-измерительные приборы или конкретное оборудование, четко перечислите эти материальные активы в договоре.
Кроме того, с самого начала следует четко определить право собственности на инструменты. Если поставщик изготавливает специальное сварочное приспособление или штамп для вашего проекта, в договоре должно быть указано, кому принадлежит право собственности на физические инструменты, а также подробно описан порядок их передачи в случае прекращения сотрудничества.
Как сравнить полную себестоимость производства?
Распространенной ошибкой в сфере закупок является прямое сравнение цены поставщика за единицу продукции с внутренней себестоимостью сырья. Чтобы найти наиболее экономически выгодное решение, необходимо оценить общую стоимость с учетом доставки при точно таких же требованиях.
Затраты на собственное производство
Расчет внутренней себестоимости не ограничивается ценами на листовой металл и почасовой заработной платой. Реалистичная базовая стоимость производства на собственном предприятии должна учитывать время на программирование CAM, настройку гибочного пресса, амортизацию оборудования, износ инструментов и трудозатраты на контроль качества. Кроме того, необходимо учитывать время простоя оборудования, долю брака и объем доработки, которые, как правило, увеличивают базовую себестоимость на 3%–8% в зависимости от сложности детали.
При оценке модели аутсорсинга крайне важно отделить переменные затраты от постоянных накладных расходов. Вы сможете исключить переменные расходы, такие как газ для лазера, периодическое техническое обслуживание и сверхурочная работа операторов, однако постоянные накладные расходы (например, аренда помещений и кредиты на приобретение имеющегося оборудования) останутся даже в том случае, если деталь будет изготавливаться сторонней компанией.
Ценообразование поставщиков и использование материалов
При рассмотрении коммерческого предложения поставщика следует точно уточнить, какие именно процессы в него включены, а также выявить любые сборы за единовременные инженерные работы (NRE), такие как изготовление нестандартных приспособлений или расходы на программирование. На ценообразование поставщика в значительной степени влияют степень использования листа (эффективность раскроя), технические характеристики материала и объем закупки. Партия из 500 деталей, естественно, будет иметь более низкую цену за единицу, чем партия из 50, поскольку затраты на настройку оборудования распределяются на большее количество единиц.
Не ограничивайтесь только первоначальной цифрой. Уточните срок действия предложения, механизм корректировки цен на материалы в случае колебаний индексов рынка металлов, а также конкретные ценовые уровни для будущих повторных партий продукции.
Расходы на доставку и обеспечение качества
Цена, указанная поставщиком, редко является окончательной стоимостью. Фактическая стоимость с доставкой должна включать в себя расходы на индивидуальную упаковку, внутренние перевозки, время входного контроля и хранение товара на складе. Если вы закупаете товары за рубежом, вам необходимо учесть импортные пошлины, задержки при таможенном оформлении и портовые сборы.
Кроме того, просчитайте затраты, связанные с отклонениями от стандартов качества. Учтите административные расходы на обработку бракованных деталей, возможную необходимость ускоренной доставки для замены бракованных компонентов, а также финансовые последствия простоев на вашей сборочной линии.
Контрольный список: Сравнение реальной стоимости с учетом всех затрат
- Скрытые внутренние расходы: Программирование ЧПУ, настройка листогибочных прессов, отходы, техническое обслуживание оборудования и простои персонала.
- Проверка предложений поставщиков: Расходы на NRE (изготовление инструментов/программирование), подтверждение марки материала и расходы на упаковку (например, изготовление поддонов по индивидуальному заказу или защитная пленка).
- Логистика и риски: Расходы на перевозку, импортные пошлины, затраты на персонал, занимающийся входящим контролем качества, и затраты на содержание буферных запасов.

Какие конструктивные детали влияют на стоимость и сборку
Даже идеально рассчитанное ценовое предложение окажется бесполезным, если деталь сложно изготовить. Перед началом производства конструкция должна пройти проверку DFM (Design for Manufacturability) — предпроизводственную проверку, призванную убедиться, что имеющееся на заводе оборудование физически способно изготовить вашу деталь. Своевременное выявление проблемных элементов конструкции позволяет избежать неожиданного роста цен и сбоев при сборке.
Изгибы и доступ к инструментам
Унификация радиусов изгиба по всей детали сокращает время настройки листогибочного пресса. Если на одной детали имеется три разных радиуса, оператору приходится останавливаться и менять инструмент для каждого из них, что напрямую ведет к увеличению затрат на рабочую силу. Кроме того, необходимо убедиться, что короткие фланцы имеют достаточную длину, чтобы во время формовки полностью охватывать V-образную матрицу.
Помимо радиусов, необходимо оценить доступ инструмента к сложным геометрическим формам, таким как глубокие U-образные каналы. Если инструмент гибочного пресса сталкивается с ранее сформированным фланцем, вам предстоит сложный выбор: либо оплатить дорогостоящий инструмент с гибким шарниром, изготовленный на заказ, либо перепроектировать деталь и задержать реализацию проекта.
Отверстия и крепеж
Отверстия, расположенные слишком близко к линии изгиба, растягиваются и деформируются в процессе формовки. Чтобы этого не произошло, правила проектирования обычно требуют, чтобы расстояние от края отверстия до радиуса изгиба составляло не менее 1,5–2 толщин материала. Если детали выходят из строя на этапе сборки из-за деформированных монтажных отверстий, вы теряете не только стоимость детали, но и три недели, необходимые для резки, формовки и окраски запасных частей.
При выборе крепежа самозажимного типа (например, гаек PEM или распорок) убедитесь, что толщина листа соответствует минимальным требованиям к данному крепежу. Кроме того, необходимо обеспечить достаточный зазор вокруг отверстия для наковальни пресса, используемого при установке. Всегда указывайте направление монтажа на двухмерных чертежах, чтобы избежать неправильной установки деталей.
Сварные швы и окончательная подгонка
Сварка листового металла вызывает сильное нагревание, что, естественно, приводит к короблению и деформации, особенно у тонких материалов. Оцените, предусмотрено ли в вашей конструкции достаточно места для сварных горелок и зажимных приспособлений. Если после сварки требуются жесткие допуски, поставщику, возможно, придется изготовить специальные приспособления для терморегулирования.
Чётко определите свои требования к внешнему виду сварных швов после сварки, поскольку шлифовка швов до уровня поверхности требует значительных трудозатрат. И, наконец, учтите толщину обработка поверхности (например порошковое покрытие) на соприкасающихся поверхностях. Если маскировка не предусмотрена, детали не будут соединяться во время окончательной сборки, что вынудит вашу команду вручную снимать отшлифованным способом затвердевшее порошковое покрытие.
Проверка характеристик: контрольный список по схеме корпуса
- Изгибы: Все ли радиусы стандартизированы? Последствие: Смена инструмента приводит к увеличению затрат. Метод: Унифицировать радиусы в 3D-модели.
- Отверстия: Находятся ли они за пределами зоны изгибной деформации? Последствие: Неправильно просверленные отверстия приводят к сбоям при сборке. Метод: Измерить расстояние до линии изгиба.
- Сварные швы: Указывается ли косметическая шлифовка только в тех случаях, когда это необходимо? Результат: высокие затраты на ручной труд. Метод: разметка конкретных зон сварки на 2D-чертежах в формате PDF.
Что необходимо поставщикам для составления точного коммерческого предложения?
Чтобы получить достоверную цену и сроки выполнения, необходимо предоставить запрос на предложение (пакет документов, направляемый поставщикам), не оставляющий места для догадок. Нечеткий запрос на предложение заставляет поставщиков гадать: хорошие поставщики добавят запас прочности, завысив цену, а недобросовестные поставщики предложат искусственно заниженную цену, а затем, когда вы потребуете соблюдения определённого допуска, обложат вас сборами за технические изменения (ECO).
Файлы и версии
Полный пакет документов должен включать как 3D-модели, так и 2D-чертежи. Предоставьте 3D-файлы (желательно в формате STEP), чтобы поставщик мог сгенерировать развертки и запрограммировать свои лазерные резаки. Однако 3D-модели редко содержат информацию о производственных допусках, характеристиках резьбовых отверстий или качестве поверхности.
Именно поэтому 2D-чертеж (в формате PDF) имеет решающее значение. Используйте 2D-файл для указания критических размеров и артикулов крепежных деталей. Чтобы избежать ошибок при производстве, в запросе на предложение четко укажите, какой документ является определяющим (как правило, это 2D-чертеж в формате PDF), если между 3D-моделью и 2D-чертежом имеются расхождения.
Требования к производству и приемке
Не полагайтесь на общие описания материалов, такие как “алюминий” или “углеродистая сталь”. Укажите точный сплав и состояние (например, алюминий 5052-H32) наряду с требуемой толщиной материала. Ограничьте применение узких допусков только критически важными сопрягаемыми элементами; применение строгих допусков ко всей детали без необходимости удвоит ваши производственные затраты.
Критерии приемки поверхности и внешнего вида должны быть объективными. Вместо того чтобы требовать “гладкую черную поверхность”, укажите “матовое порошковое покрытие RAL 9005, толщина 60–80 микрон”. Опишите условия приемочных испытаний, указав, требуется ли испытание покрытий в солевом тумане или специальные проверки с помощью калибра «годен/не годен» для критически важных схем расположения отверстий.
Количество и условия доставки
В вашем запросе на предложение необходимо чётко разграничить первоначальную партию прототипов, первую серийную партию и предполагаемый годовой объём. Поставщики по-разному выстраивают технологический процесс и формируют цены для партии из 10 прототипов и для рамочного заказа на 5 000 штук, поскольку затраты на наладку амортизируются по-разному.
Определите график поставок, указав, хотите ли вы, чтобы вся партия была отгружена единовременно или поэтапно в соответствии с графиком. В заключение перечислите документы, подтверждающие соответствие требованиям, которые вы ожидаете получить при поставке, такие как сертификаты испытаний материалов (MTC), отчеты о первом контроле изделия (FAI) или декларации о соответствии требованиям RoHS.
Контрольный список «Bulletproof» для запроса предложений
- 3D-файлы CAD (STEP) для создания раскроя.
- 2D-чертежи (PDF) с указанием критических допусков, статуса ведущего файла и артикулов деталей оборудования.
- Точные коды марки материала, толщины и отделки поверхности (RAL/Pantone).
- Количество в партии, пункты поставки и необходимые сертификационные документы.
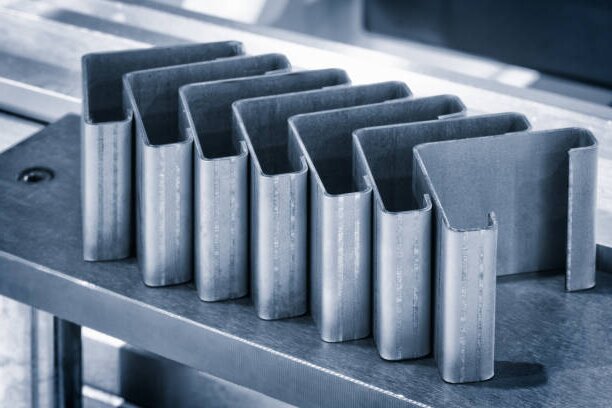
Как проверить поставщика листового металла?
Выбор поставщика исключительно на основании предложенной им цены зачастую приводит к снижению качества и несоблюдению сроков. Вам необходимы конкретные доказательства того, что предприятие обладает стабильностью производственного процесса и производственными мощностями, достаточными для реализации вашего конкретного проекта в долгосрочной перспективе.
Данные о процессах и производственных мощностях
Сравните перечень оборудования поставщика с вашими фактическими чертежами. Если для изготовления вашей детали требуется изгиб 8 футов из 5-миллиметровой стали, убедитесь, что у поставщика имеется гибочный пресс с соответствующей длиной стола и мощностью. Попросите предоставить физические образцы или примеры деталей, которые поставщик в настоящее время производит и которые по сложности и объёму аналогичны вашему проекту.
Кроме того, необходимо оценить, как они справляются с узкими местами и простоями оборудования. Завод, работающий на одном лазерном резаке, представляет высокий риск для вашей цепочки поставок в случае выхода этого оборудования из строя. Узнайте о графиках технического обслуживания, режиме сменной работы и резервных мощностях в пиковые сезоны.
Отчеты о качестве и поставках
Маркетинговые заявления о качестве — дело обычное, но истинную картину показывает внутренняя документация. Не ограничивайтесь вопросом о наличии сертификата ISO 9001. Попросите предоставить отчет о корректирующих и предупреждающих мерах (CAPA) по недавнему сбою в производстве. Настоящий производитель покажет вам, как он устранил конкретную проблему на производстве; посредник же будет утверждать, что у него никогда не бывает брака.
Узнайте о том, как обеспечивается отслеживаемость продукции — от исходного листового металла до готовой детали. Также крайне важно выяснить их политику в отношении привлечения субподрядчиков. Например, многие предприятия по обработке листового металла передают на аутсорсинг такие виды обработки поверхностей, как анодирование или цинкование; необходимо уточнить, кто является их поставщиками второго уровня и кто несёт окончательную ответственность за косметические дефекты.
Связь и доступ к данным
Эффективное управление проектом требует четкой организации коммуникации. Убедитесь, что у вас будет специальный контактный человек по техническим вопросам или вопросам качества, а не просто общий почтовый ящик отдела продаж. Задержки с уточнением размеров на чертеже могут привести к остановке производства на несколько дней и сдвигу графика поставки на несколько недель.
Безопасность данных не менее важна при обмене конфиденциальными чертежами. Уточните, каким образом поставщик принимает, хранит и ограничивает доступ к вашим CAD-файлам. Если он прибегает к услугам сторонних подрядчиков для гальванической обработки или механической обработки, убедитесь, что ваше соглашение о неразглашении (NDA) юридически распространяется на их сеть субподрядчиков, чтобы защитить вашу интеллектуальную собственность.
Матрица оценки поставщиков
- Вместимость: Обеспечить наличие резервного оборудования для критически важных этапов (лазерная резка/гибка). Доказательства: перечень оборудования и журналы технического обслуживания.
- Качество: Обращайте внимание на реальные навыки решения проблем, а не только на сертификаты. Подтверждающие документы: отчеты CAPA и сертификаты испытаний материалов.
- Безопасность: Проверить порядок обработки данных при передаче второстепенных операций на аутсорсинг. Доказательства: положения соглашения о неразглашении (NDA) и меры контроля доступа к системе ERP.
Как утверждать образцы и производственные процессы?
Получение идеального прототипа не гарантирует успешного запуска серийного производства. Отдельный образец может быть доработан вручную опытным специалистом, но массовое производство основано на повторяемых процессах. Перед тем как дать разрешение на полномасштабное производство, необходимо разработать четкую систему утверждения.
Инспекция первого изделия (FAI)
Положительный отчет по FAI свидетельствует о том, что завод понимает ваши требования и способен соблюдать заданные вами допуски. Сверьте сертификаты на сырье, критические размеры и установленную фурнитуру с действующей редакцией чертежа. Убедитесь, что поставщик использовал для изготовления образца именно то производственное оборудование, которое будет задействовано в серийном производстве; если деталь для FAI была вырезана лазером, а серийная партия планируется изготавливать штамповкой, результаты FAI недействительны.
Кроме того, одних документов недостаточно. Необходимо создать подписанный вручную “эталонный образец” (физический эталонный экземпляр, хранящийся как на вашем предприятии, так и на производстве поставщика) для урегулирования любых будущих споров, касающихся внешнего вида или качества поверхности изделия.
Сборка и предварительные проверки
Не полагайтесь исключительно на штангенциркули и координатно-измерительные машины (КИМ). Необходимо провести физическую проверку посадки с использованием реальных сопрягаемых деталей. Детали из листового металла подвержены накоплению допусков, а это означает, что деталь, которая с технической точки зрения прошла контроль размеров, всё равно может не совпасть по размерам с печатной платой или прилегающим кронштейном.
Перед запуском партии объемом 5 000 штук необходимо изготовить пробную партию из 50–100 единиц. Такая небольшая партия позволяет проверить стабильность производства, выявить потенциальные узкие места и протестировать упаковку. Многие проблемы с качеством поверхности, например, царапины на порошковом покрытии, проявляются только при оптовой упаковке и транспортировке деталей.
Изменения в процессах и утверждение
Производственные процессы развиваются по мере увеличения объемов. Поставщик может сначала выполнять лазерную резку и гибку ваших деталей, но затем предложить перейти на твердое оснащение (прогрессивную штамповку) для снижения удельной себестоимости при увеличении объемов.
Вам необходимо оценить целесообразность данного перехода с учетом стабильности вашей конструкции и бюджета. Изготовление постоянных пресс-форм требует значительных первоначальных инвестиций и делает будущие изменения конструкции весьма затратными. Кроме того, любое изменение технологического процесса, основных пресс-форм или места производства требует получения нового разрешения FAI для подтверждения того, что затронутые требования по-прежнему соблюдаются.
Матрица утверждений: что требует подписания?
- Этап выборки: Отчет FAI, сертификаты на материалы и утверждение физического «золотого образца».
- Пилотный этап: Выход продукции, целостность упаковки и внешний вид продукции.
- Этап производства: Любые изменения в методах производства, местоположении производственных объектов или составе субподрядчиков.
Как решать проблемы, связанные с доставкой и производством?
Даже у самых лучших поставщиков в процессе реализации проектов возникают сложности. Вам необходим четко организованный механизм, позволяющий справляться с изменениями сроков, обновлениями проекта и отклонениями в качестве, не нарушая при этом работу цепочки поставок.
Основные этапы поставки
Стандартное указание срока выполнения заказа в “четыре недели” является опасно расплывчатым. Необходимо разбить график на измеримые этапы: закупка материалов, составление графика работ, изготовление, вторичная обработка и окончательный контроль качества.
Чётко определите, когда начинается отсчёт срока изготовления. Начинается ли он с момента оформления заказа на поставку или с момента официального утверждения промежуточного приёмного испытания (FAI)? Разграничивайте дату завершения производства на заводе (Ex-Works) и фактическую дату доставки на ваш причал. Транспортные перевозки, таможенное оформление и ваш внутренний входной контроль — всё это увеличивает срок до даты окончательной готовности товара.
Управление версиями
Распоряжения об изменении конструкции (ECO) являются основной причиной появления устаревших деталей на сборочной линии. Старые файлы, остающиеся в системе CAM поставщика, приводят к катастрофическим потерям. При обновлении конструкции установите жесткий срок ввода изменений в действие и потребуйте письменного подтверждения того, что завод окончательно удалил устаревшие файлы со своих серверов.
Кроме того, вы должны определить, как поставщик должен поступить с имеющимися запасами. Дайте четкие указания: следует ли списать незавершенное производство (WIP), переделать его в соответствии с новой чертежной документацией или отправить в том виде, в каком оно есть. Перед утверждением изменения всегда уточняйте, как данное изменение повлияет на цену за единицу и график поставок.
Дефекты и восстановление
Будьте готовы к непредвиденным ситуациям. В случае поступления бракованных деталей у вас должен быть заранее согласованный порядок действий по их изоляции и устранению несоответствий. Определите сроки, в которые поставщик должен предоставить отчет о корректирующих и предупреждающих мерах (CAPA).
Важно определить, что произойдет, если в партии будет обнаружен дефект типа 10%. Скорее всего, вы не сможете вернуть всю партию, не остановив при этом сборочную линию. Кто будет оплачивать затраты на внутренний труд, связанный с отбором исправных деталей от бракованных? Определите политику возмещения затрат, ответственность за сортировку и обязанности по ускоренной доставке до подписания заказа на поставку.
Матрица ответственности по проекту
- Клиент предоставляет: Заблокированные файлы CAD, сроки введения изменений по ECO и оперативные отзывы по результатам FAI.
- Поставщик предоставляет: Графики достижения этапов, отчеты о запасах незавершенного производства и документация по мерам корректирующих и предупреждающих действий (CAPA) в отношении дефектов.
- Совместные действия: Определение затрат на сортировку брака и ответственности за перевозку в случае ускоренной замены.
Последний контрольный список перед оформлением предзаказа
Перед оформлением заказа на поставку проверьте следующие пять важнейших моментов, чтобы убедиться в согласованности позиций обеих сторон:
- Область применения: Чётко ли распределены обязанности по закупке материалов, выполнению вторичных операций и упаковке?
- Файлы: Связан ли заказ с конкретной редакцией чертежа и соответствующим 2D-файлом в формате PDF?
- Цены: Зафиксированы ли затраты на разработку новых изделий (NRE), право собственности на инструменты и условия доставки (например, FOB, DDP)?
- Принятие: Являются ли стандарты внешнего вида, критические допуски и требуемые протоколы испытаний четко определёнными?
- Доставка: Разделен ли график на этапы, связанные с получением одобрения FAI, пробным запуском и серийным производством?
Готовы избавиться от скрытых затрат, связанных с аутсорсингом работ по обработке листового металла? Пришлите свои 3D-модели (STEP/IGES), 2D-файлы в формате PDF и требования к отделке обратитесь в компанию «Шенген» для оперативной и объективной оценки технологичности и получения точного коммерческого предложения.
Привет, я Кевин Ли
Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс
Материалы для прототипирования: как выбрать подходящий материал
Прессовое соединение листового металла: проектирование, стоимость и качество
Сталь 4140 и 4130: механическая обработка, сварка и выбор